สลักเกลียวตรงตั้งแต่ครั้งแรก
รูเจาะ CNC ที่ตรวจเทียบแบบผลิตที่อนุมัติ จึงไม่ต้องเจาะซ้ำหรือเชื่อมหน้างานในนิคมอุตสาหกรรม
กระบวนการผลิต
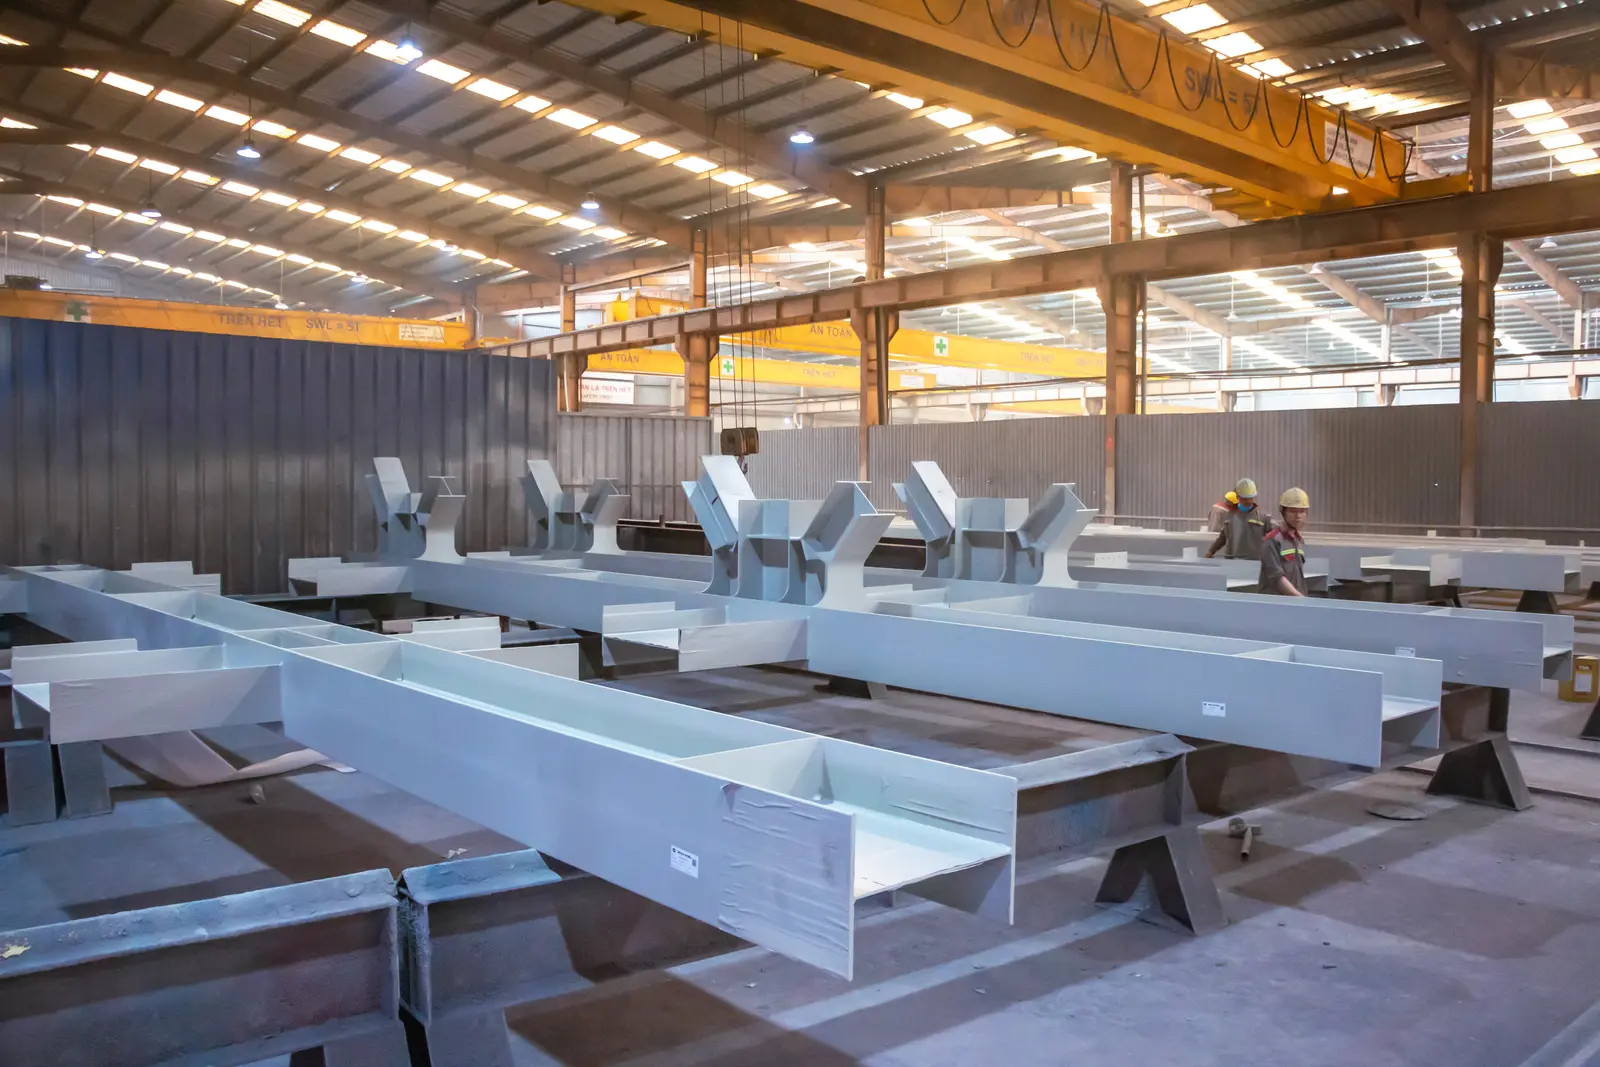
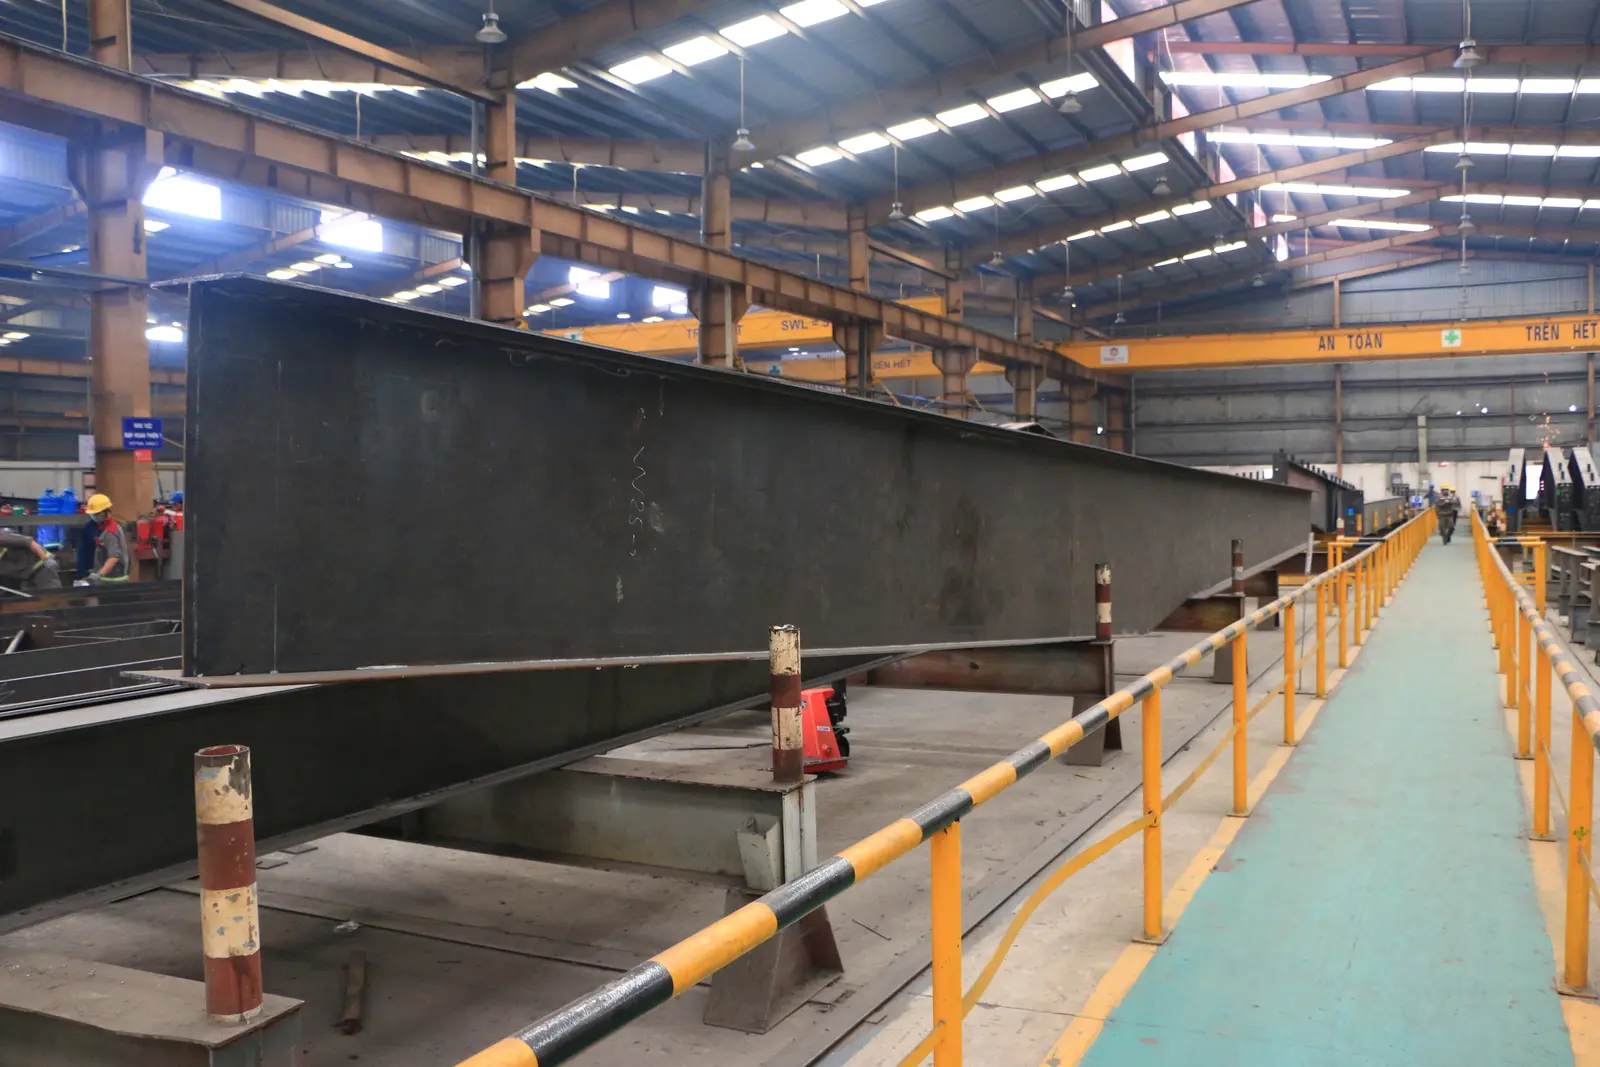
14 ขั้นตอนที่ควบคุมทุกจุด ในโรงงานพื้นที่ 20,000 ตร.ม. ที่เตยนิญ เวียดนาม ตั้งแต่เหล็กแผ่นที่มีใบรับรองจากโรงถลุง ผ่านการตัด เชื่อม ตรวจสอบ พ่นเม็ดเหล็ก และพ่นสี จนถึงการบรรจุตามลำดับติดตั้งและบรรทุกตู้คอนเทนเนอร์เพื่อส่งแบบ CIF ถึงประเทศไทย ทุกชิ้นมีป้ายควบคุมที่ช่าง หัวหน้างาน และ QC ต้องลงนามก่อนส่งต่อ
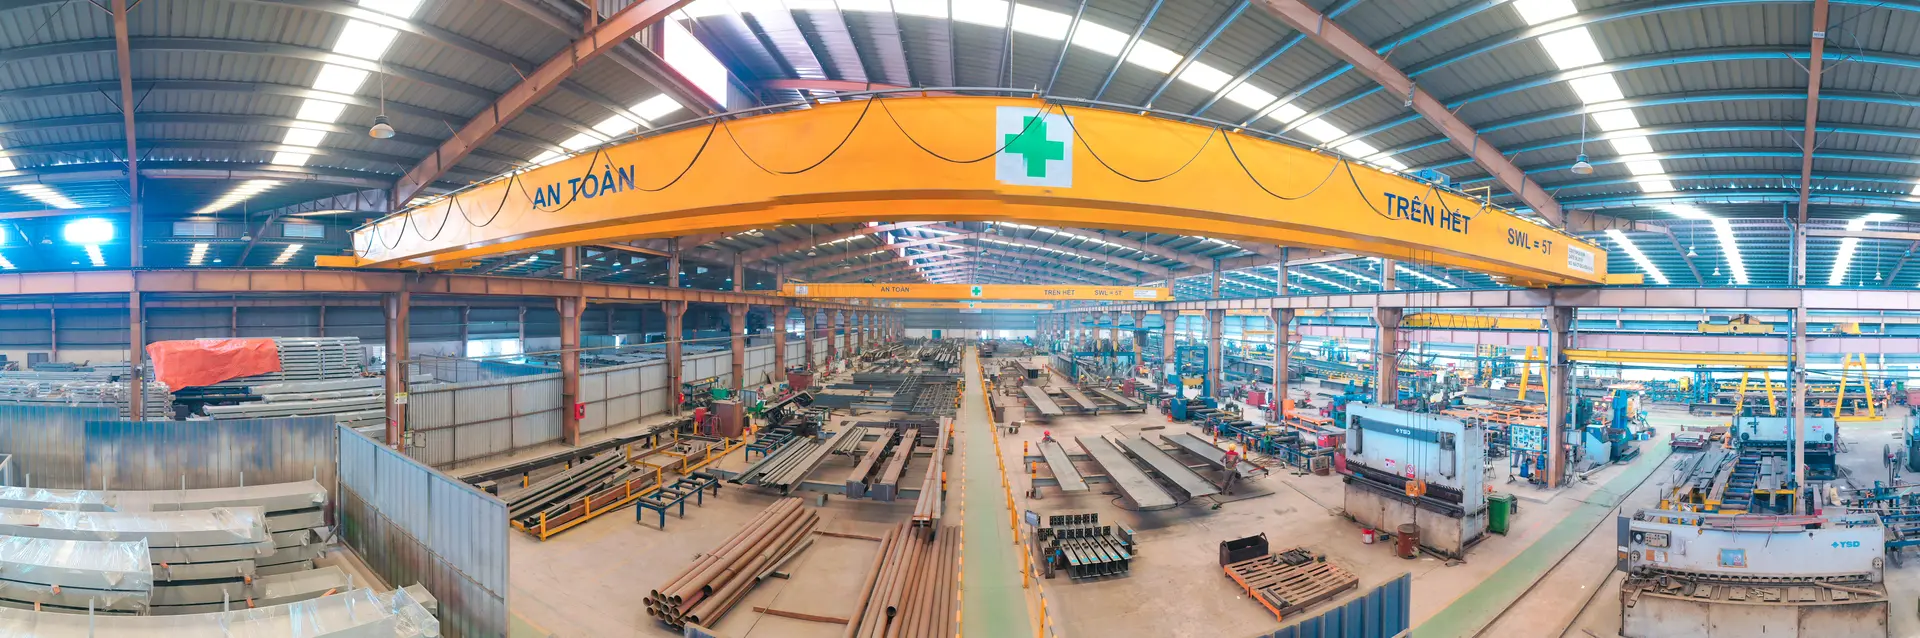
ภายในโรงงาน
การตัด เจาะ เชื่อม ตรวจสอบ พ่นเม็ดเหล็ก พ่นสี และบรรจุ ทำทั้งหมดในโรงงานของเราเอง ภายใต้ระบบคุณภาพเดียวที่ได้รับการรับรอง ISO 9001, ISO 3834-2 และ EN 1090 EXC3 ไม่มีการจ้างช่วงตั้งแต่เหล็กแผ่นจนถึงตู้คอนเทนเนอร์ เราจึงกำหนดวันผลิตให้คุณได้และทำได้ตามนั้น
งานเริ่มจากแบบผลิตที่คุณอนุมัติแล้วในขั้นตอนออกแบบหลังเซ็นสัญญาเท่านั้น และทุกสถานีงานคือจุดหยุดตรวจ ชิ้นงานจะไปสถานีถัดไปไม่ได้จนกว่าป้ายควบคุมกระบวนการจะได้รับการลงนาม
ทีละขั้นตอน
ลำดับขั้นตอนตามผังการผลิตและการตรวจสอบ และวิธีการทำงานของเรา ทุกขั้นจบที่การตรวจของ QC ชิ้นที่ไม่ผ่านจะกลับไปซ่อมและตรวจซ้ำ
รับวัสดุตรวจรับเหล็กแผ่นและเหล็กรูปพรรณพร้อมใบรับรอง
ฝ่ายผลิตตัด เจาะ ประกอบคาน ประกอบชิ้นส่วน และเชื่อม
พ่นเม็ดเหล็กและพ่นสีพ่นเม็ดเหล็ก ระบบสี และตรวจความหนาฟิล์มสี
บรรจุและบรรทุกทำเครื่องหมาย บรรจุ บรรทุกตู้ และจัดส่ง
 ๑
รับวัสดุ
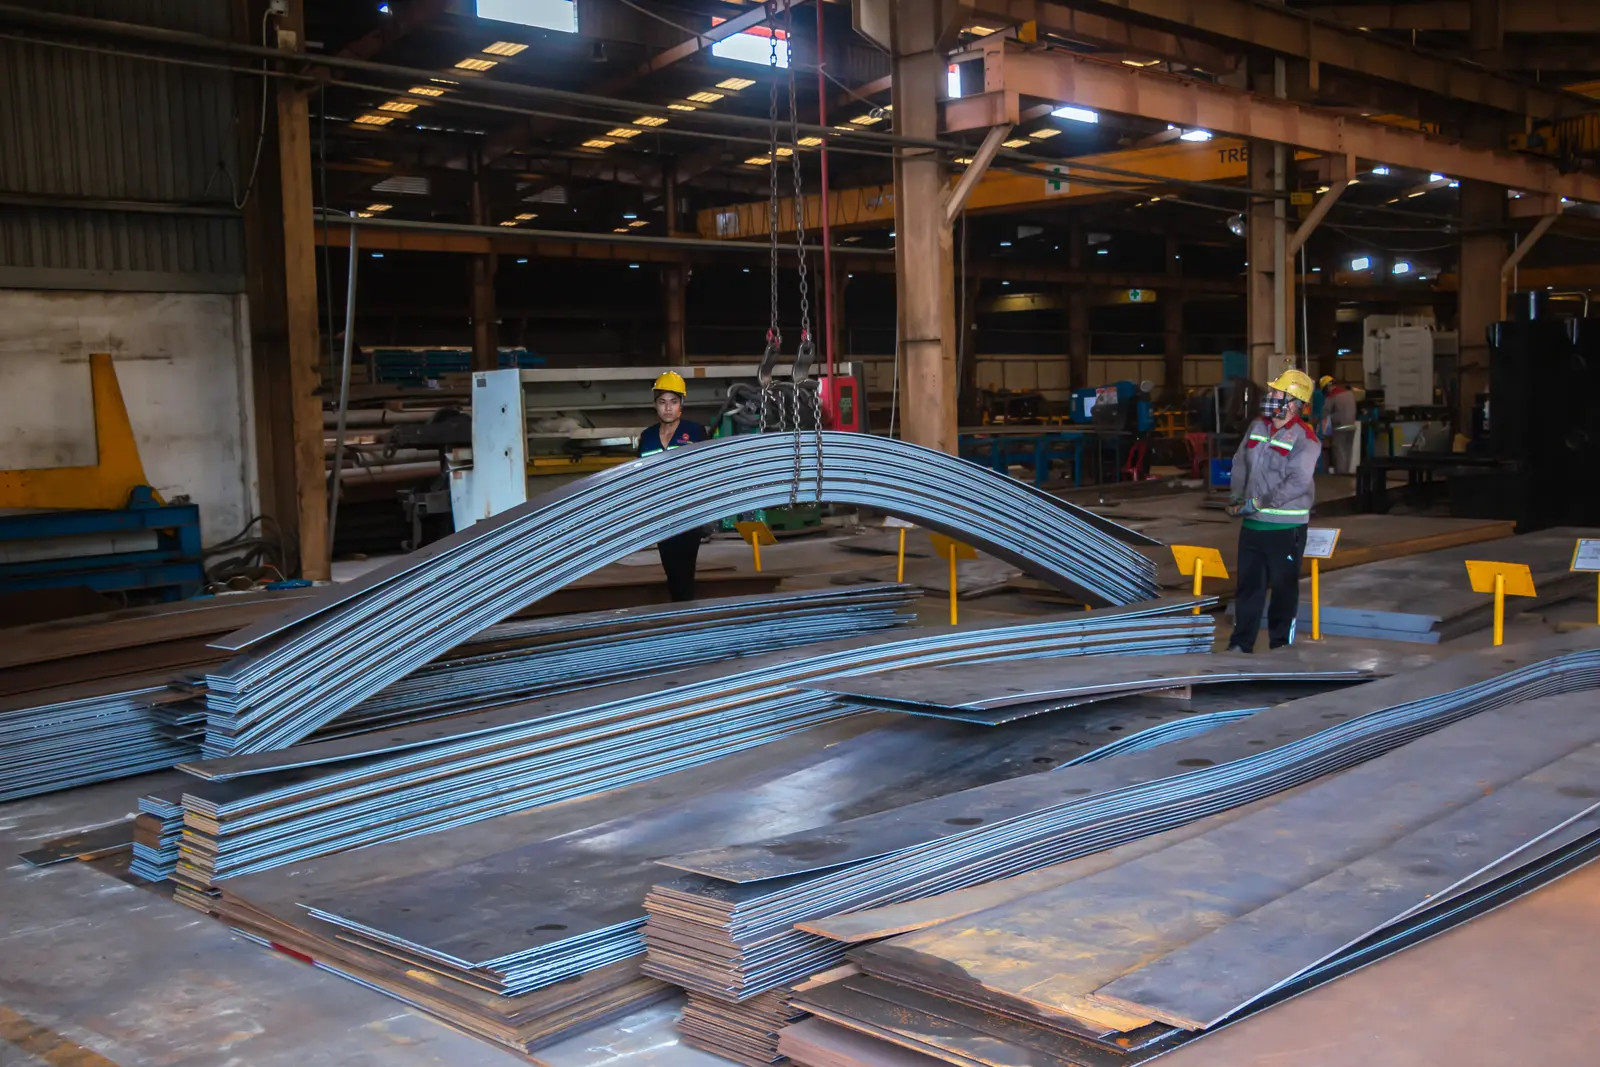
การผลิตเริ่มเมื่อแบบผลิตได้รับอนุมัติและปล่อยแล้วเท่านั้น ฝ่ายวางแผนออกใบเบิกวัสดุ และแผนการตัดจัดวางแผ่นเอว แผ่นปีก แผ่นเหล็ก และแผ่นเสริมกำลังทุกชิ้นบนขนาดเหล็กที่มีอยู่ เพื่อให้เศษเหลือน้อยที่สุด แผนการตรวจและทดสอบ (ITP) ของโครงการกำหนดไว้ในขั้นนี้ด้วย
แบบผลิตที่อนุมัติแล้วแผนการตัด (Nesting)ใบเบิกวัสดุITP
 ๒
รับวัสดุ
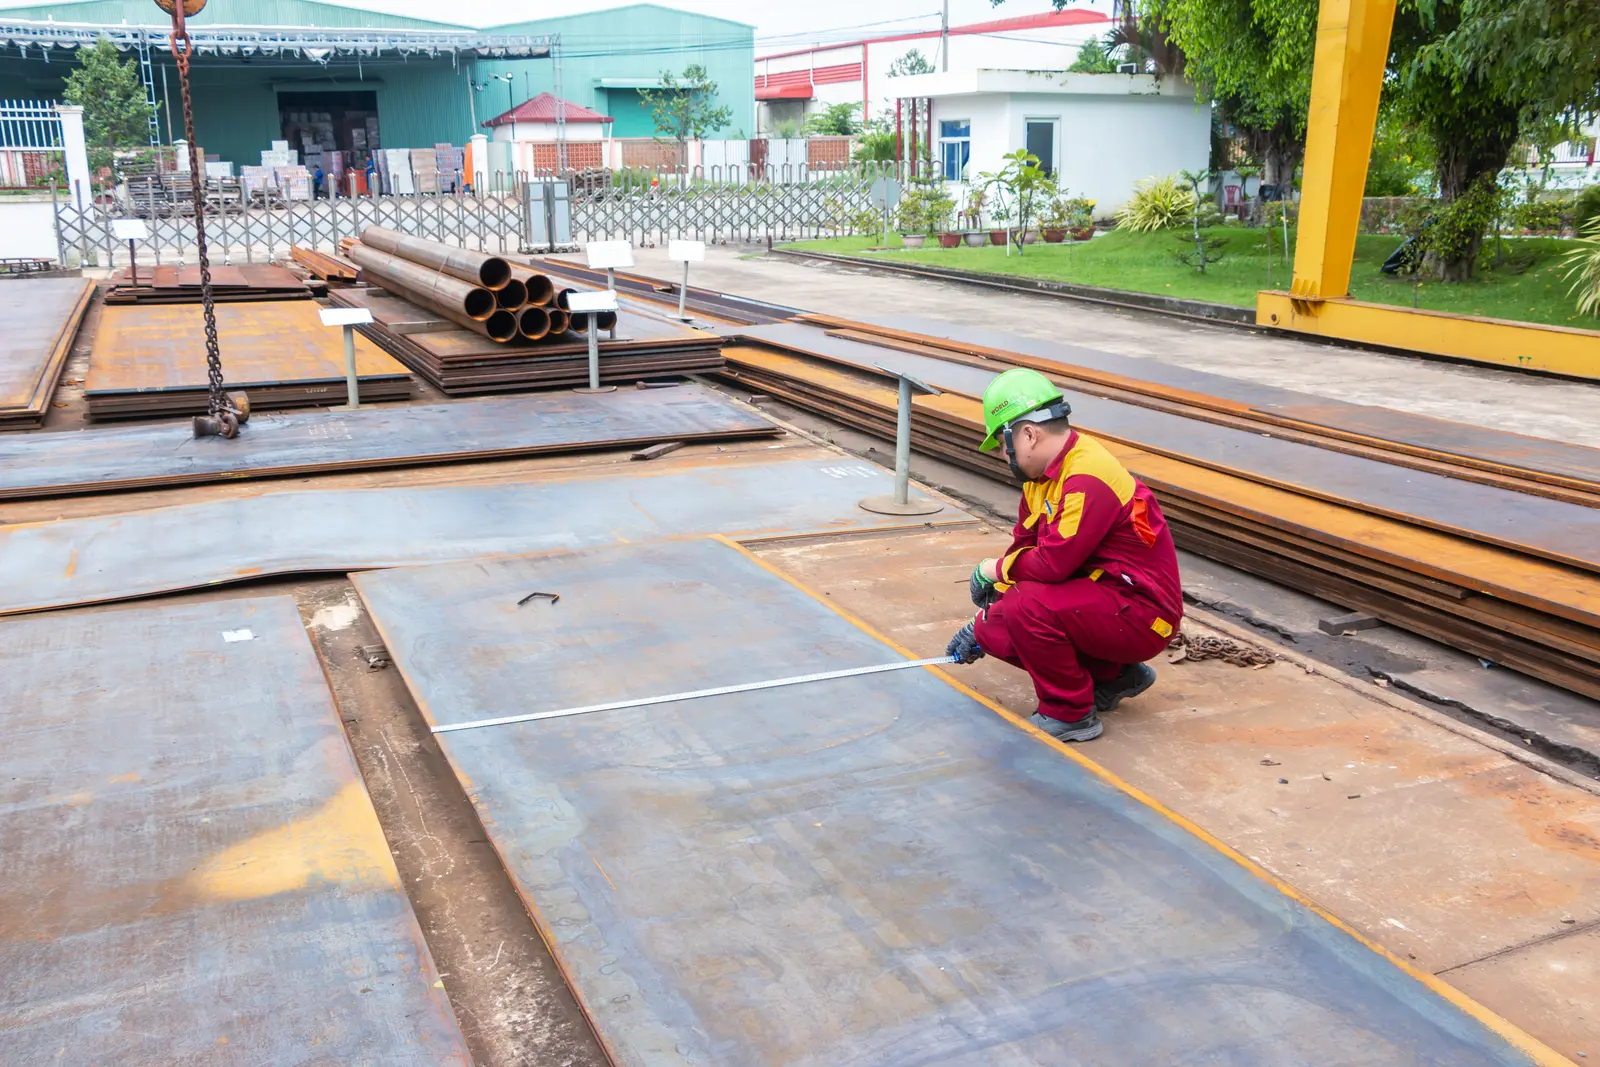
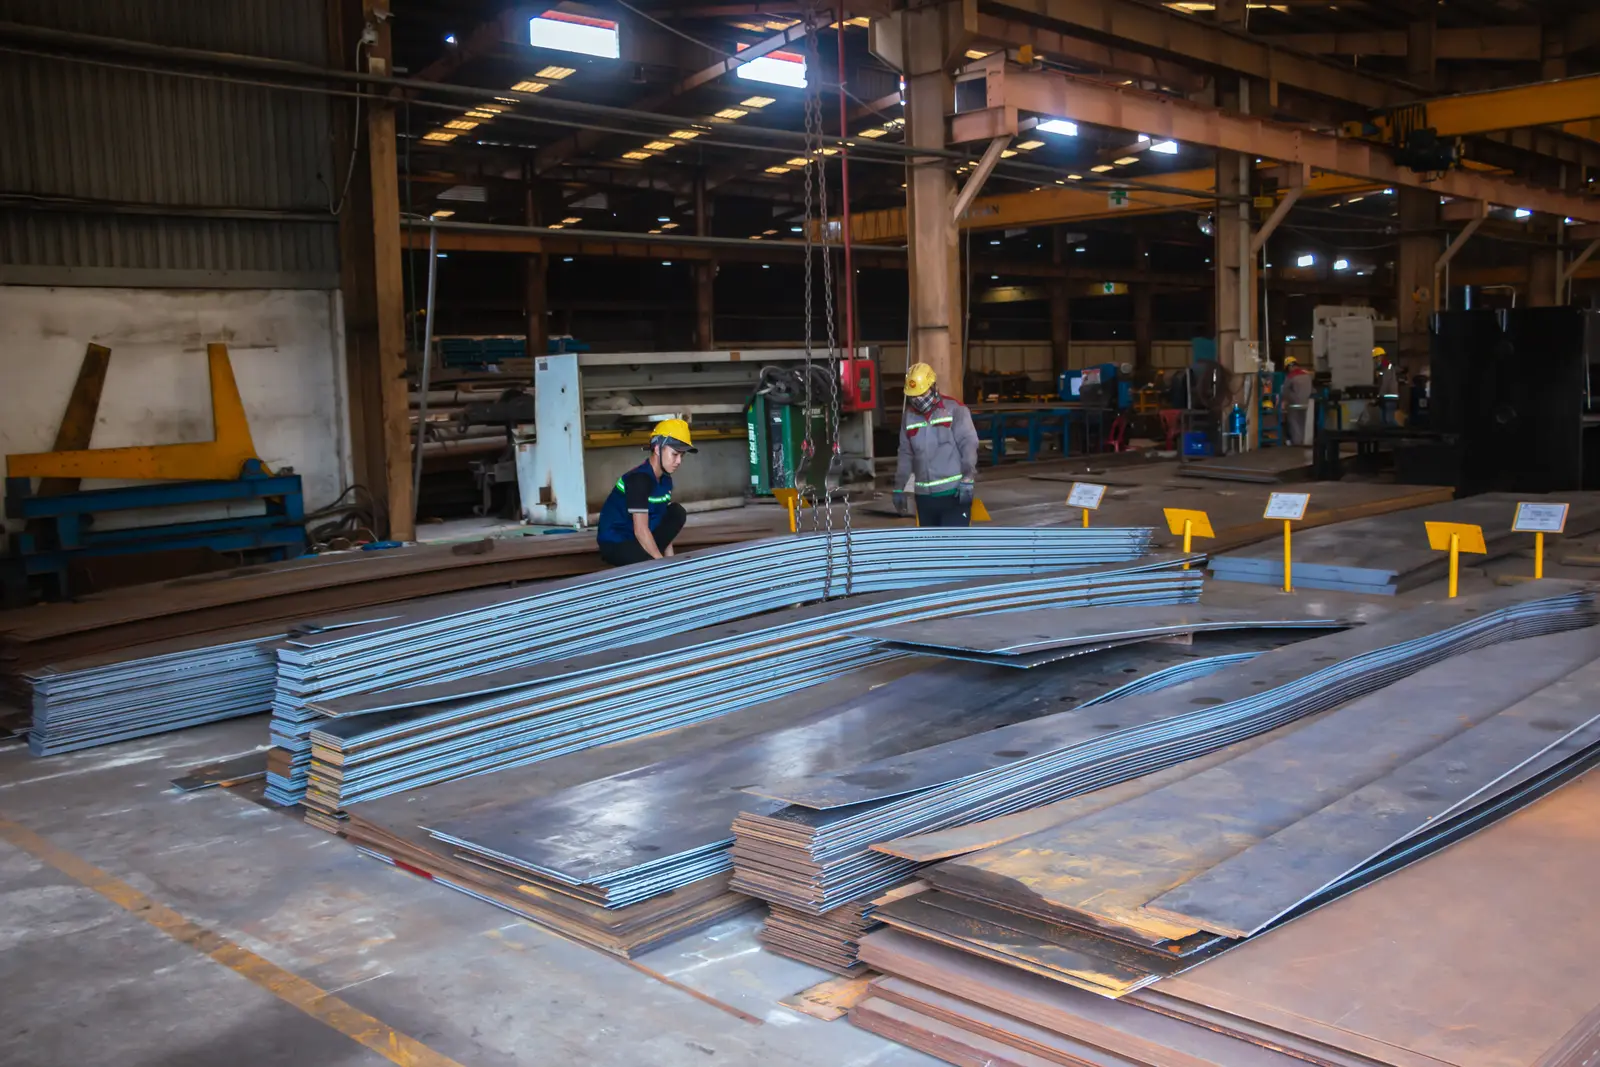
เหล็กแผ่นรีดร้อนและเหล็กรูปพรรณจากโรงถลุงในยุโรป ญี่ปุ่น เกาหลี และไต้หวัน มาพร้อมใบรับรองจากโรงงานเหล็ก QC ตรวจเกรด ความหนา ขนาด และผิวเทียบกับใบรับรองและใบสั่งซื้อ และบันทึกหมายเลขฮีตหรือรหัสวัสดุเพื่อให้สอบกลับได้ วัสดุที่ไม่เป็นไปตามข้อกำหนดจะติดป้ายพักงานและแยกเก็บ
ใบรับรองโรงงานเหล็กเครื่องวัดความหนาและขนาดระบบรหัสวัสดุ
 ๓
ฝ่ายผลิต
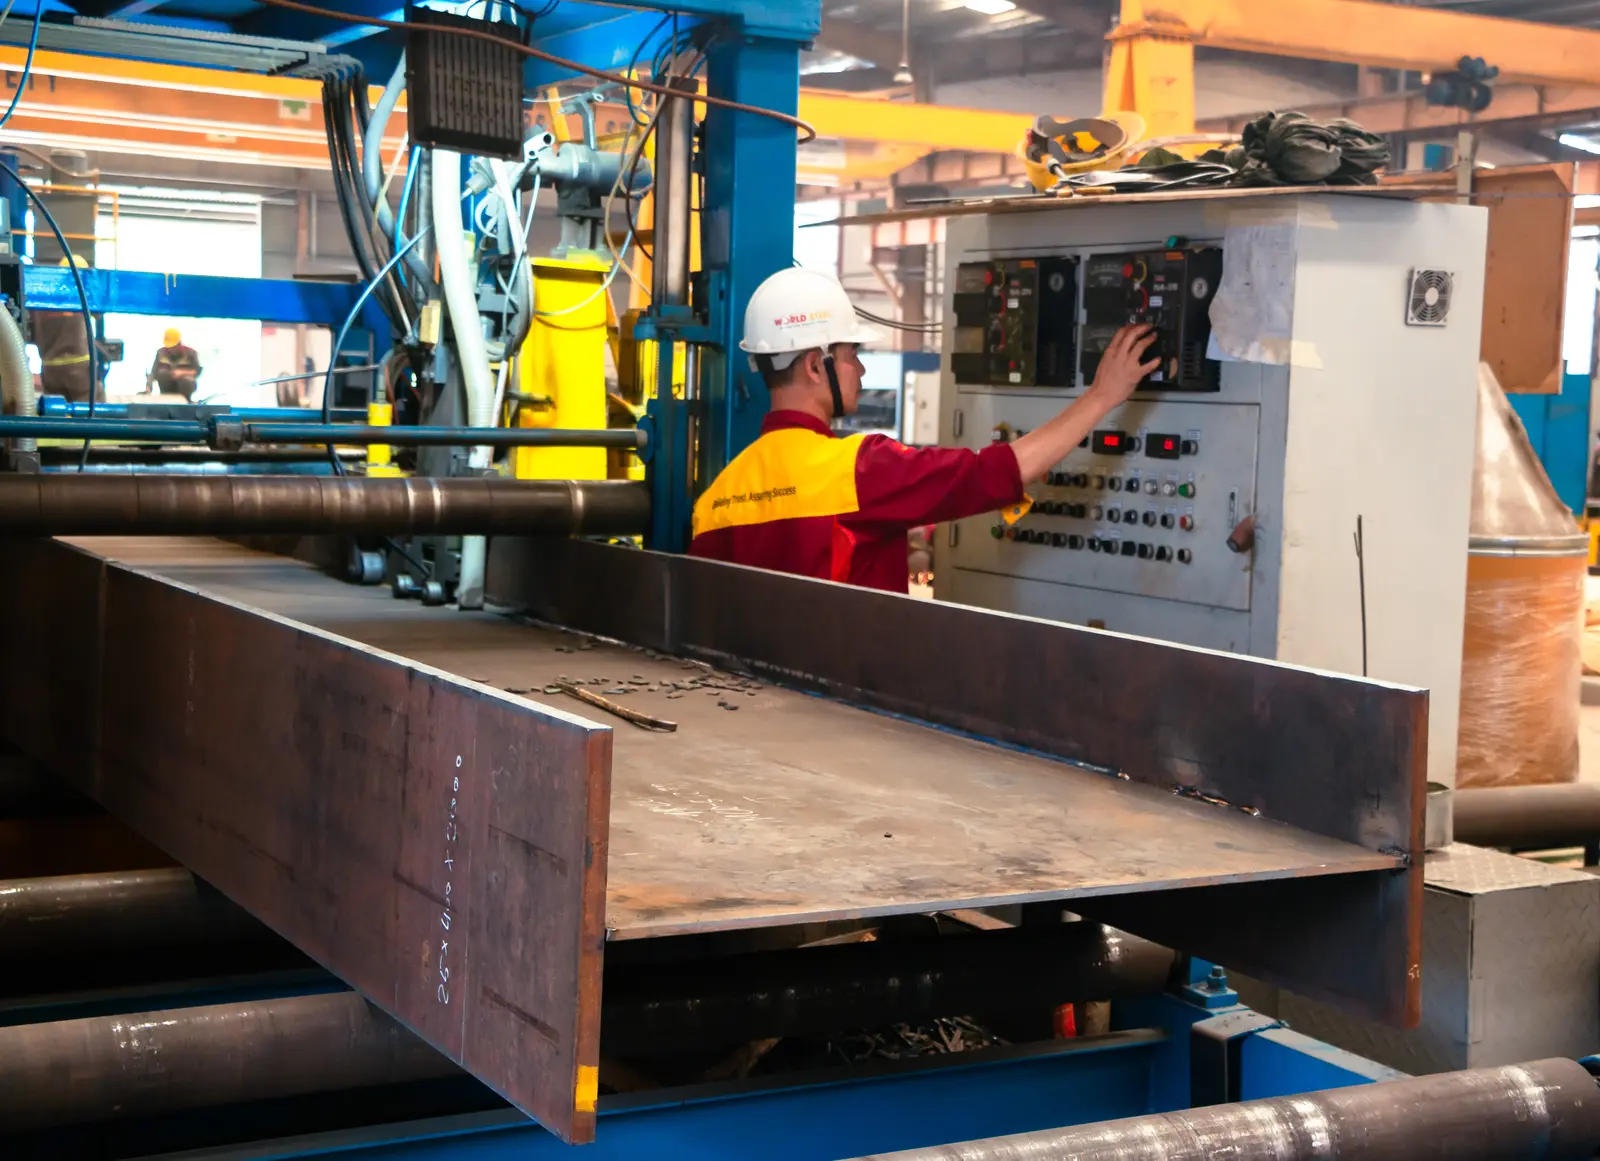
ช่างทำเครื่องหมายแนวตัด แนวเจาะ และตำแหน่งรูตามแผนการตัด แผ่นเอวและแผ่นปีกของคานประกอบตัดในครั้งเดียวด้วยเครื่องตัดพลาสมาและแก๊ส CNC แบบหลายหัว ชิ้นส่วนละเอียดตัดด้วยเครื่องตัดไฟเบอร์เลเซอร์ Bodor และแผ่นบางไม่เกิน 12 มม. ตัดด้วยเครื่องตัดไฮดรอลิก ทุกชิ้นได้รับเครื่องหมายชิ้นงานและรหัสทันทีหลังตัด
เครื่องตัดพลาสมาและแก๊ส CNCเครื่องตัดไฟเบอร์เลเซอร์ Bodorเครื่องตัดและเฉือนไฮดรอลิกเลื่อยสายพานสำหรับเหล็กรูปพรรณ
 ๔
ฝ่ายผลิต
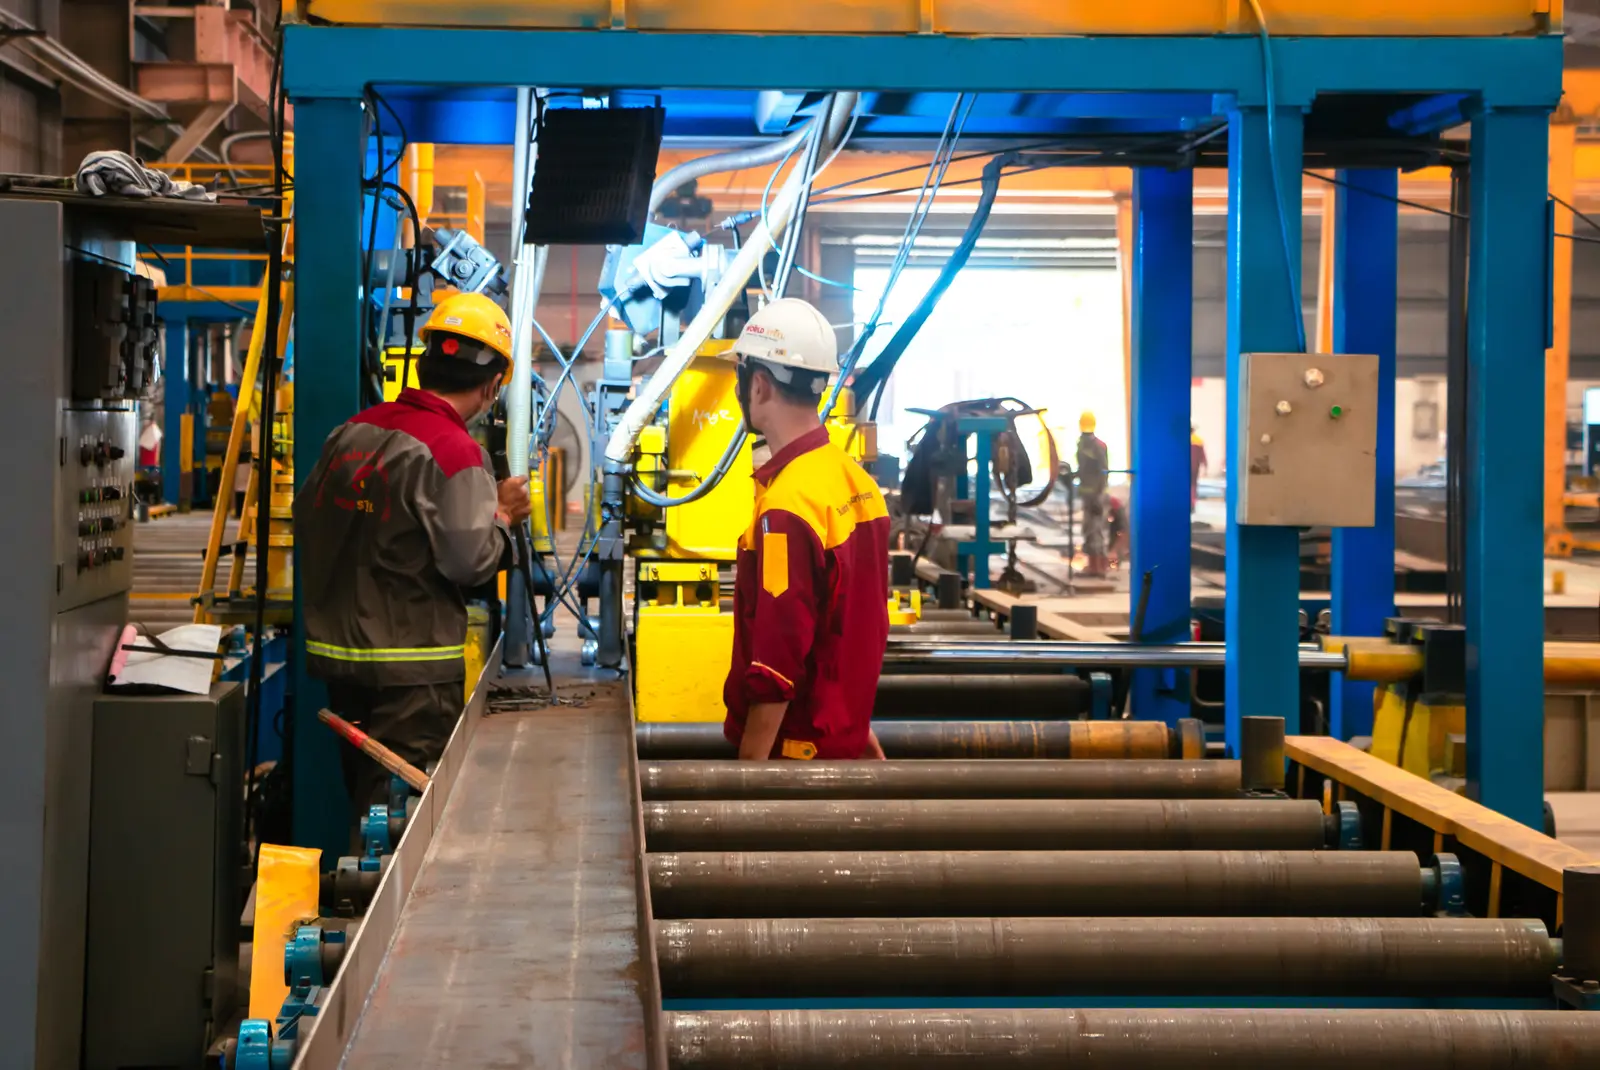
รูสลักเกลียวเจาะด้วยเครื่องเจาะ CNC หรือเจาะรูด้วยเครื่องปั๊ม CNC หลังตรวจขนาดและจำนวนรูเทียบกับแบบผลิตฉบับล่าสุด กรณีพิเศษใช้สว่านแม่เหล็ก เหล็กรูป H, I, รางน้ำ และฉาก ตัดความยาวด้วยเลื่อยสายพาน ขั้นนี้คือจุดที่กำหนดว่าสลักเกลียวจะตรงกันที่หน้างานในไทยหรือไม่
เครื่องเจาะ CNCเครื่องปั๊มรู CNCสว่านแม่เหล็กเลื่อยสายพาน
 ๕
ฝ่ายผลิต
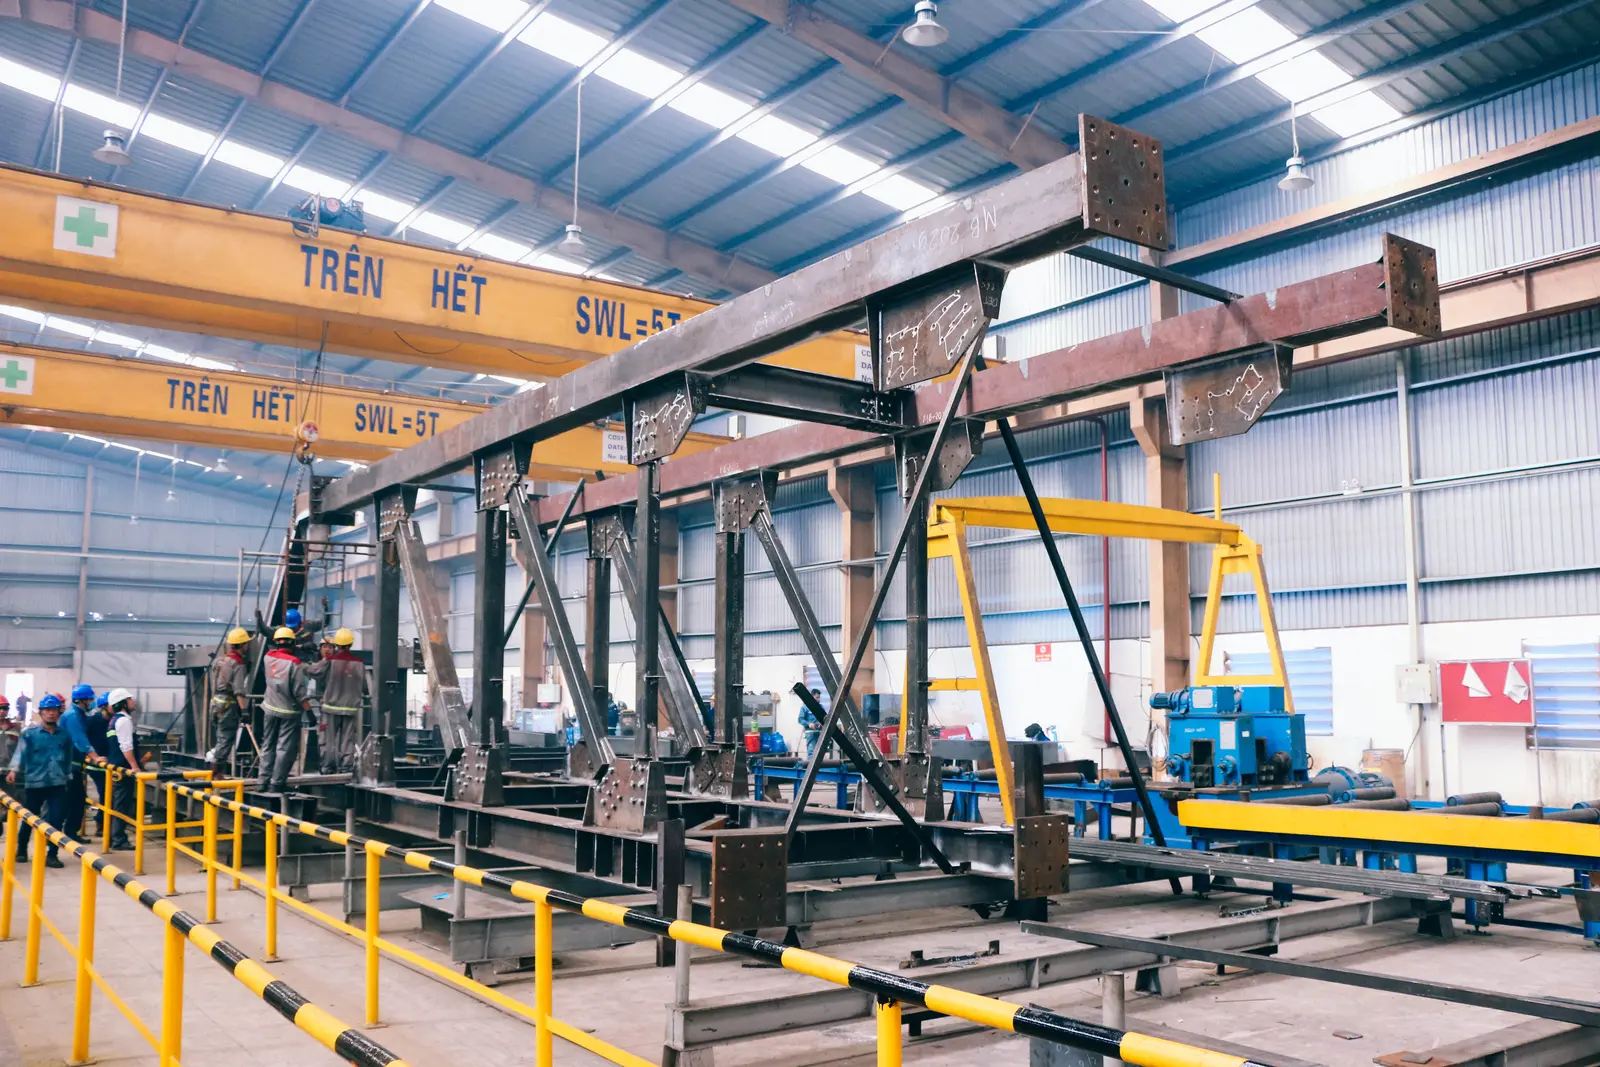
แผ่นปีกและแผ่นเอวต่อความยาวด้วยรอยเชื่อมชนแบบซึมลึกเต็ม ทำความสะอาดสะเก็ดเหล็กหลวม แล้วเชื่อมยึดชั่วคราวเป็นรูปตัว H บนสายประกอบคาน โดยให้แผ่นเอวอยู่กึ่งกลางแผ่นปีกพอดี คานและเสาแบบเรียวของอาคาร PEB ผลิตด้วยวิธีเดียวกัน เหล็กจึงอยู่เฉพาะจุดที่รับแรง
สายประกอบคาน Hการเชื่อม FCAW สำหรับรอยต่อ
 ๖
ฝ่ายผลิต
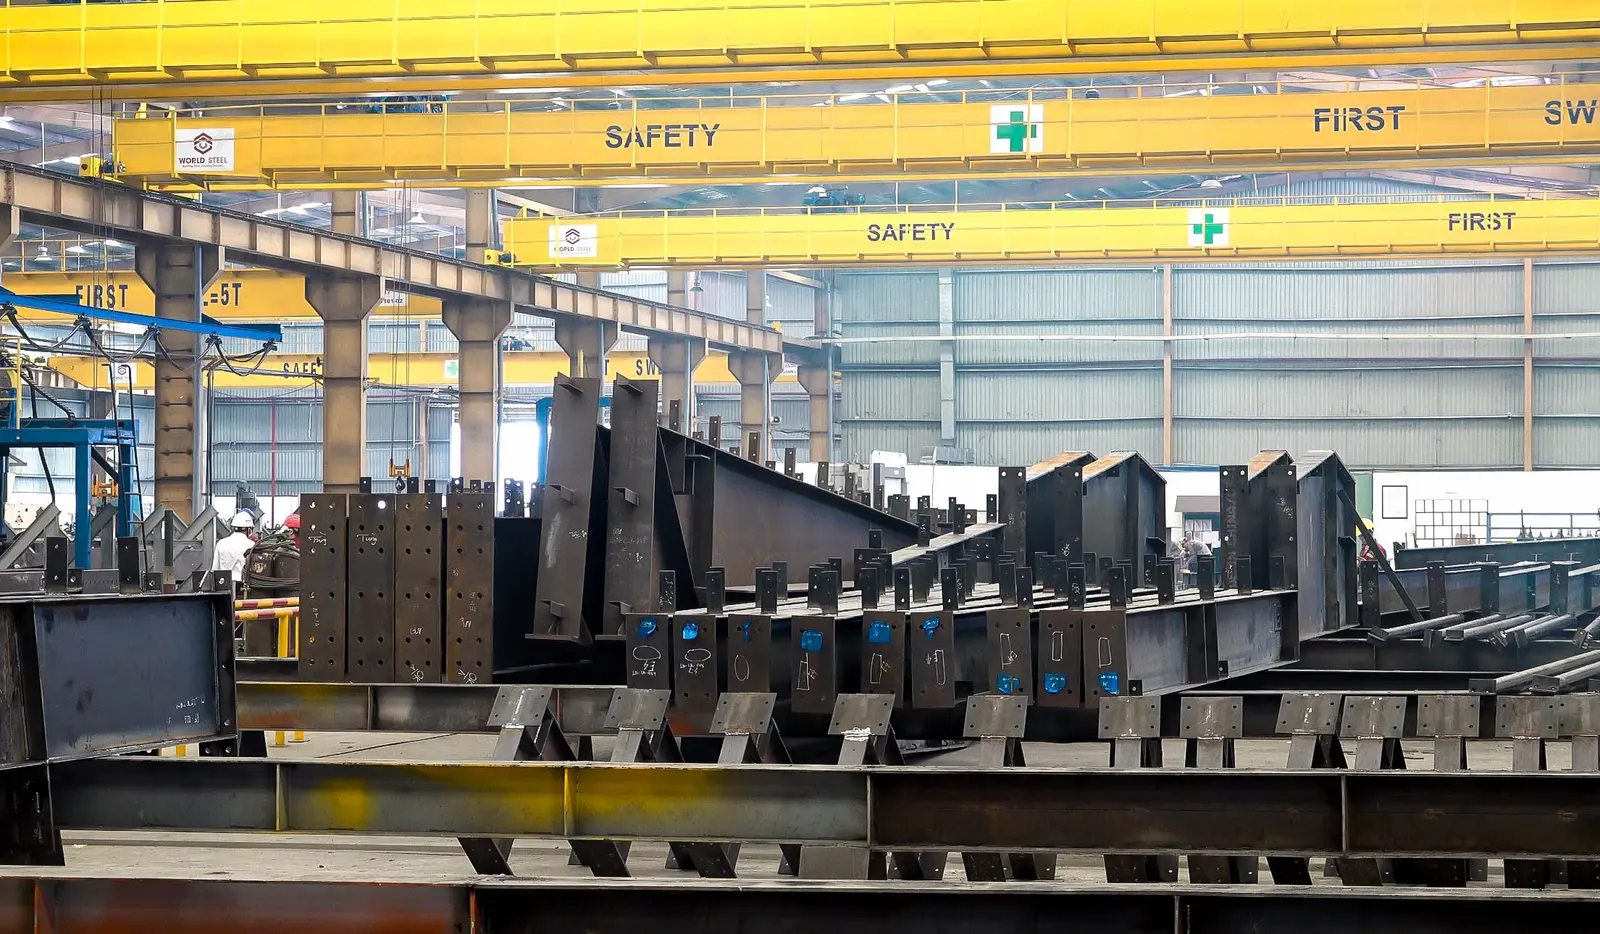
รอยเชื่อมมุมระหว่างแผ่นเอวกับแผ่นปีกเชื่อมด้วยสายเชื่อมคานอัตโนมัติและเครื่องเชื่อมคานแบบ Gantry ด้วยกระบวนการเชื่อมใต้ฟลักซ์ (SAW) ลวดเดี่ยวหรือลวดคู่ใต้ฟลักซ์ ได้รอยเชื่อมลึก สม่ำเสมอ และสะเก็ดน้อย จากนั้นคานผ่านเครื่องดัดคานให้ตรงเพื่อแก้การบิดของแผ่นปีกก่อนประกอบชิ้นส่วน
สายเชื่อมคานอัตโนมัติ (SAW)เครื่องเชื่อมคานแบบ Gantryเครื่องดัดคานให้ตรง
 ๗
ฝ่ายผลิต
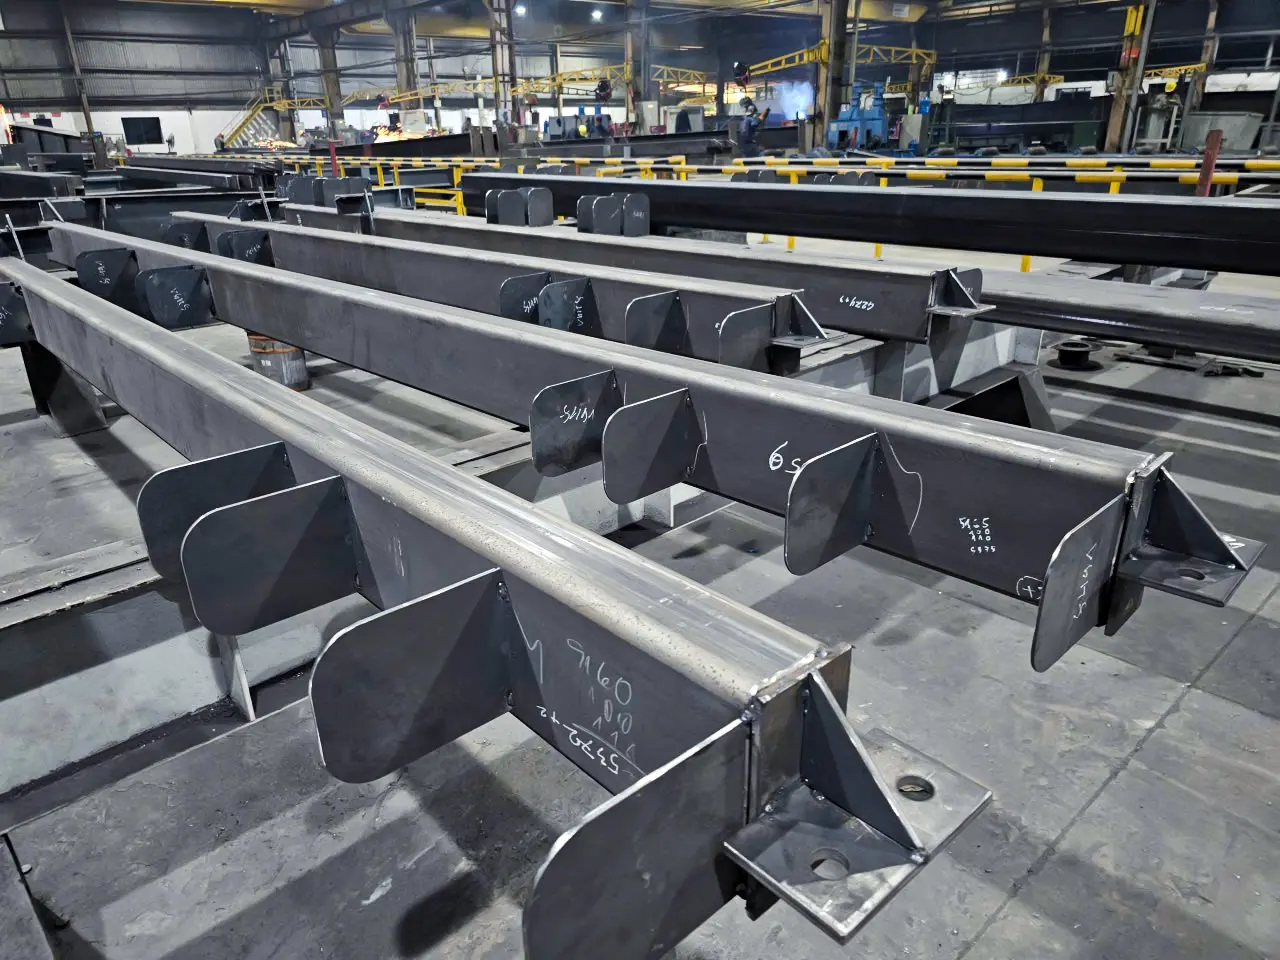
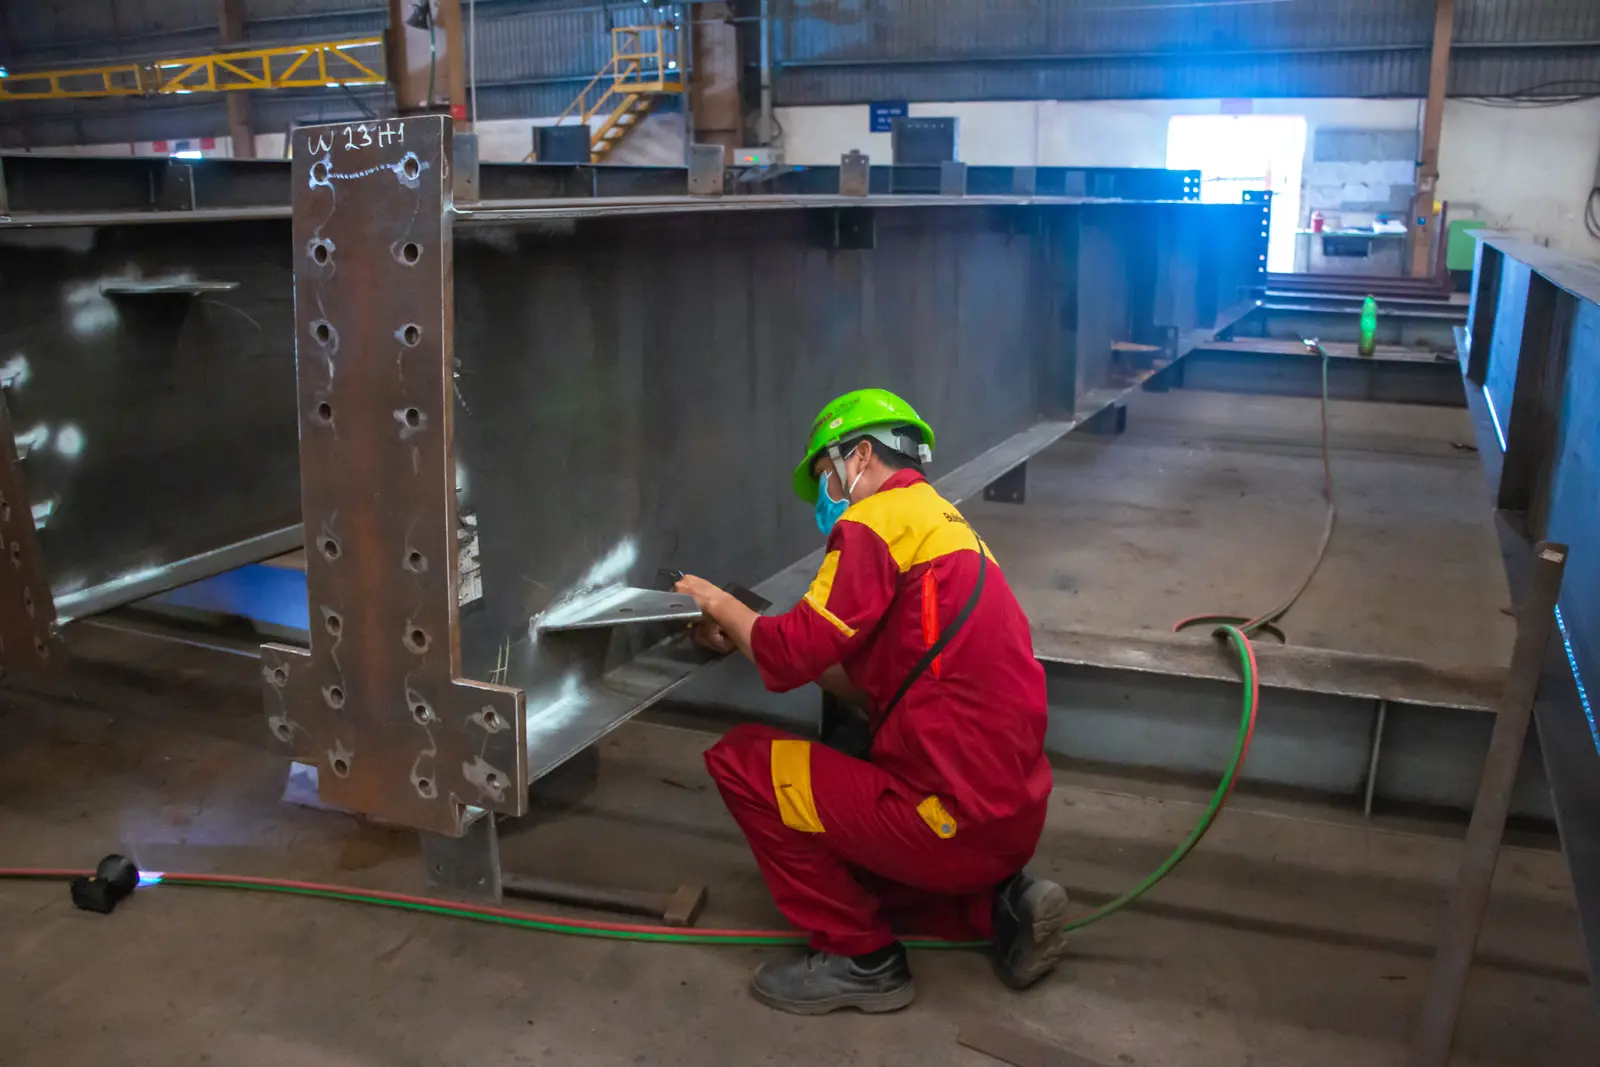
ช่างประกอบอ่านแบบผลิต ทำเครื่องหมายแนวศูนย์กลางและจุดอ้างอิง แล้วประกอบแผ่นปลาย แผ่นฐาน แผ่นเสริมกำลัง แผ่นประกับ และแผ่นยึด ด้วยการเชื่อมยึดชั่วคราวในตำแหน่งที่รอยเชื่อมเต็มจะปิดทับ รอยต่อแบบซึมลึกเต็มเตรียมตาม WPS โดยช่องว่างรากไม่เกิน 3 มม.
โต๊ะประกอบและอุปกรณ์จับยึดแม่แรง รอกโยก และรอกโซ่
 ๘
ฝ่ายผลิต
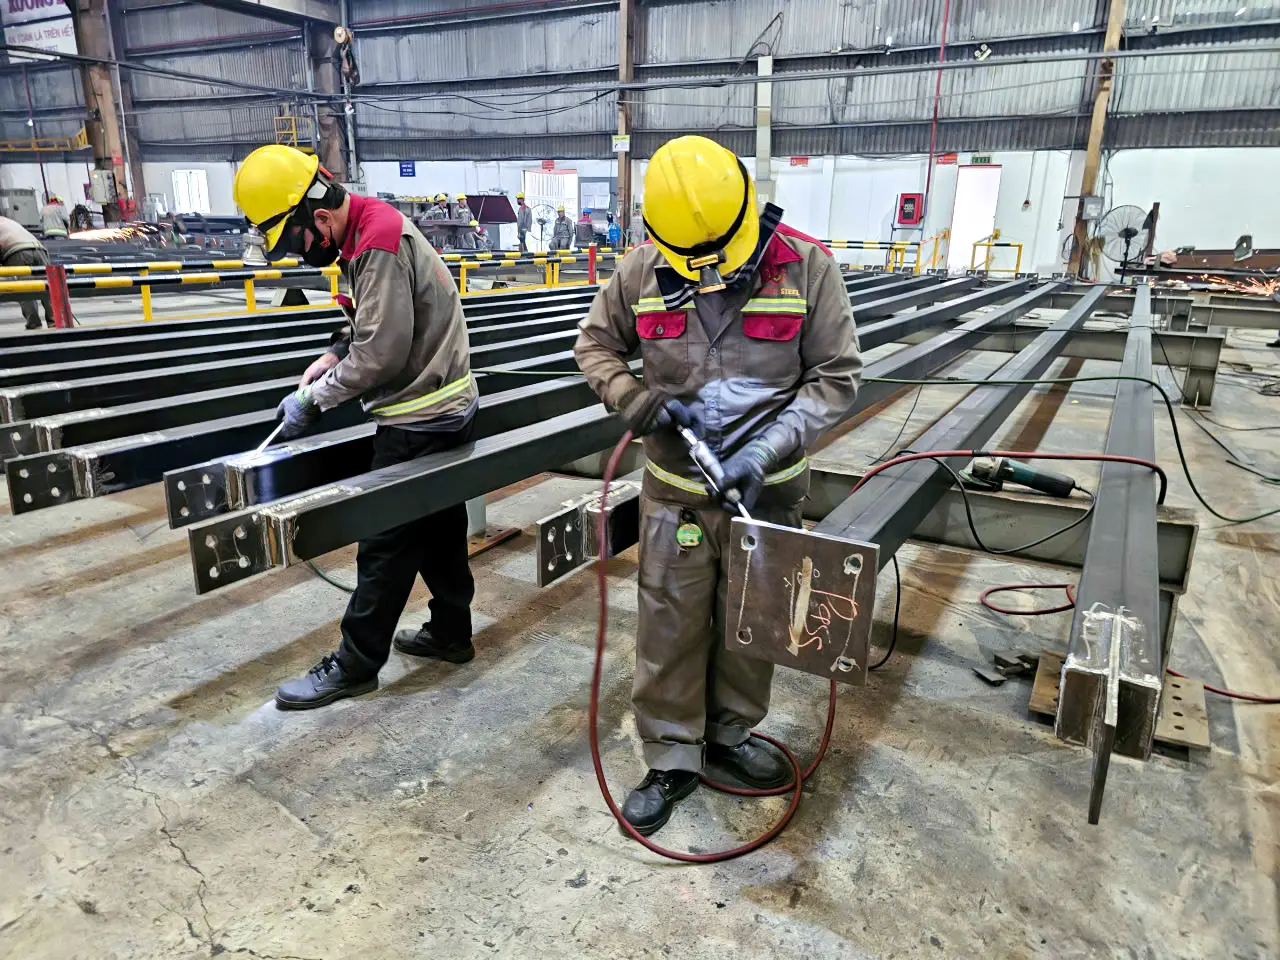
ช่างเชื่อมที่ผ่านการทดสอบตาม AWS D1.1 เชื่อมทุกรอยในโรงงานตามข้อกำหนดขั้นตอนการเชื่อม (WPS) โดยวางชิ้นงานในท่าราบหรือแนวนอนให้มากที่สุด เหล็กที่หนากว่า 38 มม. หรือเมื่อ WPS กำหนด จะอุ่นเหล็กก่อนเชื่อม ใช้แผ่นรองหัวท้ายรอยเชื่อมแล้วเจียออก และช่างเชื่อมตรวจและทำความสะอาดงานของตนเอง
การเชื่อม FCAW และ SAWอุปกรณ์อุ่นเหล็กWPS / PQR
 ๙
พ่นเม็ดเหล็กและพ่นสี
QC ตรวจพินิจทุกรอยเชื่อมและตรวจชิ้นงานสำเร็จเทียบกับแบบ การทดสอบแบบไม่ทำลาย ทั้งอัลตราโซนิก (UT) และอนุภาคแม่เหล็ก (MT) ทำตามขอบเขตใน ITP หรือข้อกำหนดของโครงการ ข้อบกพร่องจะถูกทำเครื่องหมาย ซ่อมโดยทีมซ่อม และตรวจซ้ำก่อนส่งต่อ
การทดสอบ UT และ MTเกจวัดรอยเชื่อมตลับเมตรและฉาก
 ๑๐
พ่นเม็ดเหล็กและพ่นสี
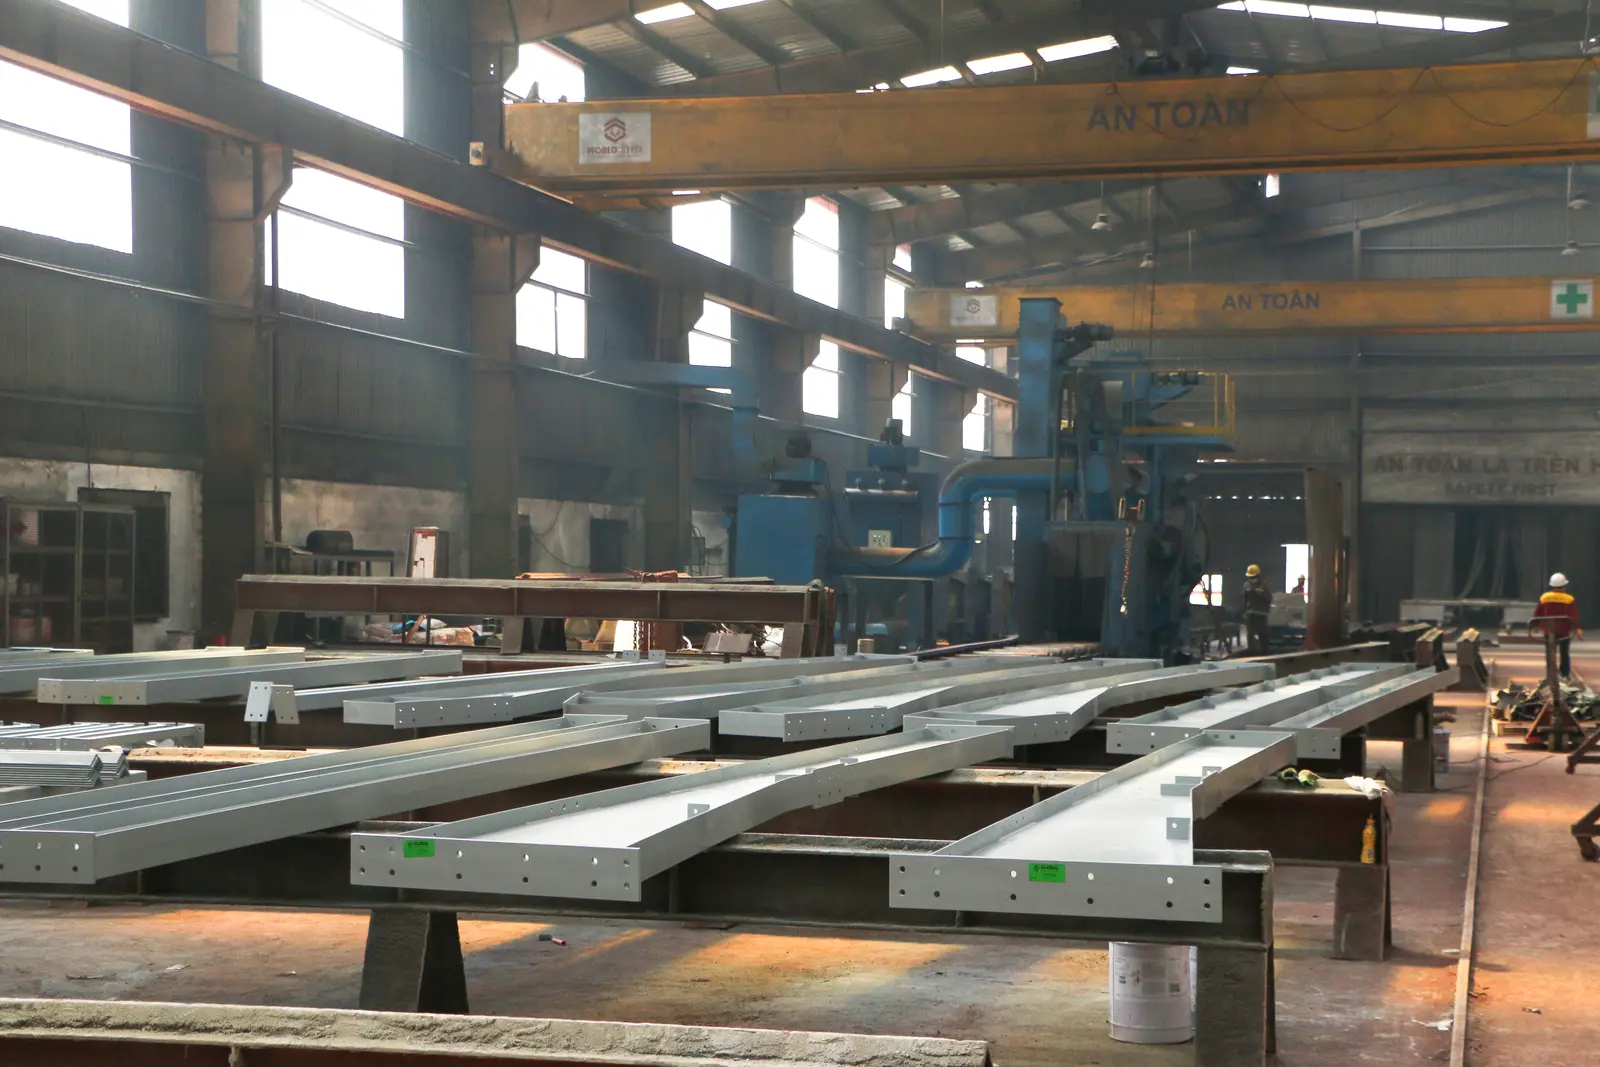
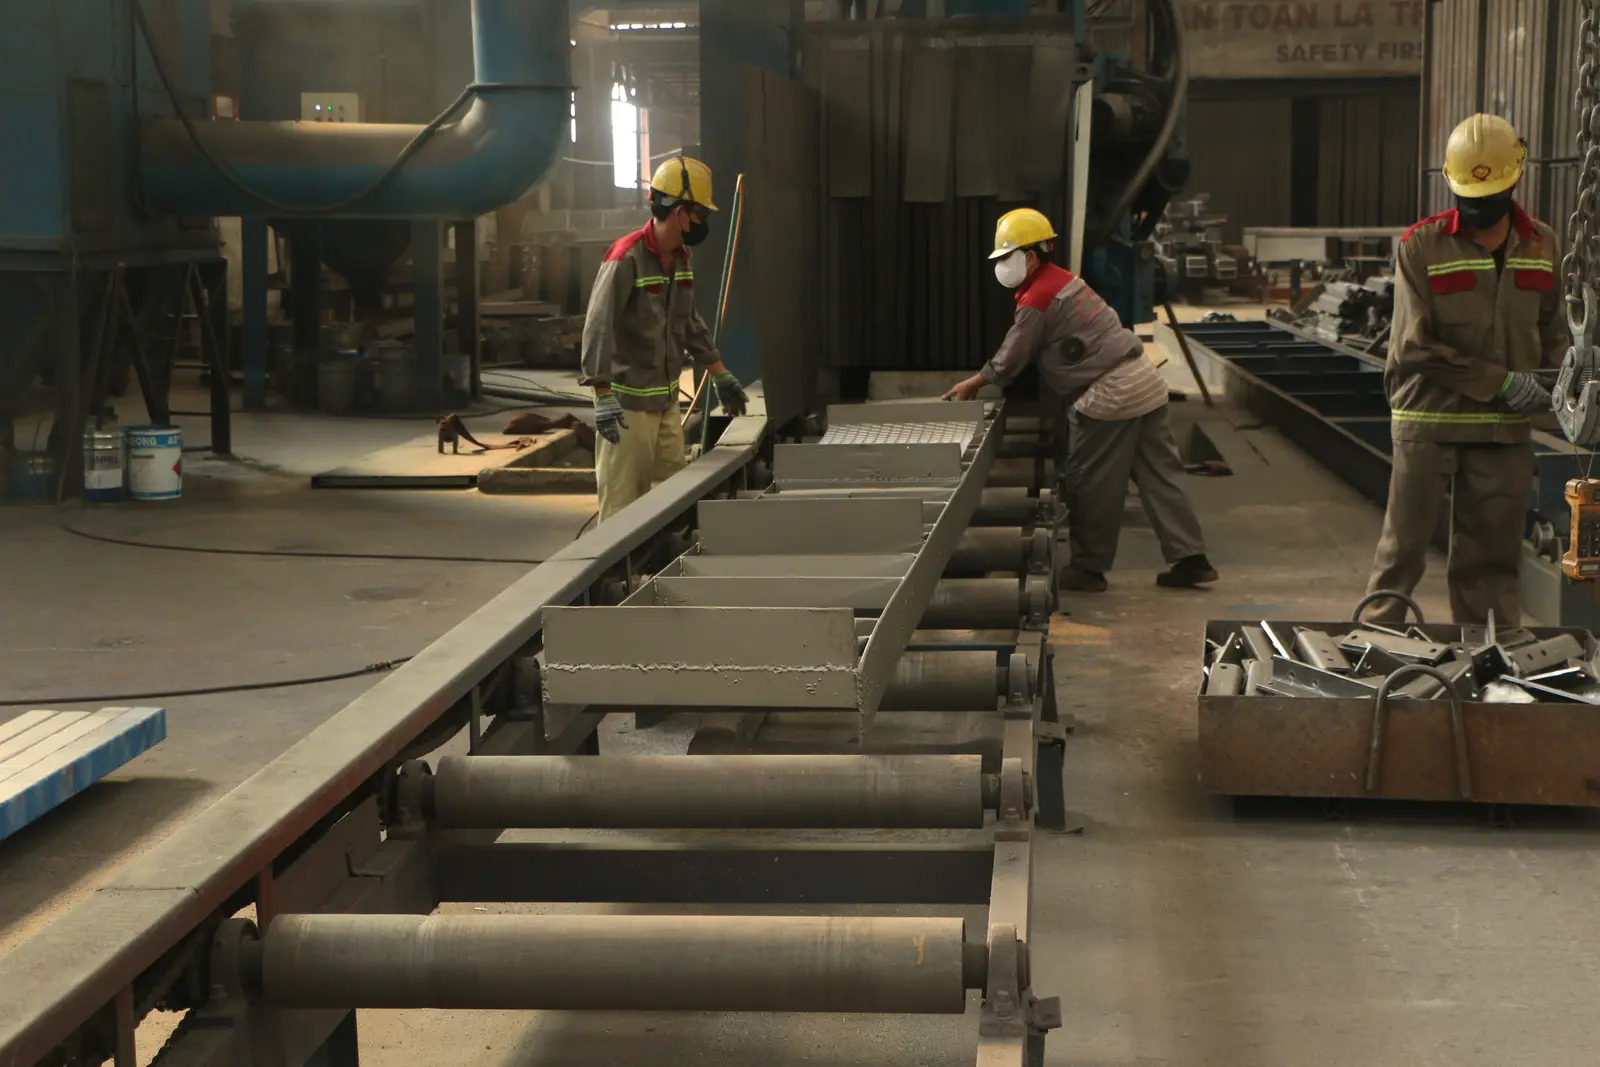
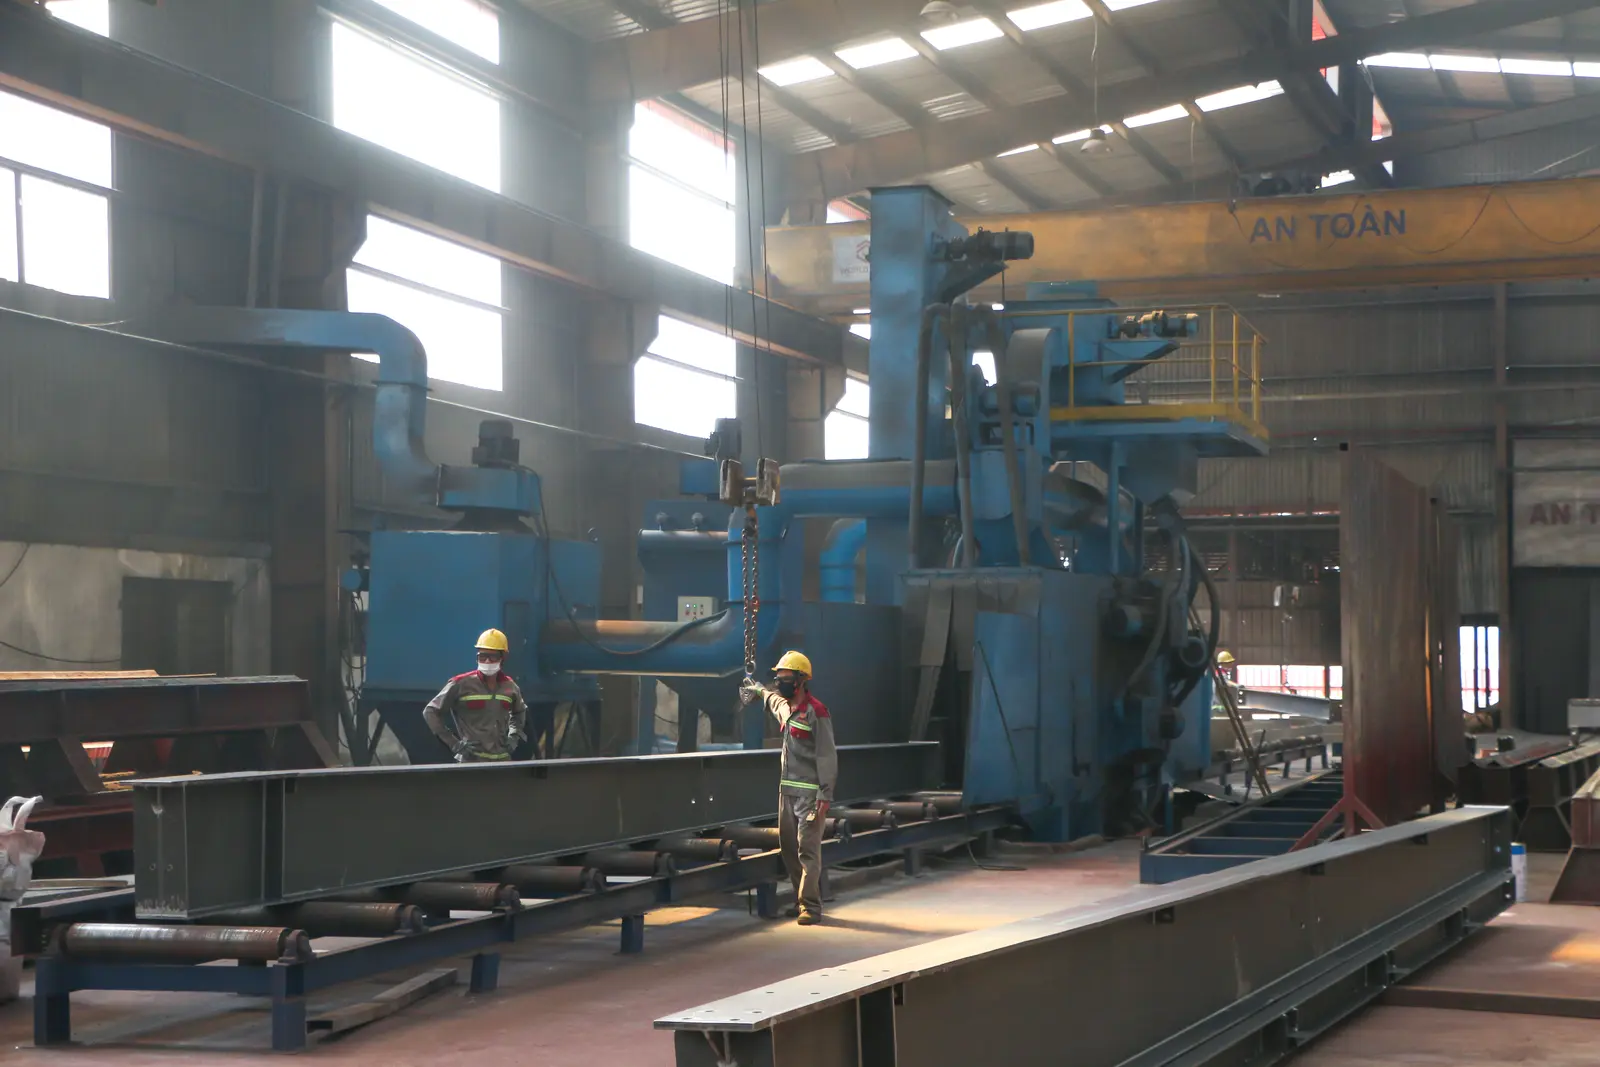
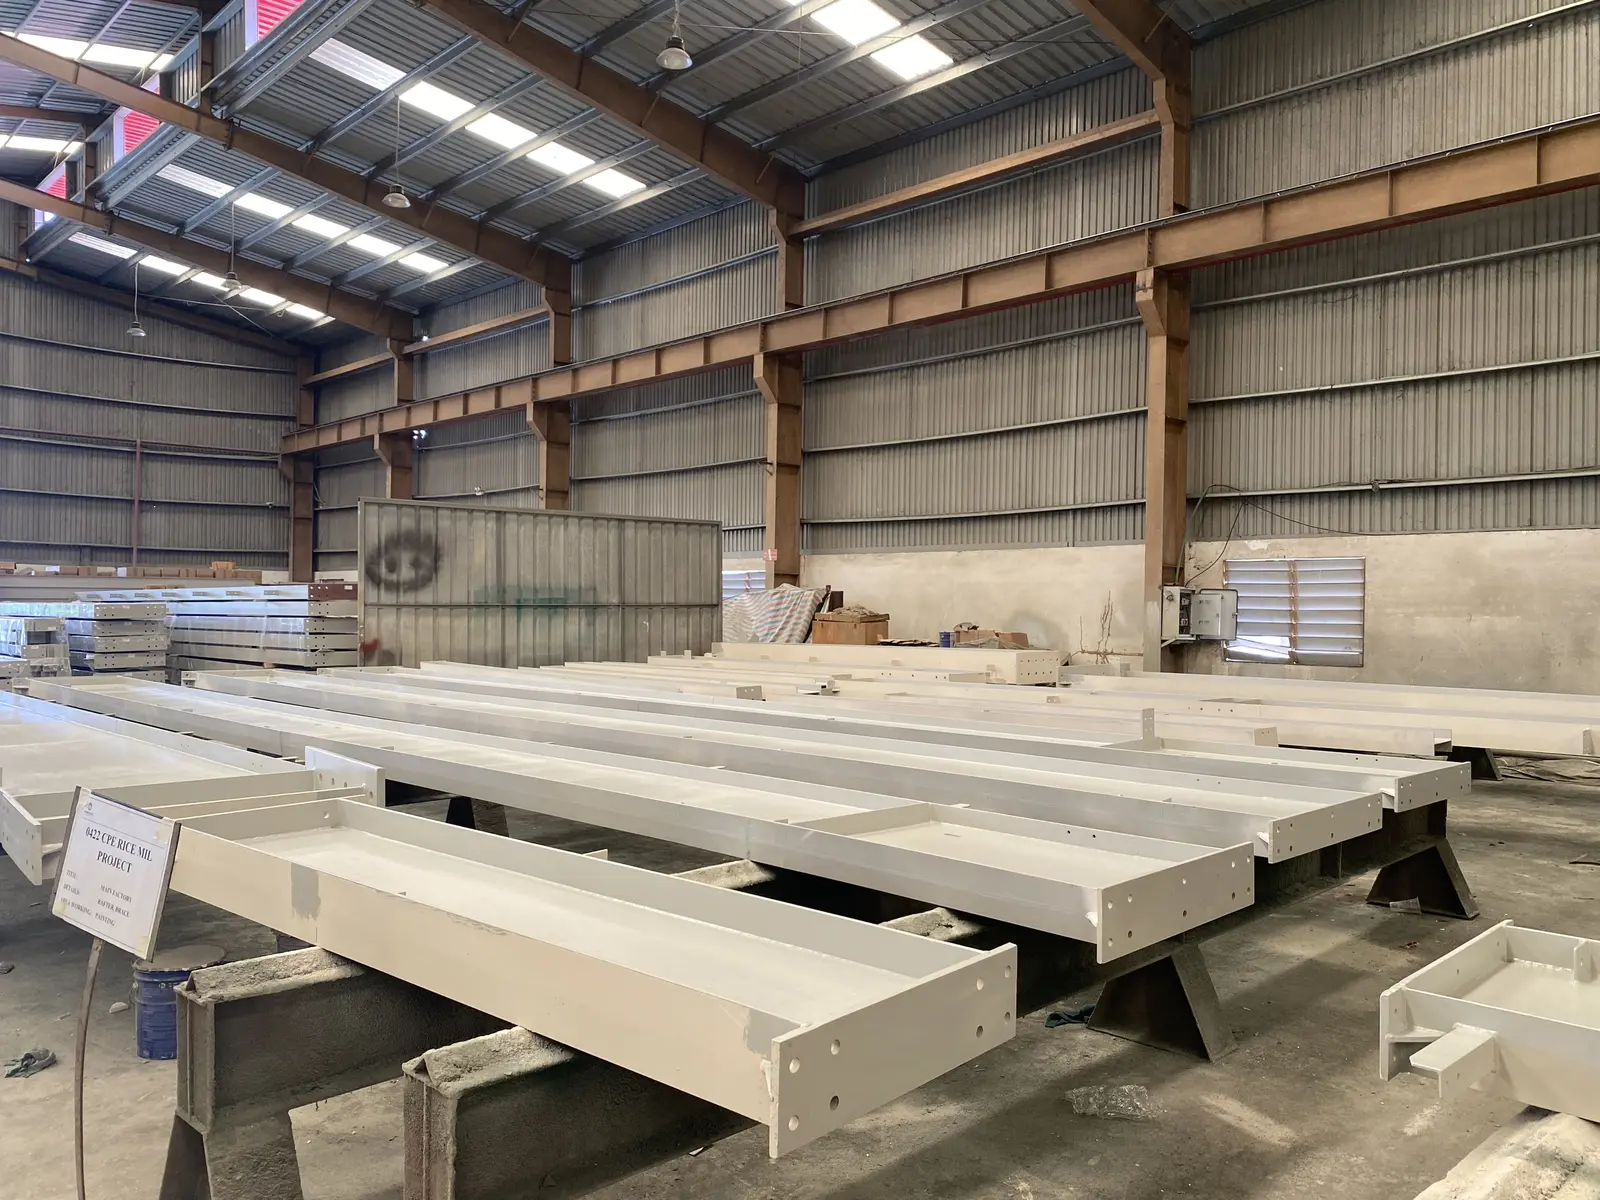
ขจัดสะเก็ดเชื่อม ขอบคม น้ำมัน และไขมันก่อน จากนั้นชิ้นงานผ่านเครื่องพ่นเม็ดเหล็กภายในอาคาร ด้วยวัสดุขัดที่แห้งและสะอาด เลือกให้เหมาะกับเหล็กและความหยาบผิวที่ต้องการ ตรวจความสะอาดและความหยาบผิวด้วยการเทียบด้วยตาและเกจเทียบโปรไฟล์ โดยทั่วไประดับ Sa 2½ (ISO 8501-1) หรือตามข้อกำหนดสีของคุณ
เครื่องพ่นเม็ดเหล็กเกจเทียบโปรไฟล์ผิว
 ๑๑
พ่นเม็ดเหล็กและพ่นสี
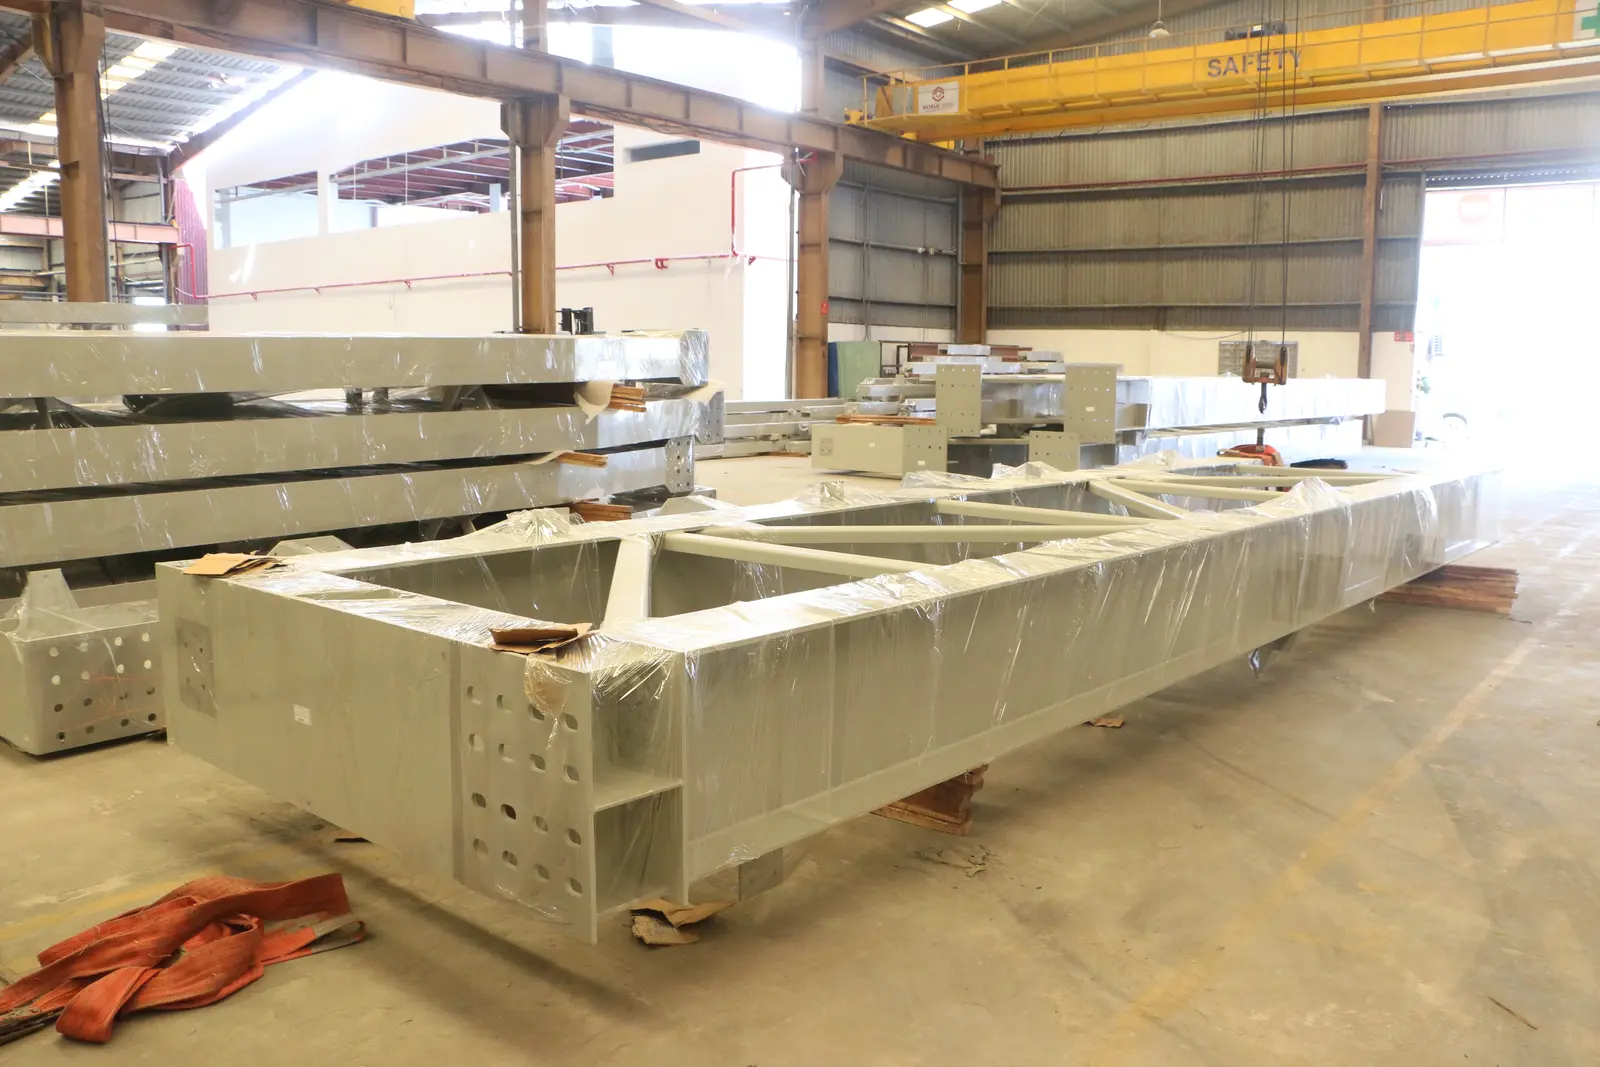
ผิวที่พ่นเม็ดเหล็กแล้วเป่าฝุ่นออกและพ่นด้วยระบบสีที่เลือกสำหรับหน้างานของคุณ ด้วยปืนพ่นแบบไร้อากาศ ทับซ้อนแต่ละรอบ 50% ไม่พ่นสีเมื่ออุณหภูมิเหล็กสูงกว่าจุดน้ำค้างน้อยกว่า 3 °C วัดความหนาฟิล์มสีแห้ง (DFT) ทุกชั้น สีกันไฟชนิดพองตัวพ่นในห้องพ่นที่ควบคุมเดียวกัน
เครื่องพ่นสีแบบไร้อากาศเกจวัด DFTเครื่องวัดความชื้นและอุณหภูมิผิว
 ๑๒
บรรจุและบรรทุก
ทุกชิ้นมีเครื่องหมายชิ้นงานตามแบบผลิต ทีมติดตั้งของคุณจึงหาชิ้นงานได้จากแบบติดตั้งและรายการบรรจุ เมื่อลายเซ็นในป้ายควบคุมกระบวนการครบและผ่านการตรวจขั้นสุดท้าย QC จะติดสติกเกอร์ Pass สีเขียวและปล่อยชิ้นงานไปบรรจุ
ระบบรหัสชิ้นงานป้ายควบคุมกระบวนการสติกเกอร์ Pass และ On-hold
 ๑๓
บรรจุและบรรทุก
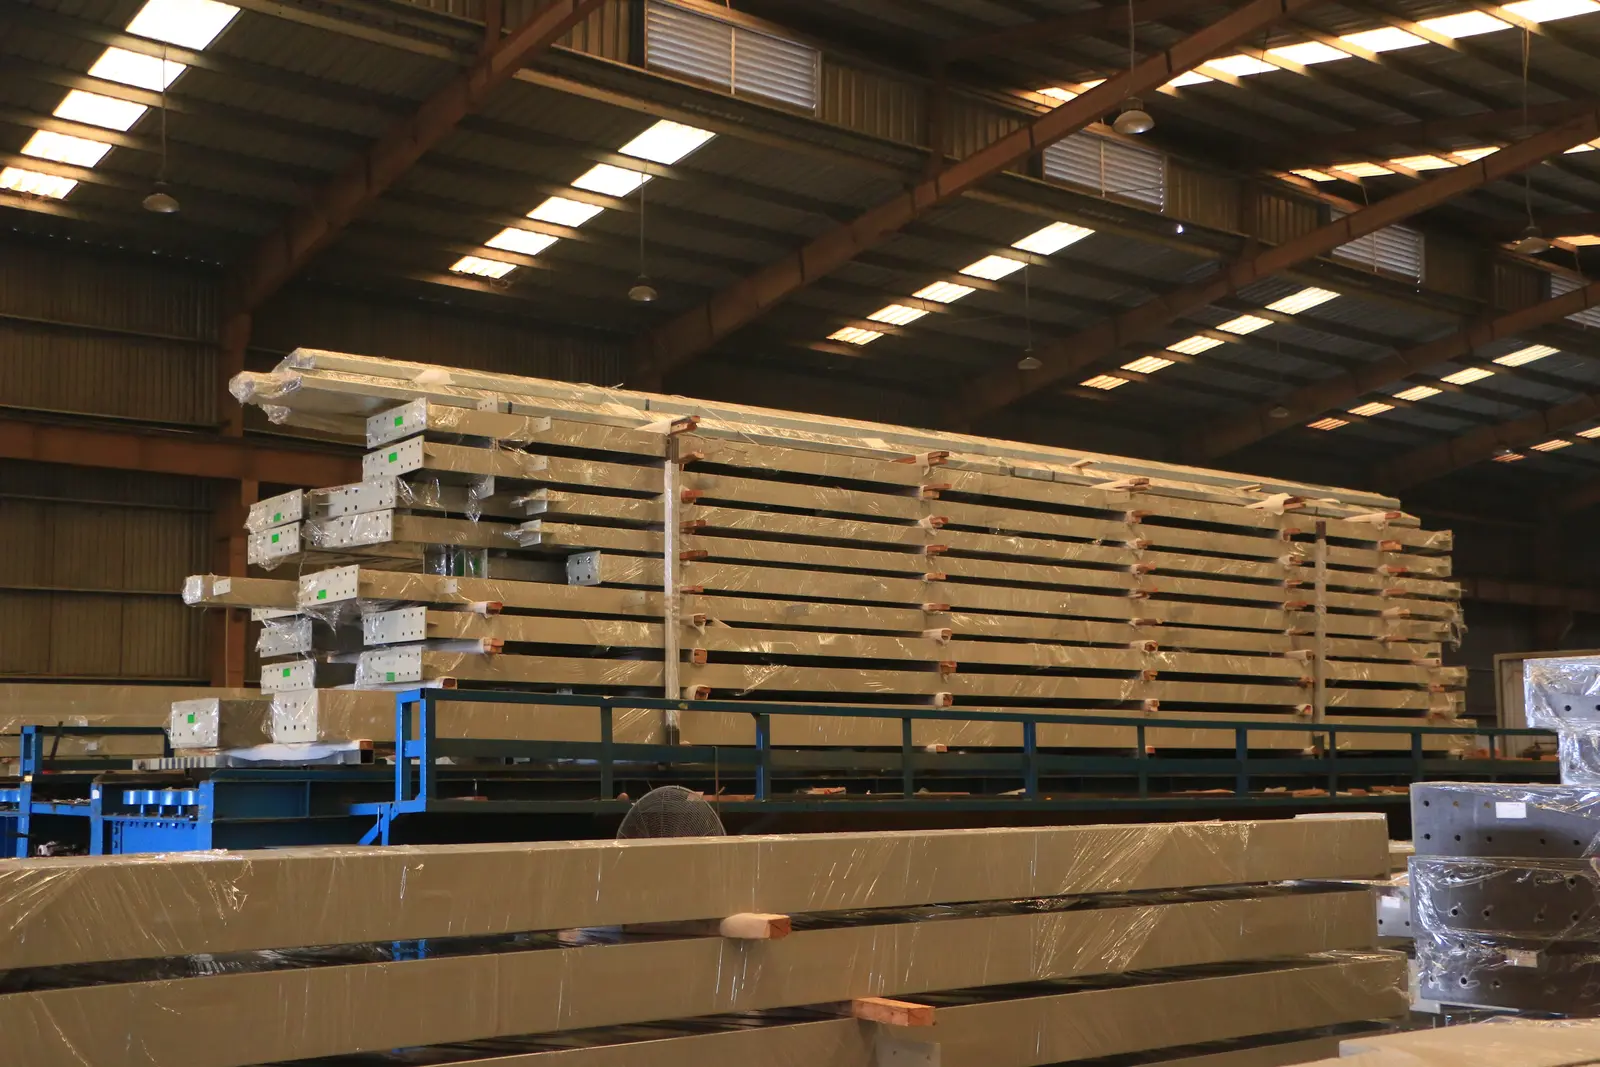
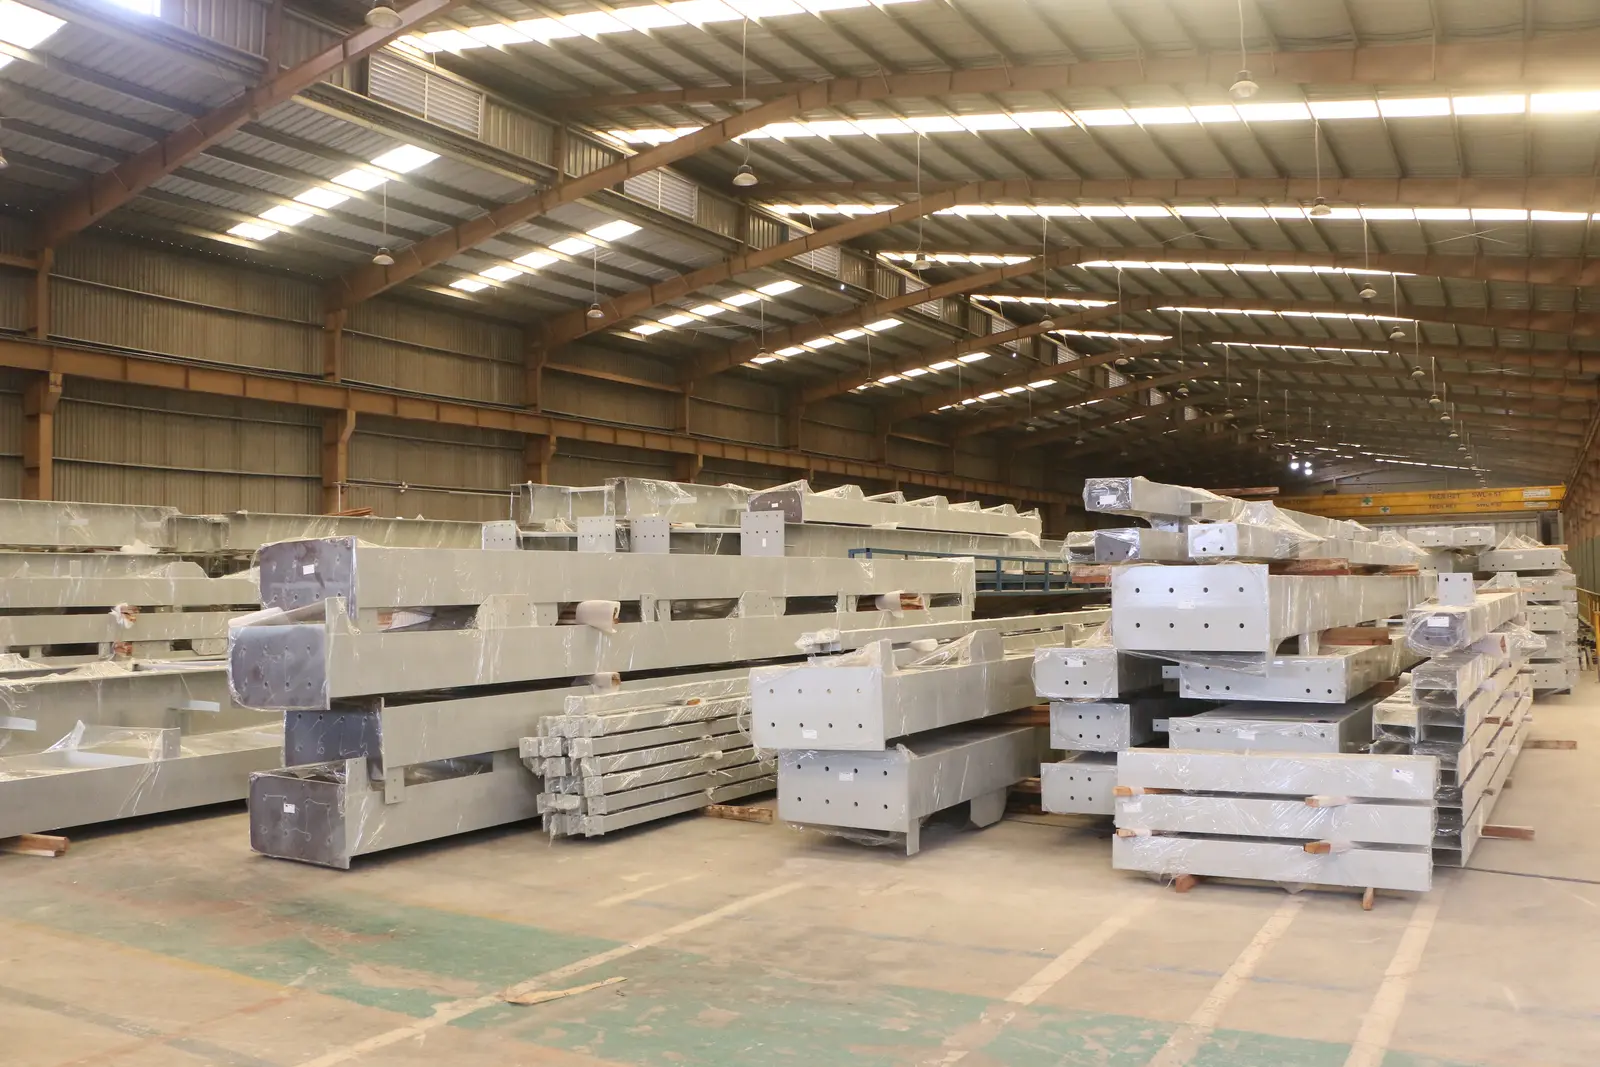
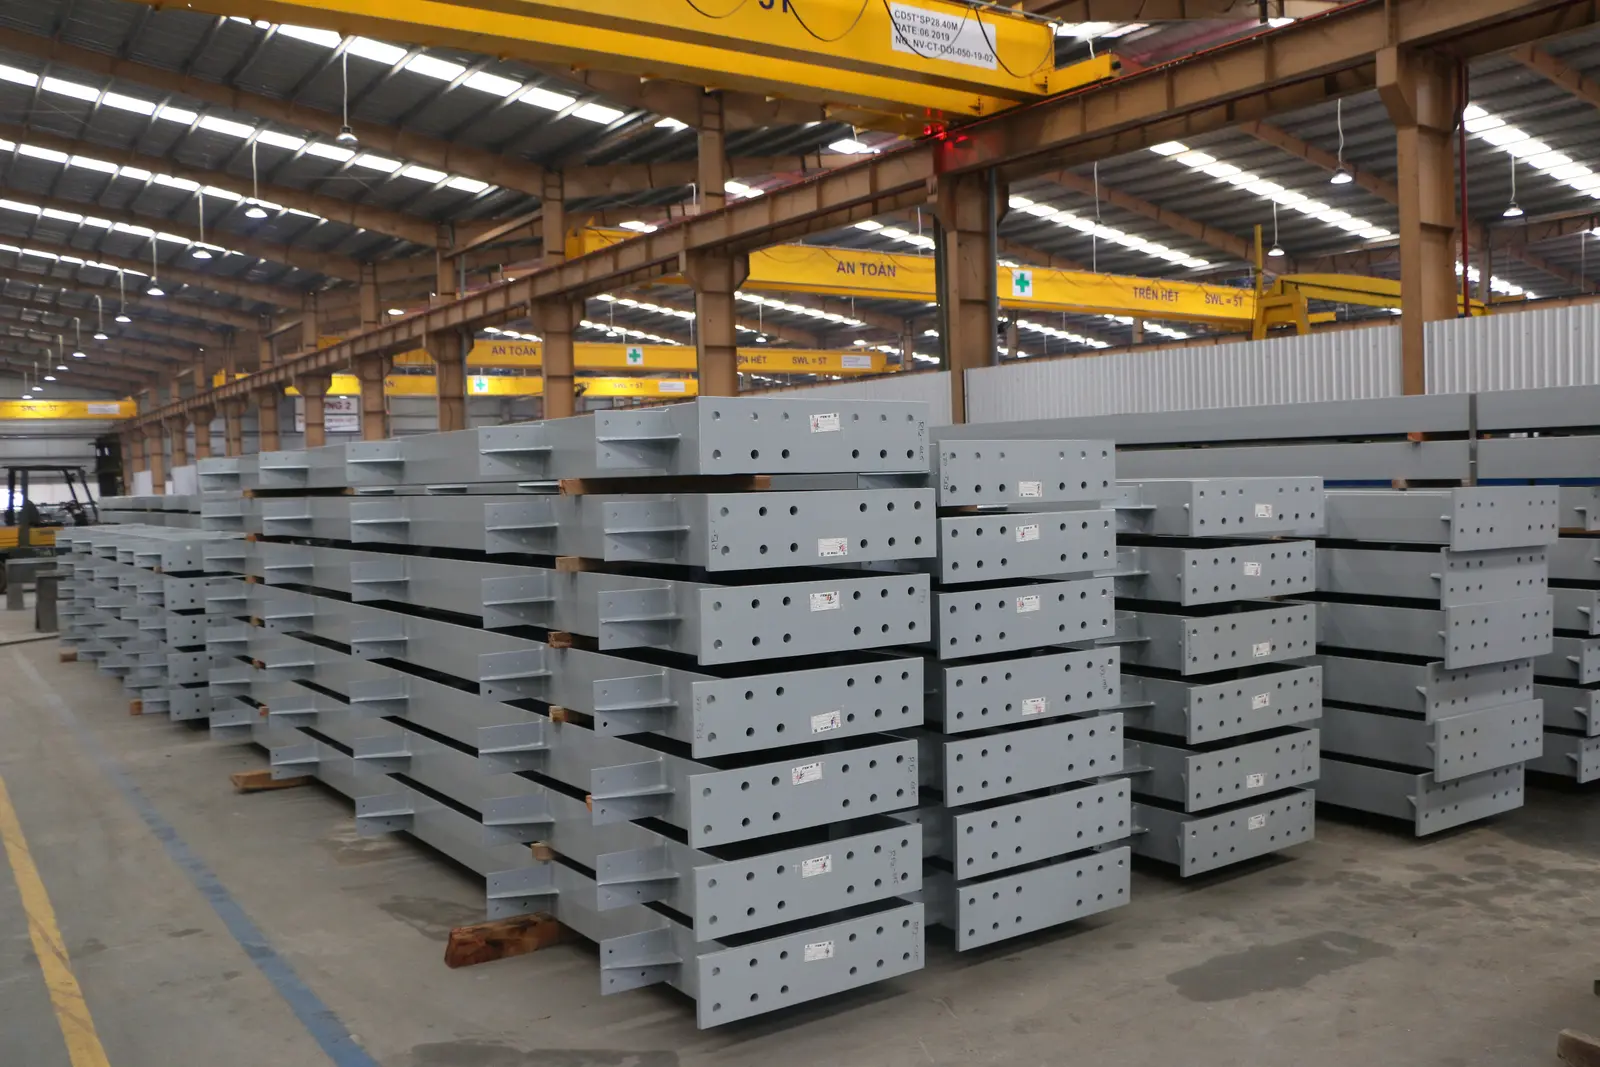
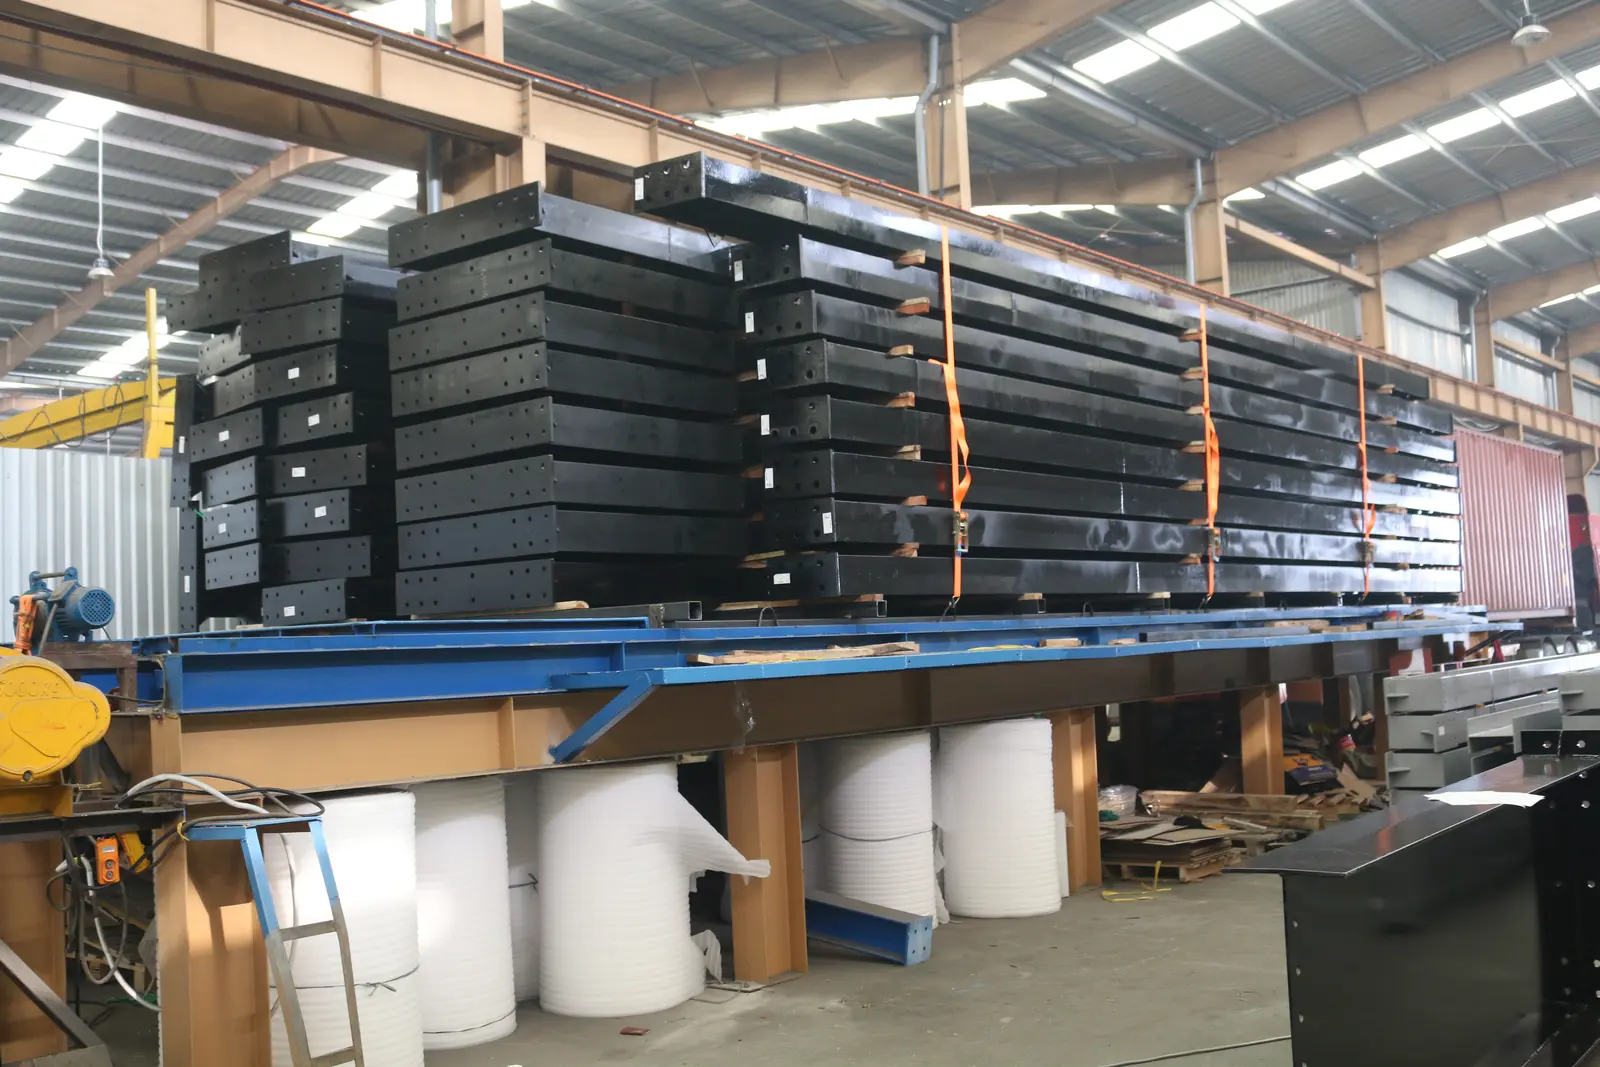
แผนการบรรจุออกล่วงหน้า 10 วัน เพื่อเตรียมไม้ สายรัด และโครงรองรับ ชิ้นงานจัดกลุ่มตามรูปทรง ขนาด และลำดับการติดตั้ง ชิ้นเล็กและสลักเกลียวบรรจุเป็นมัด พาเลท หรือลังไม้ปิดสนิทพร้อมรายการบรรจุ ชิ้นยาวมัดบนไม้รองด้วยสายรัดเหล็ก และห่อฟิล์ม PE เมื่อกำหนด สายรัดไม่สัมผัสสีโดยตรง มีโฟมหรือกระดาษแข็งรองเสมอ
ไม้ 20×80 / 40×80สายรัดเหล็กฟิล์ม PE และโฟมพาเลทและลังไม้
 ๑๔
บรรจุและบรรทุก
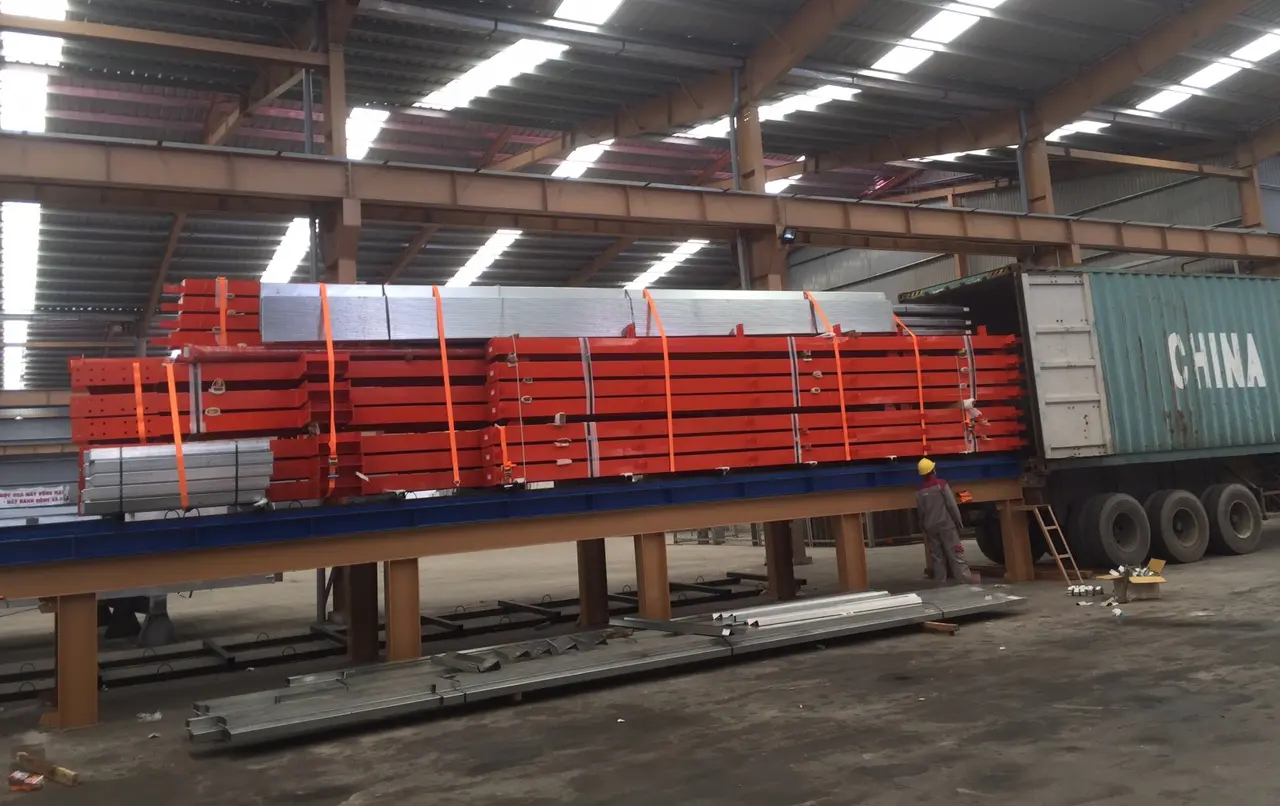
มัดชิ้นงานวางเป็นชั้นบนโครงรองรับสำหรับตู้ 20 หรือ 40 ฟุต มีโฟมหรือผ้ารองทุกจุดสัมผัส แล้วดันเข้าตู้ จุดยกมีการป้องกัน และชิ้นที่ยาวเกิน 5 ม. ยกด้วยคานกระจายน้ำหนัก QC ตรวจและลงนามก่อนออกจากโรงงาน ติดใบส่งของบนตู้ ถ่ายภาพซีล และส่งรายการบรรจุฉบับสุดท้ายให้ทีมส่งออกเพื่อจัดส่งแบบ CIF ถึงประเทศไทย
โครงรองรับและเครื่องดันตู้เครนเหนือศีรษะและคานกระจายน้ำหนักสลิงยึด
การควบคุมกระบวนการ
ชิ้นส่วนโครงสร้างทุกชิ้นมีป้ายควบคุมกระบวนการตั้งแต่การตัดจนถึงการปล่อยงาน ช่าง หัวหน้างาน และผู้ตรวจ QC ลงนามพร้อมวันที่ในสถานีของตน ความรับผิดชอบของงานแต่ละชิ้นจึงชัดเจนเสมอ
WORLD STEEL · PROCESS CONTROL TAG
เครื่องหมายชิ้นงาน: C1-12
| ช่าง | หัวหน้างาน | QC | |
|---|---|---|---|
| ประกอบคาน H | |||
| ประกอบชิ้นส่วน | |||
| เชื่อม | |||
| ขนาดและตรวจพินิจ | |||
| พ่นเม็ดเหล็กและพ่นสี |
ON HOLDPASS
วัสดุ
วัตถุดิบมาจากโรงถลุงในยุโรป ญี่ปุ่น เกาหลี และไต้หวัน มีใบรับรองแหล่งกำเนิดและใบรับรองผลทดสอบจากโรงงานเหล็กเสมอ และเป็นไปตามมาตรฐาน ASTM, EN, JIS, BS หรือ AS/NZS หากต้องการ เราจัดเตรียมใบรับรอง EN 10204 ชนิด 3.1 ให้วิศวกรที่ปรึกษาของคุณในไทย
| มาตรฐาน | เกรดที่ใช้บ่อย |
|---|---|
| ASTM A572/A572M | เกรด 42, 50, 55, 60 – เหล็กแผ่นรีดร้อน |
| EN 10025 | S235, S275, S355 (JR, J0, J2, K2) |
| JIS G3106 | SM400, SM490, SM490Y – เหล็กแผ่นสำหรับโครงสร้างเชื่อม |
| AS/NZS 1594 | HA300, HA350 – ผลิตภัณฑ์เหล็กแผ่นรีดร้อน |
| ASTM F3125 | สลักเกลียวกำลังสูง A325M / A490M |
เครื่องจักร
บรรจุและบรรทุก
จากขั้นตอนการบรรจุของเรา เป้าหมายง่ายๆ คือชิ้นงานถึงหน้างานในไทยโดยสียังสมบูรณ์ และเรียงตามลำดับที่ทีมติดตั้งต้องการ
ไม่มีจุดยกที่ไม่มีการป้องกัน สลิงไม่กดลงบนผิวสีโดยตรง
ค้ำยันแบบเหล็กเส้นและเหล็กฉาก รวมถึงแป ยกด้วยคานกระจายน้ำหนัก
สายรัดวางบนโฟมหรือกระดาษแข็ง ไม่สัมผัสผิวชิ้นงานโดยตรง
ไม้รองหุ้มโฟมแยกชิ้นงานออกจากกันในทุกชั้น
มัด พาเลท และลังไม้ มีรายการของตนเอง ตรงกับแบบติดตั้ง
ป้องกันรอยไหม้เมื่อเชื่อมตัวยึดเหล็กบนโครงรองรับ
ชิ้นงานสำเร็จคลุมผ้าใบทั้งในโรงงานและลานเก็บ
แผ่นรองยึดสกรูกับพื้นตู้ สินค้าจึงไม่เคลื่อนระหว่างเดินเรือ
QC ตรวจสินค้าและลงนามปล่อยก่อนออกจากโรงงาน
การบรรจุ การบรรทุก และซีลตู้ ถูกถ่ายภาพและเก็บเป็นหลักฐาน
เอกสารของคุณ
เพื่อประเทศไทย
รูเจาะ CNC ที่ตรวจเทียบแบบผลิตที่อนุมัติ จึงไม่ต้องเจาะซ้ำหรือเชื่อมหน้างานในนิคมอุตสาหกรรม
กำลังผลิต 2,500 T ต่อเดือนภายใต้หลังคาเดียว โครงการ 100 T ผลิตเสร็จใน 3–4 สัปดาห์หลังปล่อยแบบ
พ่นเม็ดเหล็กและพ่นสีในอาคาร บันทึก DFT ด้วยระบบและแบรนด์ที่ที่ปรึกษาของคุณกำหนด
มัดตามลำดับการติดตั้ง ส่งแบบ CIF ถึงแหลมฉบัง กรุงเทพฯ มาบตาพุด หรือสงขลา
คำถามที่พบบ่อย
โรงงานของเราผลิตได้ 2,500 T ต่อเดือน โครงการ 100 T ใช้เวลาประมาณ 3–4 สัปดาห์หลังปล่อยแบบผลิตที่อนุมัติแล้ว โครงการขนาดใหญ่ผลิตและจัดส่งเป็นล็อตตามลำดับการติดตั้งของคุณ
ได้ คุณเยี่ยมชมโรงงาน แต่งตั้งผู้ตรวจบุคคลที่สาม หรือร่วมตรวจผ่านวิดีโอสดกับทีม QC ของเราได้ที่ทุกจุดหยุดตรวจใน ITP
การเชื่อมเป็นไปตาม WPS และ PQR ที่เป็นลายลักษณ์อักษร ช่างเชื่อมผ่านการทดสอบตาม AWS D1.1 โรงงานได้รับการรับรอง ISO 3834-2, EN 1090 EXC3 และ AS/NZS 5131 CC3 และได้รับการตรวจภายใต้ IAS AC472
QC ตรวจพินิจทุกรอยเชื่อม การทดสอบอัลตราโซนิก (UT) และอนุภาคแม่เหล็ก (MT) ทำตามขอบเขตใน ITP หรือข้อกำหนดของคุณ และรายงานรวมอยู่ในแฟ้มเอกสาร QC ของคุณ
ได้ เราใช้ TOA, Jotun, Nippon หรือแบรนด์ตามข้อกำหนดของคุณ บนผิวที่พ่นเม็ดเหล็กแล้ว และบันทึกความหนาฟิล์มสีแห้งทุกชั้น
ชิ้นงานบรรจุบนไม้รองโดยมีโฟมใต้สายรัดทุกเส้น แยกไม่ให้เหล็กสัมผัสกัน วางบนโครงรองที่ยึดสกรูกับพื้นตู้ และ QC ตรวจและลงนามก่อนปิดซีลตู้
ส่งแบบหรือขนาดอาคารมาให้เรา เราตอบกลับพร้อมแบบ น้ำหนักเหล็ก และราคา CIF หรือ DDP สำหรับประเทศไทย