สวัสดียินดีต้อนรับสู่ World Steel ประเทศไทย – โครงสร้างเหล็ก แปเหล็ก และสีกันไฟ สำหรับทั่วราชอาณาจักร +84 902 881 833 LINE / WhatsApp victor@worldsteelgroup.com IAS AC472 · ISO 3834-2 World Steel Group ↗
ประเทศไทย
ทุกชิ้นงานผ่านการตรวจ ลงนาม และสอบย้อนกลับได้

การควบคุมคุณภาพเชิงลึก

ทุกชิ้นงานผ่านการตรวจ ลงนาม และสอบย้อนกลับได้

คุณภาพที่ World Steel ถูกวางแผนก่อนตัดเหล็กชิ้นแรก และถูกบันทึกจนกว่าโครงเหล็กของคุณจะประกอบเสร็จในประเทศไทย ทีม QA/QC อิสระตรวจทุกชิ้นงานใน 6 ขั้นตอนที่มีการลงนาม ตามมาตรฐานสากลที่ตรวจประเมินโดยหน่วยงานภายนอก

IAS AC472ผู้ผลิตที่ได้รับการรับรอง รายแรกในเอเชีย
6ขั้นตอนตรวจสอบที่ลงนามต่อชิ้นงาน
100%เหล็กทุกล็อตสอบย้อนกลับถึงใบรับรองโรงงาน
0ชิ้นงานที่ส่งออกโดยมี NCR ค้างอยู่

แนวทางของเรา

คุณภาพต้องวางแผน ไม่ใช่ตรวจหาตอนท้าย

คุณภาพต้องวางแผน ไม่ใช่ตรวจหาตอนท้าย

ปัญหาส่วนใหญ่ที่หน้างานอาคารเหล็กเริ่มต้นในโรงงาน เช่น รูเจาะคลาด 4 มม. รอยเชื่อมเล็กกว่าที่กำหนด หรือสีบางเกินไปสำหรับโรงงานริมทะเล ที่ World Steel เราหยุดปัญหาเหล่านี้ตั้งแต่ต้นทาง

ก่อนเริ่มผลิต เราตกลง แผนการตรวจสอบและทดสอบ (ITP) กับคุณสำหรับแต่ละโครงการ ระบุทุกการตรวจ มาตรฐานที่ใช้วัด ผู้ลงนาม และจุดที่คุณหรือผู้ตรวจของคุณเข้าร่วมได้ ฝ่าย QA/QC ของเรารายงานตรงต่อฝ่ายบริหารคุณภาพ ไม่ใช่ฝ่ายผลิต ชิ้นงานที่ไม่ผ่านจึงถูกติดป้าย Hold ไม่ว่ากำหนดส่งจะเร่งเพียงใด

  • ITP เฉพาะโครงการ พร้อมจุด Hold และ Witness ที่ตกลงก่อนผลิต
  • ผู้ตรวจ QA/QC อิสระ และบุคลากร NDT ที่ผ่านการรับรอง
  • เครื่องมือสอบเทียบแล้ว บันทึกค่าการวัดทุกชิ้นงาน
  • ส่งมอบเอกสาร QC ครบชุดพร้อมโครงเหล็ก

ขั้นตอนการตรวจสอบ

จากใบรับรองโรงงานเหล็กถึงซีลตู้คอนเทนเนอร์

6 ขั้นตอนตรวจสอบที่มีการลงนามภายในโรงงาน โดยมีการวางแผนก่อนผลิตและการปล่อยชิ้นงานขั้นสุดท้ายก่อนขนส่ง เลือกขั้นตอนเพื่อดูว่าเราตรวจอะไร อย่างไร ตามมาตรฐานใด และคุณได้รับบันทึกอะไร

  • Hจุด Hold – หยุดงานจนกว่าการตรวจจะลงนาม
  • Wจุด Witness – คุณหรือผู้ตรวจของคุณเข้าร่วมได้
  • Rทบทวนเอกสาร – ตรวจทานและอนุมัติบันทึก
ทบทวนแบบและวางแผนการตรวจสอบ 00

ขั้นตอน 00 R ทบทวนเอกสาร

ทบทวนแบบและวางแผนการตรวจสอบ

คุณภาพเริ่มต้นที่โต๊ะออกแบบ แบบจำลอง 3 มิติ แบบผลิต และขั้นตอนการเชื่อมได้รับการตรวจก่อนตัดเหล็กแผ่นแรก

สิ่งที่เราตรวจ

  • ตรวจการชนกันในแบบจำลอง Tekla 3 มิติ และทบทวนจุดต่อ
  • ตรวจแบบผลิตเทียบกับแบบที่อนุมัติและมาตรฐานไทย
  • จับคู่ขั้นตอนการเชื่อม (WPS/PQR) และคุณสมบัติช่างเชื่อมกับทุกรอยต่อ
  • ออก ITP ของโครงการพร้อมจุด Hold, Witness และ Review
  • ยืนยันระบบสีตามสภาพแวดล้อมหน้างาน (ISO 12944 C3–C5)
วิธีการตรวจ
ผู้ตรวจแบบอิสระ รายงานการชนกันของแบบจำลอง ทะเบียน WPS และประชุมทบทวน ITP กับคุณ
มาตรฐานการยอมรับ
EN 1090-2 · AWS D1.1 · ISO 15614-1 · ISO 9606-1
บันทึกที่คุณได้รับ
แบบที่อนุมัติ ITP ทะเบียน WPS / ช่างเชื่อม
ตรวจรับวัตถุดิบ 01

ขั้นตอนตรวจสอบ 1/6 H จุด Hold

ตรวจรับวัตถุดิบ

เหล็กแผ่น เหล็กรูปพรรณ คอยล์ สลักเกลียว และลวดเชื่อมทุกชิ้นได้รับการตรวจเมื่อมาถึง ไม่มีสิ่งใดเข้าสายการผลิตโดยไม่มีใบรับรองที่ตรงกัน

สิ่งที่เราตรวจ

  • ตรวจใบรับรองโรงงานเหล็ก (EN 10204 3.1) เทียบกับใบสั่งซื้อและเกรด
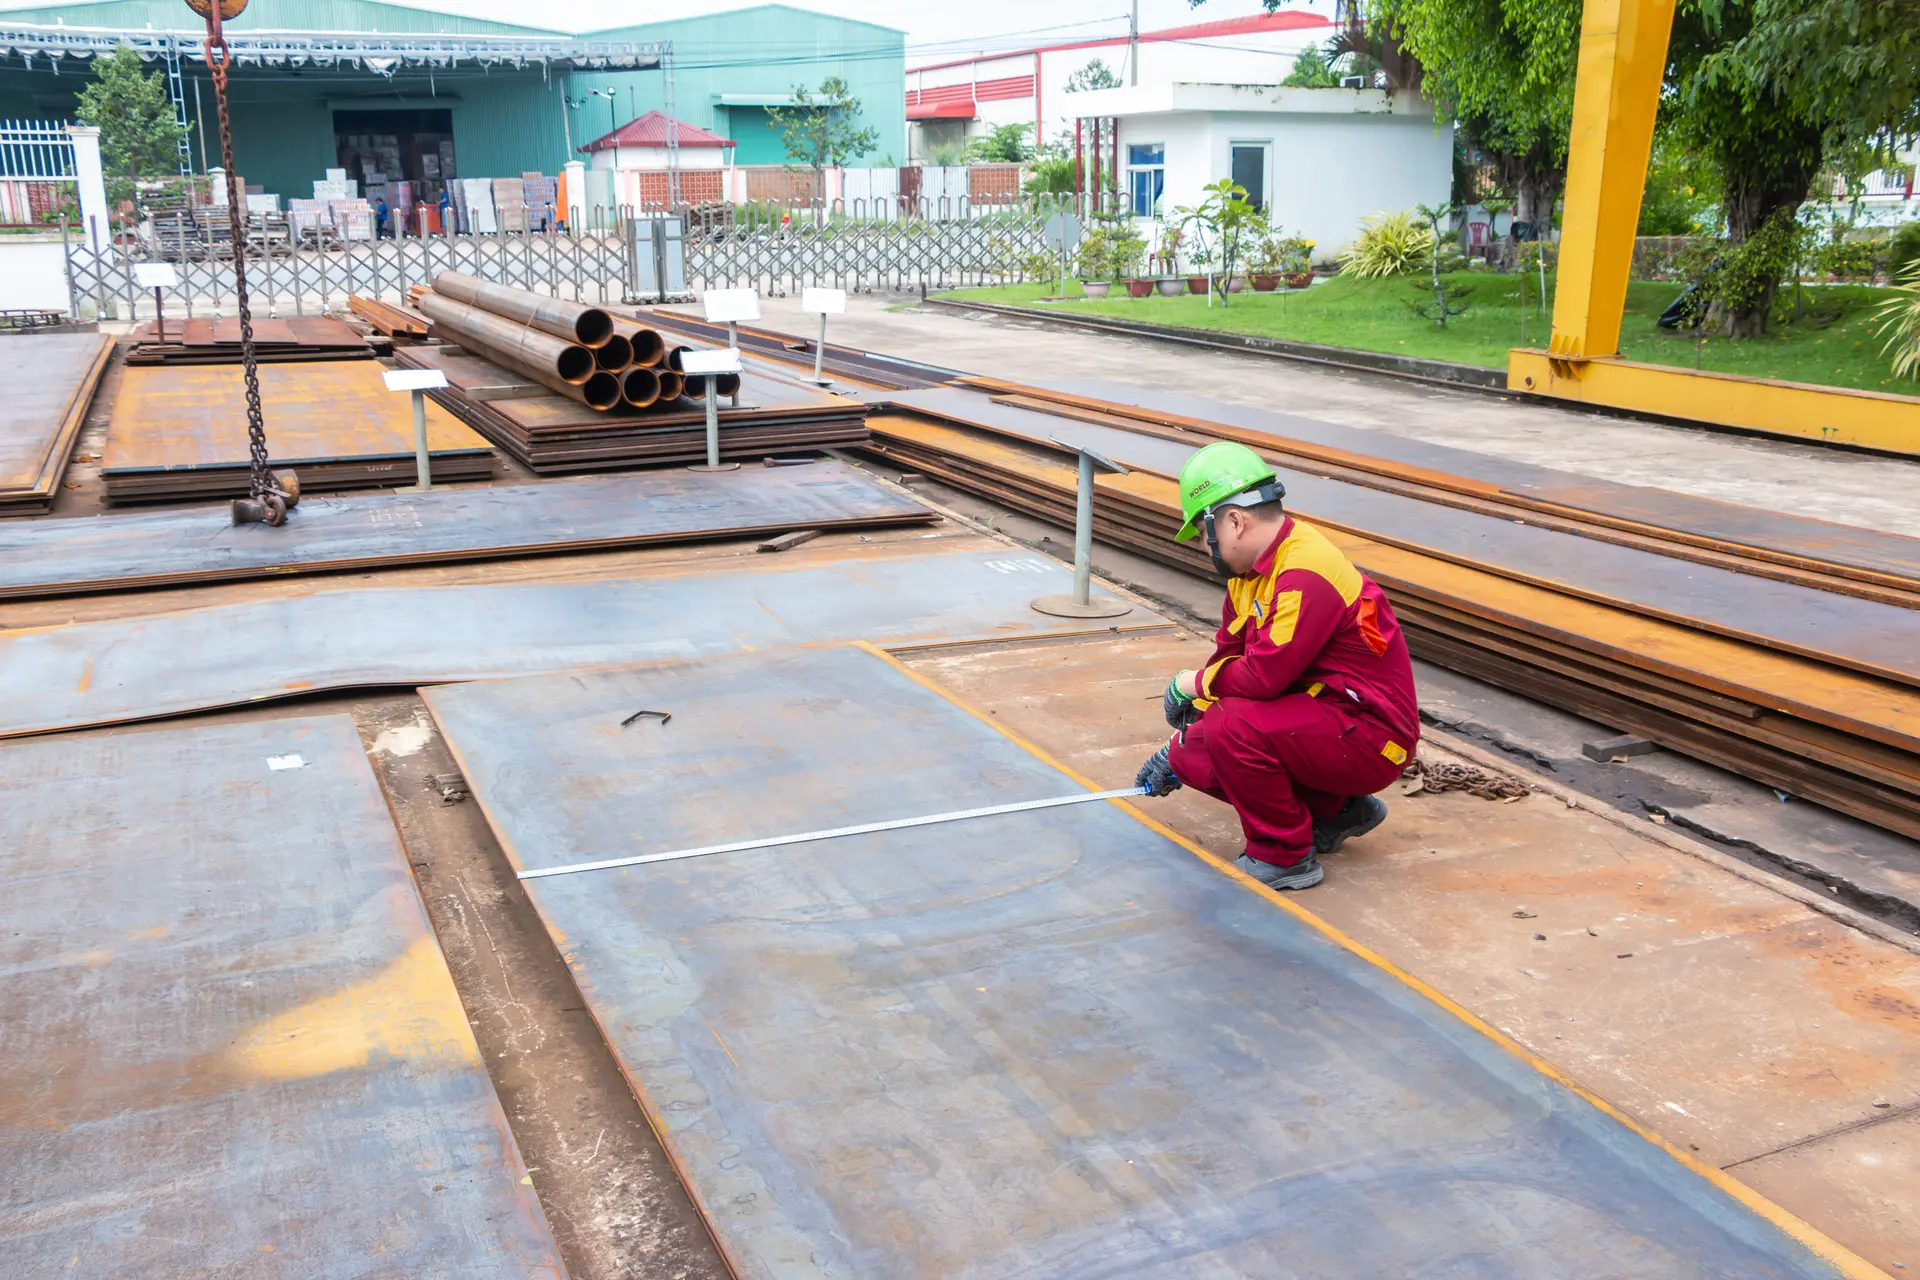
  • วัดความหนา ความกว้าง ความเรียบ และตรวจผิวหาการแยกชั้นและหลุมสนิม
  • ตรวจปริมาณสังกะสีของคอยล์แปเหล็ก (เช่น Z275)
  • ตรวจเกรดและใบรับรองสลักเกลียว แป้นเกลียว และแหวน (8.8 / 10.9, ASTM F3125)
  • ตรวจลวดเชื่อมตามใบรับรองล็อตและจัดเก็บในที่แห้ง
วิธีการตรวจ
ตรวจใบรับรอง เครื่องวัดความหนาอัลตราโซนิก เวอร์เนียร์ เครื่องวัดความหนาชั้นเคลือบ และตรวจด้วยสายตา
มาตรฐานการยอมรับ
EN 10204 3.1 · JIS G3101 · ASTM A572 · EN 10025 · AS/NZS 4600
บันทึกที่คุณได้รับ
รายงานตรวจรับวัตถุดิบ บันทึกการสอบย้อนกลับหมายเลขล็อต (Heat No.)
ตัด เจาะ และทำเครื่องหมาย 02

ขั้นตอนตรวจสอบ 2/6

ตัด เจาะ และทำเครื่องหมาย

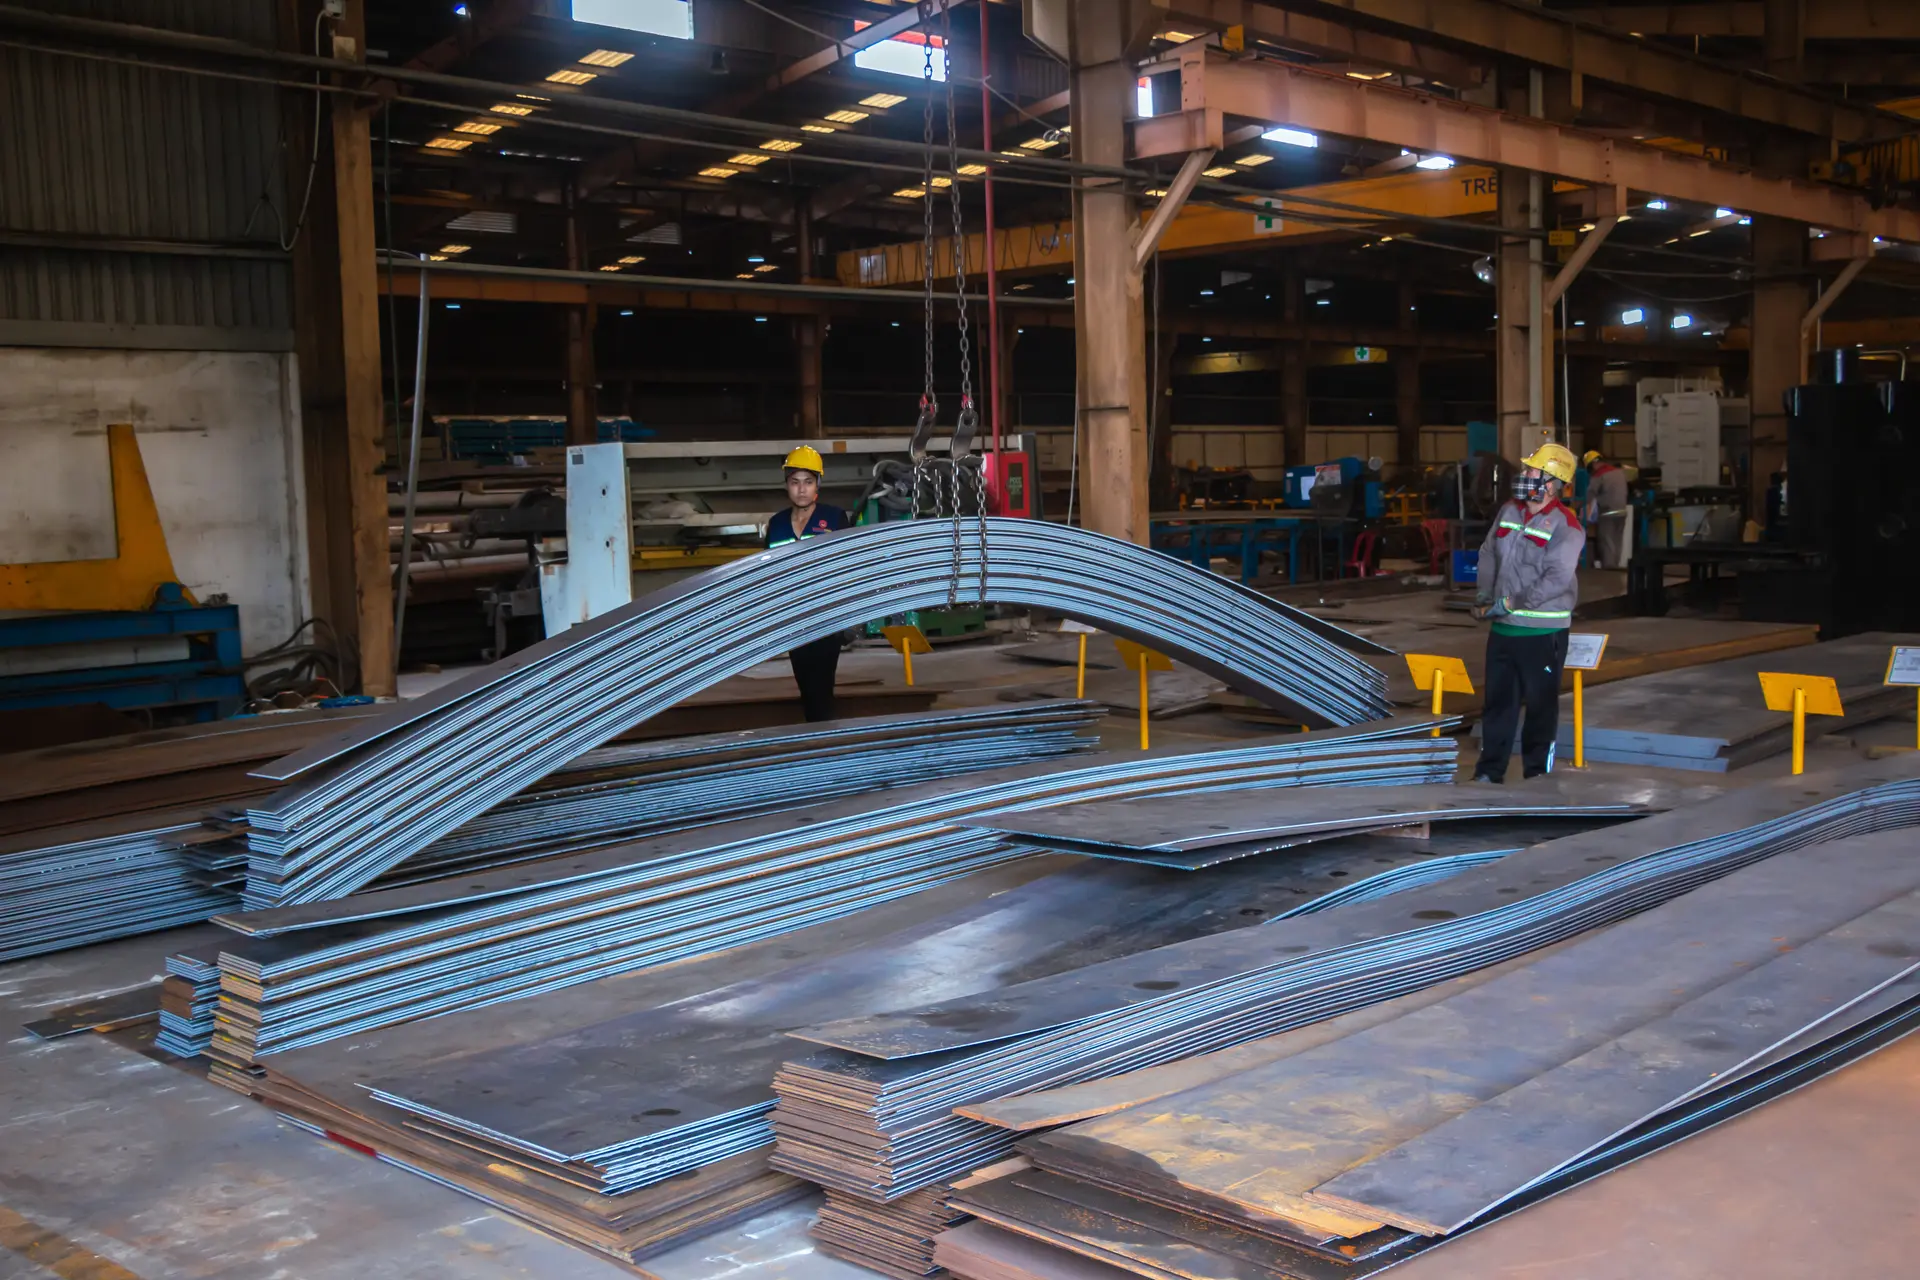
เครื่องตัดพลาสมา CNC ไฟเบอร์เลเซอร์ และเครื่องเจาะ ตัดชิ้นส่วนตามแบบจำลอง ชิ้นแรกของทุกชุดจะถูกวัดก่อนผลิตทั้งชุด

สิ่งที่เราตรวจ

  • ตรวจชิ้นแรก (First-piece) ของทุกชุดตัด CNC
  • ความยาว ความฉาก และคุณภาพขอบตัด
  • ขนาดรู ตำแหน่ง และระยะรูเทียบกับแบบผลิต
  • ถ่ายโอนรหัสชิ้นส่วนและหมายเลขล็อตเหล็กไปยังทุกชิ้น
  • ลบครีบคมและรอยบาก
วิธีการตรวจ
ตลับเมตรเหล็กที่สอบเทียบแล้ว ฉาก เกจวัดรู ตรวจด้วยแบบแม่พิมพ์ และตรวจด้วยสายตา
มาตรฐานการยอมรับ
ค่าพิกัดความเผื่อ EN 1090-2 · คุณภาพการตัด ISO 9013 · AISC 303
บันทึกที่คุณได้รับ
ใบตรวจการตัดและเจาะ
ตรวจการประกอบก่อนเชื่อม 03

ขั้นตอนตรวจสอบ 3/6 H จุด Hold

ตรวจการประกอบก่อนเชื่อม

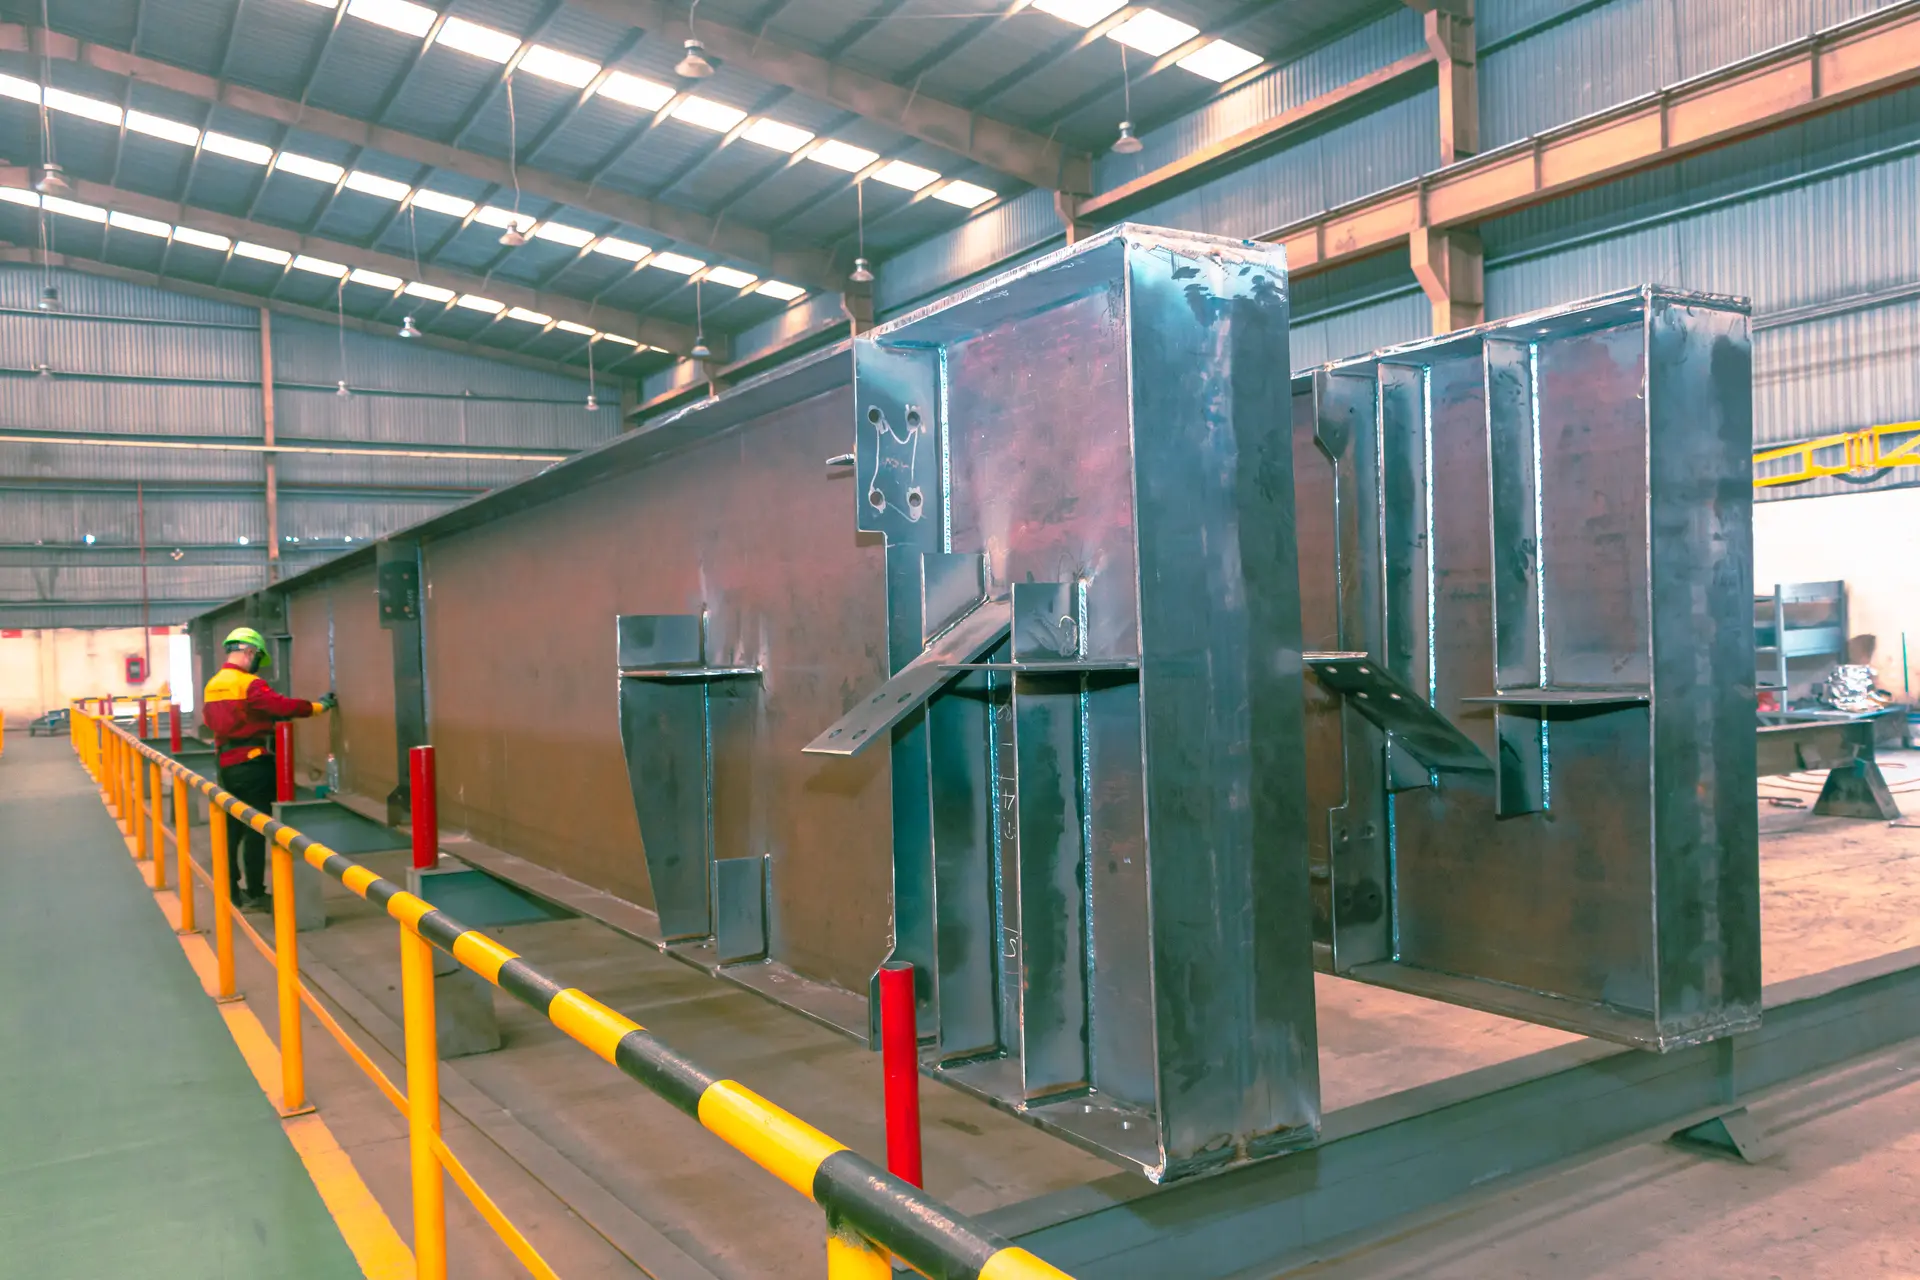
ก่อนเชื่อมโครงสร้างใด ๆ ชิ้นงานที่ประกอบแล้วจะถูกตรวจ ข้อผิดพลาดที่พบตรงนี้ใช้เวลาแก้ไม่กี่นาที แต่ที่หน้างานอาจเสียเวลาหลายวัน

สิ่งที่เราตรวจ

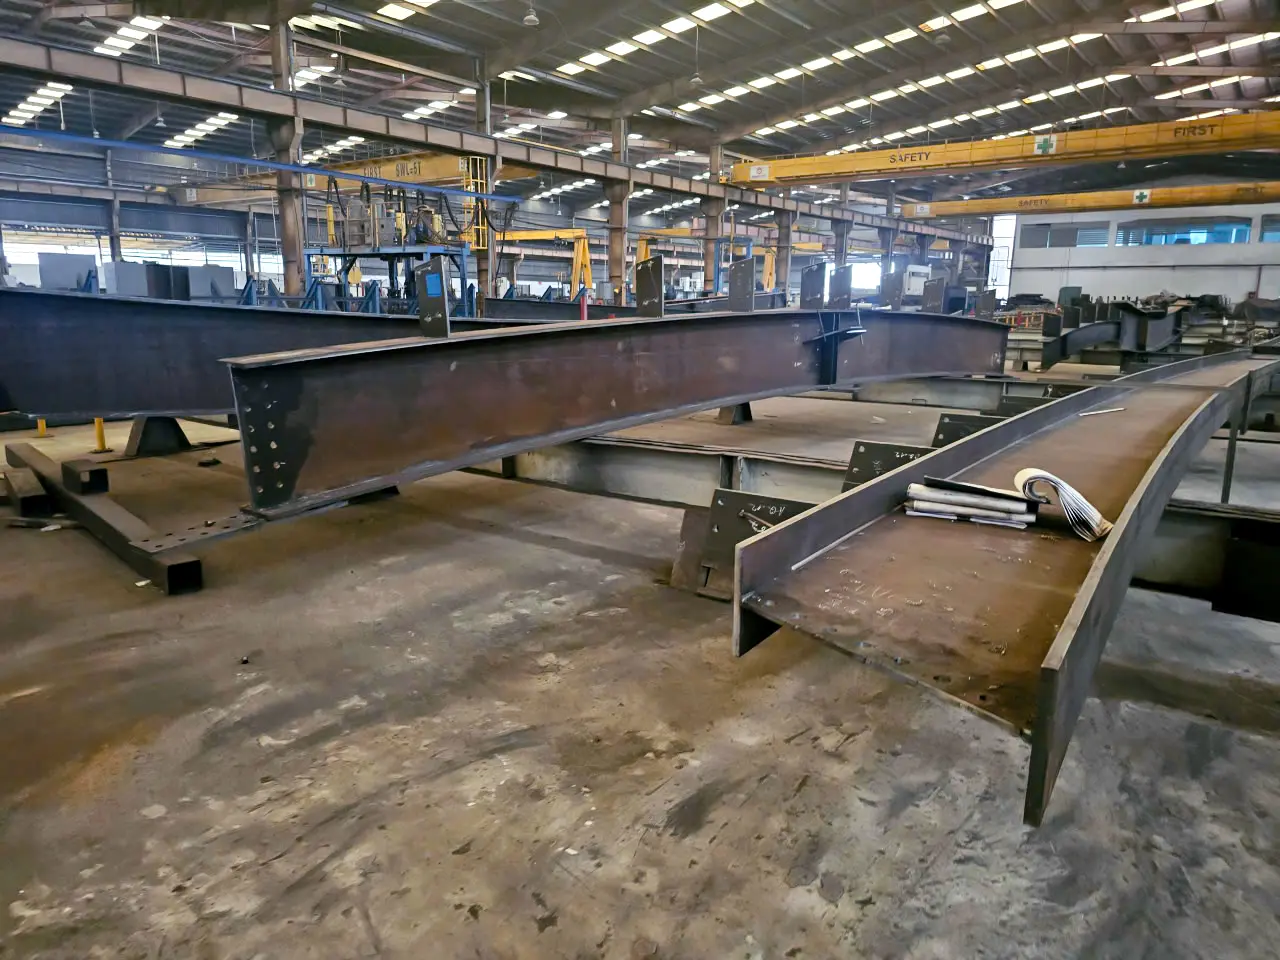
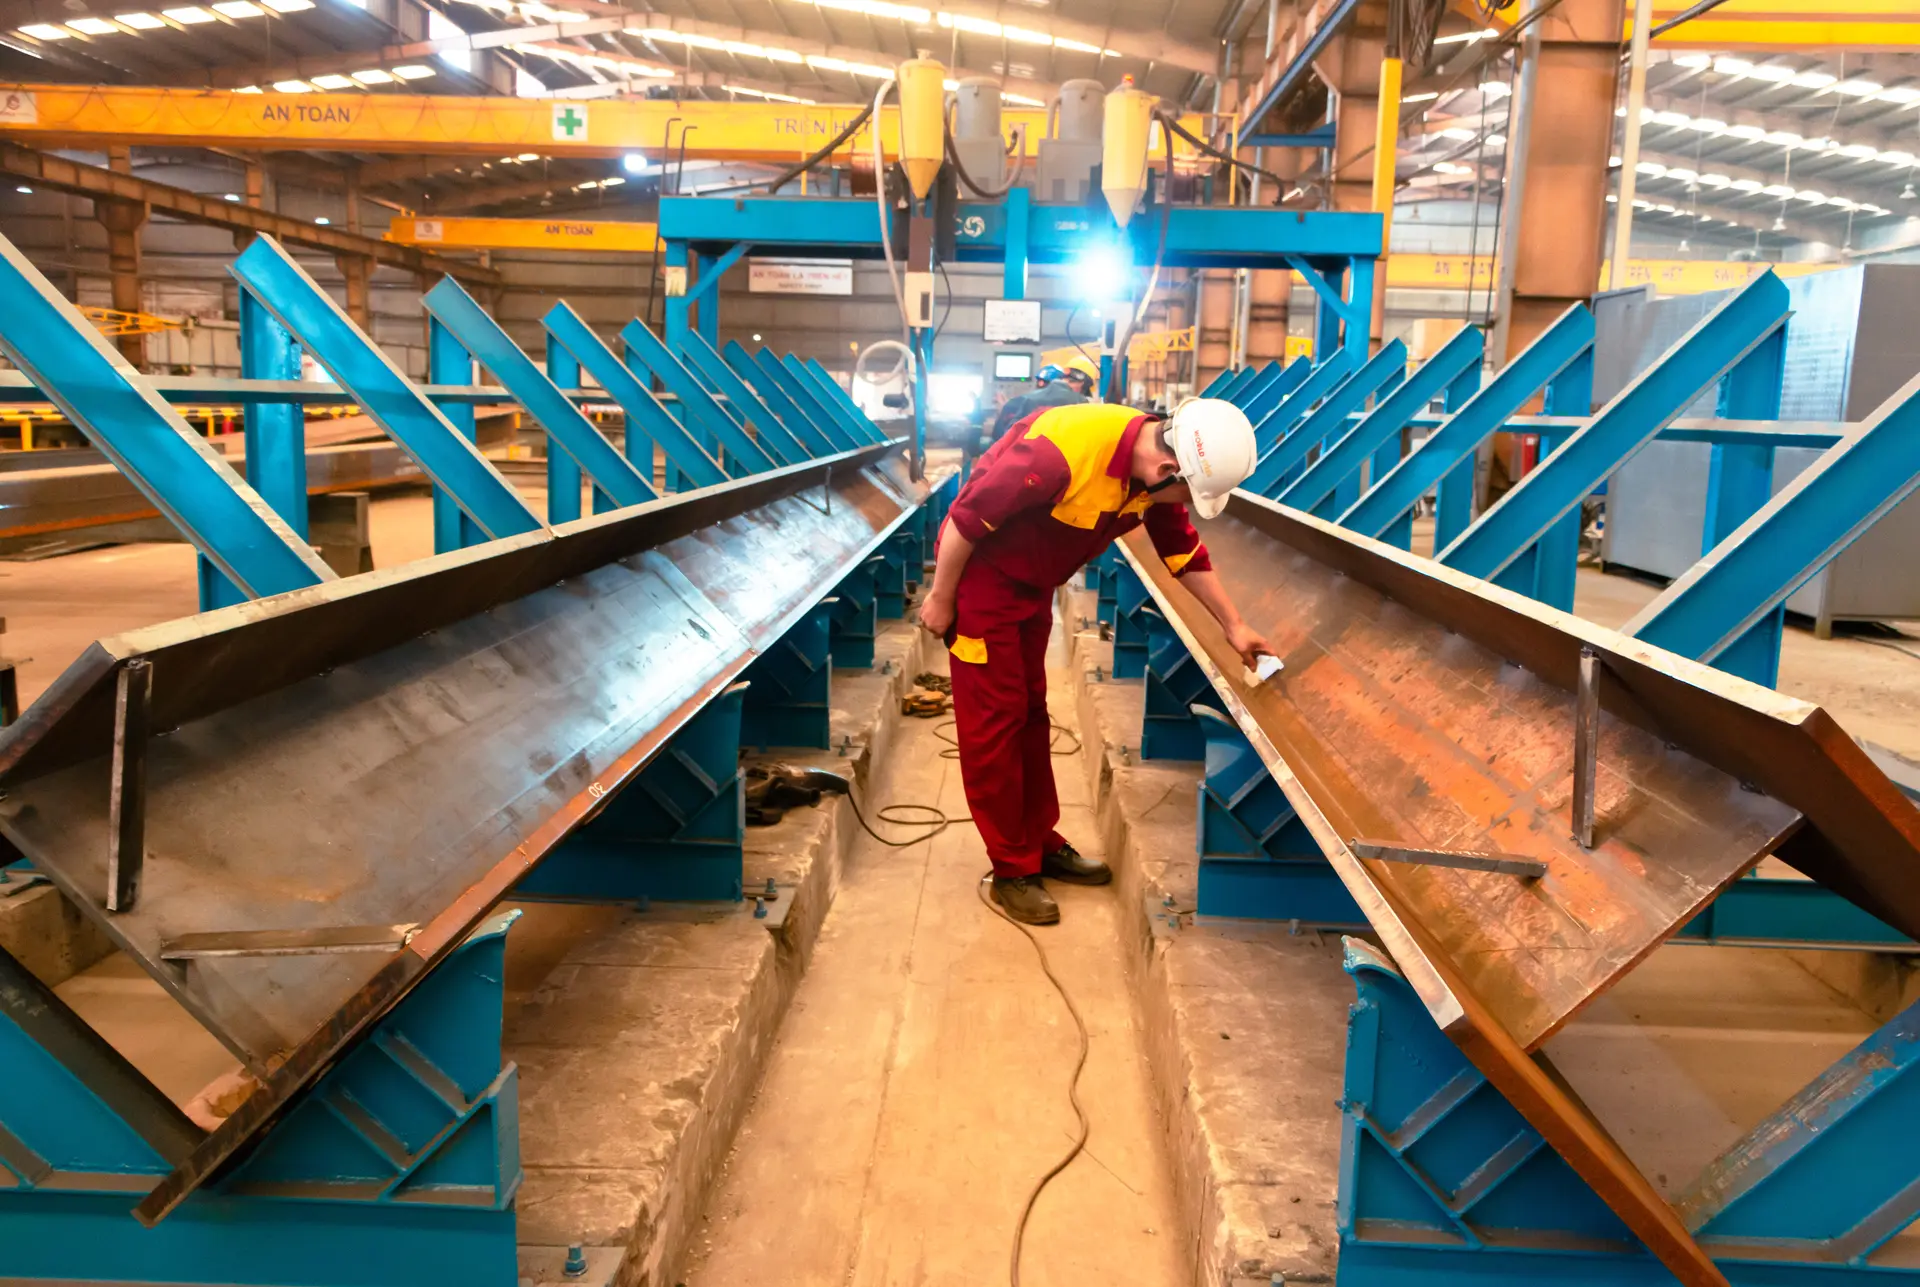
  • การตรงแนวของแผ่นเอวและปีก ความฉาก และค่าแคมเบอร์
  • ระยะห่างรากรอยเชื่อม มุมบากร่อง และการเตรียมรอยต่อ
  • ตำแหน่งแผ่นเสริมกำลัง แผ่นยึด และแผ่นปลาย
  • ความเรียบของแผ่นปลายสำหรับจุดต่อรับโมเมนต์แบบสลักเกลียว
  • ความยาวรวมและรูปแบบรูของโครงที่ประกอบแล้ว
วิธีการตรวจ
เกจตรวจการประกอบ ฉาก ตลับเมตร เอ็นขึงแนว และตรวจเทียบกับแบบผลิต
มาตรฐานการยอมรับ
EN 1090-2 · AWS D1.1 Clause 5 · AS/NZS 5131
บันทึกที่คุณได้รับ
บันทึกการตรวจประกอบ (ลงนามจุด Hold)
ตรวจงานเชื่อมและ NDT 04

ขั้นตอนตรวจสอบ 4/6 W จุด Witness

ตรวจงานเชื่อมและ NDT

งานเชื่อมควบคุมภายใต้ ISO 3834-2 ทุกรอยเชื่อมตรวจด้วยสายตา และรอยเชื่อมสำคัญทดสอบโดยช่างเทคนิค NDT ที่ผ่านการรับรอง

สิ่งที่เราตรวจ

  • ตรวจด้วยสายตา 100%: ขนาด รูปทรง รอยกินขอบ รูพรุน รอยร้าว
  • ทดสอบด้วยคลื่นอัลตราโซนิก (UT) สำหรับรอยเชื่อมเต็มความหนาตาม ITP
  • ทดสอบด้วยผงแม่เหล็ก (MT) สำหรับรอยเชื่อมฟิลเลตสำคัญ
  • ความตรง แคมเบอร์ การโก่งด้านข้าง และการบิดหลังเชื่อม
  • ตรวจและทดสอบซ้ำหลังซ่อมแซม
วิธีการตรวจ
เกจวัดรอยเชื่อม เครื่อง UT และเครื่อง MT โดยบุคลากรระดับ ISO 9712 / ASNT Level II
มาตรฐานการยอมรับ
ISO 5817 B/C · ISO 17637 · ISO 17640 · ISO 17638 · AWS D1.1
บันทึกที่คุณได้รับ
รายงานตรวจรอยเชื่อมด้วยสายตา รายงาน UT / MT รายงานขนาด
การเตรียมผิว 05

ขั้นตอนตรวจสอบ 5/6 H จุด Hold

การเตรียมผิว

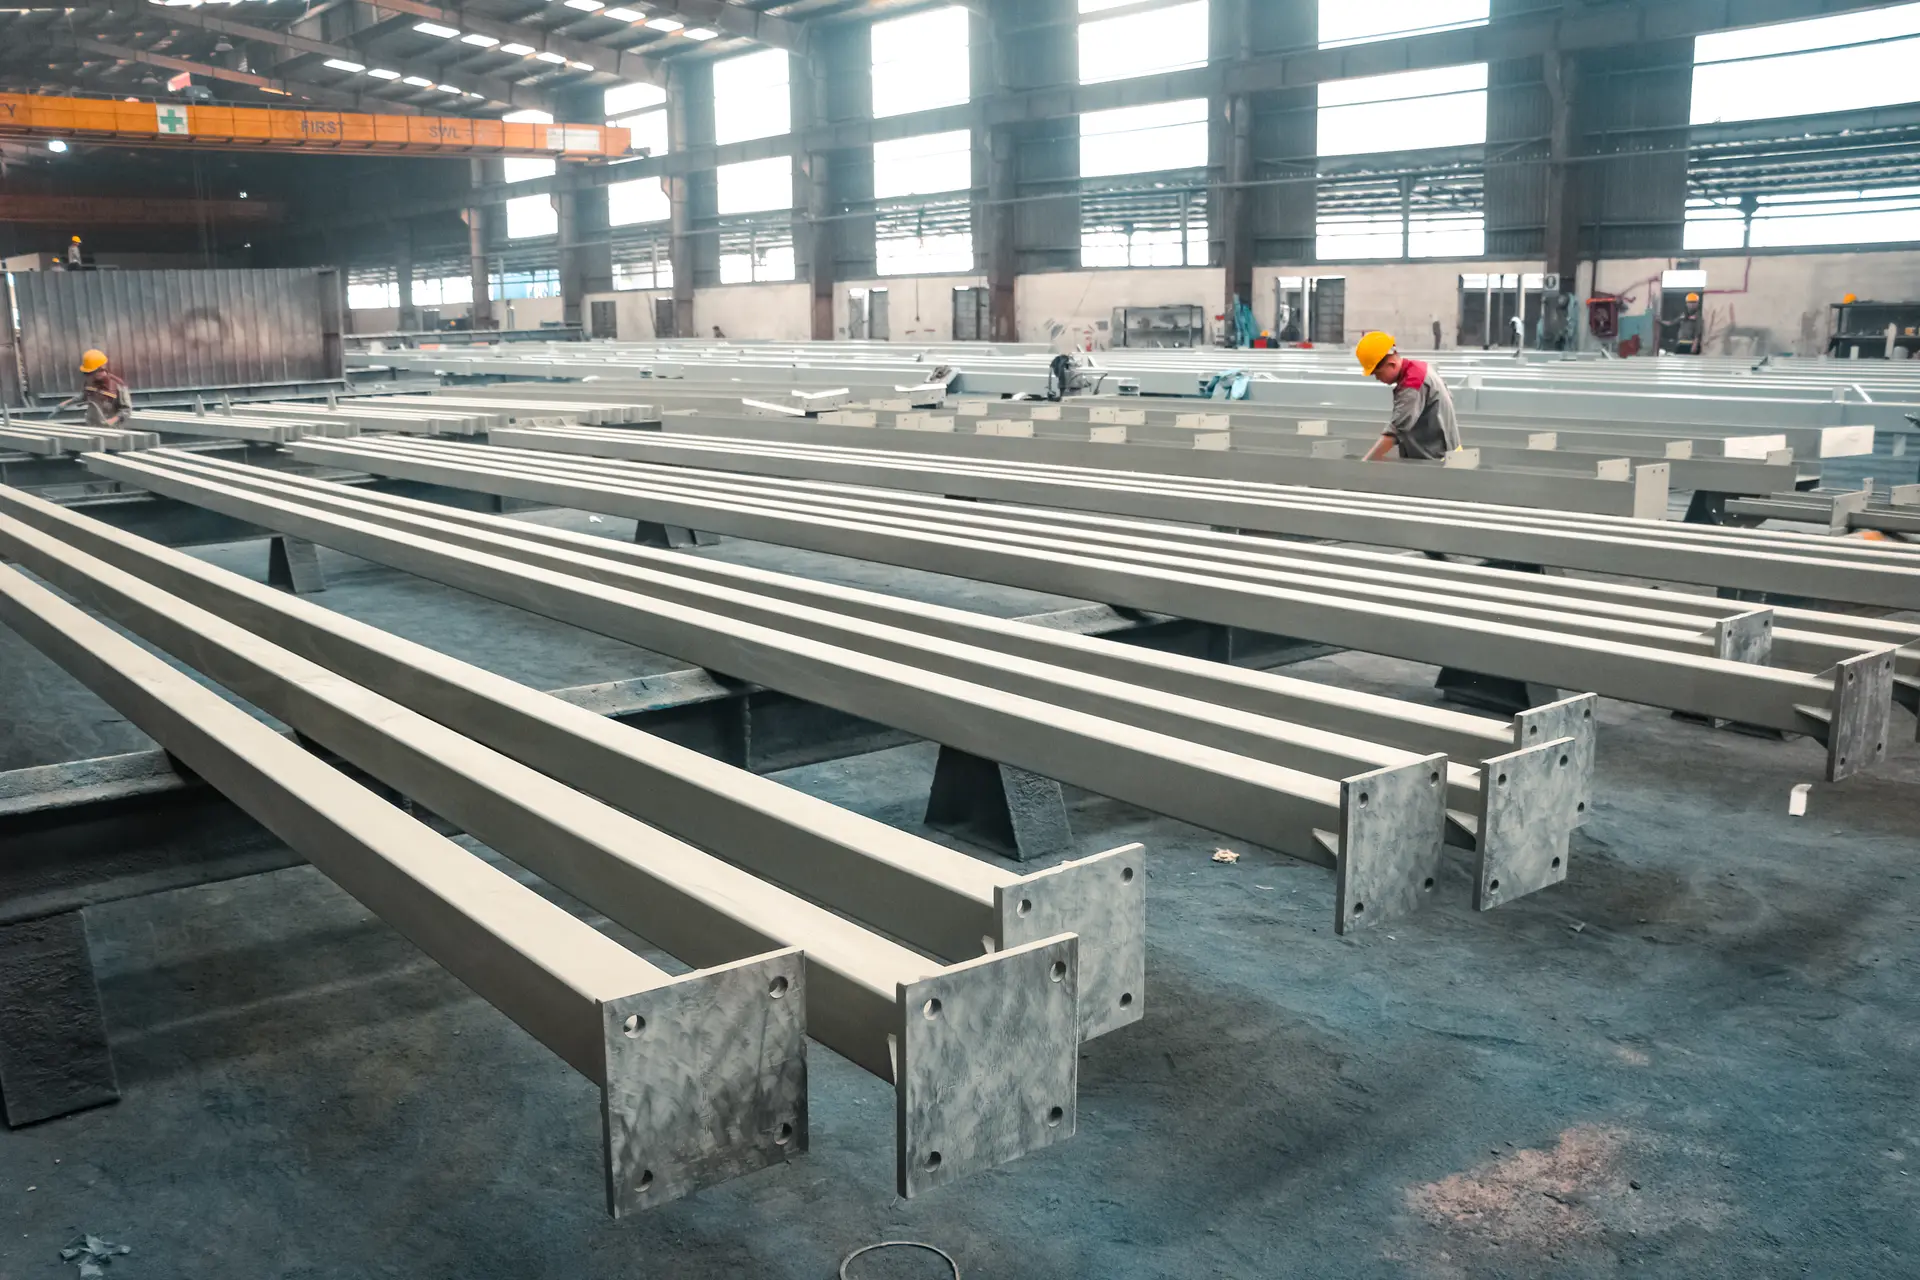
สีจะทนทานได้เท่ากับผิวที่อยู่ข้างใต้ เหล็กจึงถูกพ่นเม็ดเหล็กและตรวจสอบก่อนพ่นสีทุกครั้ง

สิ่งที่เราตรวจ

  • ความสะอาดผิว Sa 2½ เทียบภาพอ้างอิง ISO 8501-1
  • วัดความหยาบผิวให้อยู่ในช่วงที่ผู้ผลิตสีกำหนด
  • ระดับฝุ่นและเกลือที่ละลายน้ำได้บนผิวที่พ่นแล้ว
  • ความชื้นอากาศ และอุณหภูมิเหล็กสูงกว่าจุดน้ำค้างอย่างน้อย 3 °C
  • ลบขอบคมและสะเก็ดเชื่อม
วิธีการตรวจ
ภาพมาตรฐานเปรียบเทียบ เครื่องวัดความหยาบผิว เทปทดสอบฝุ่น เครื่องวัดจุดน้ำค้าง
มาตรฐานการยอมรับ
ISO 8501-1 · ISO 8503 · ISO 8502-3 · ISO 8502-4
บันทึกที่คุณได้รับ
รายงานการเตรียมผิวพร้อมบันทึกสภาพอากาศ
ตรวจงานพ่นสีและสีกันไฟ 06

ขั้นตอนตรวจสอบ 6/6 W จุด Witness

ตรวจงานพ่นสีและสีกันไฟ

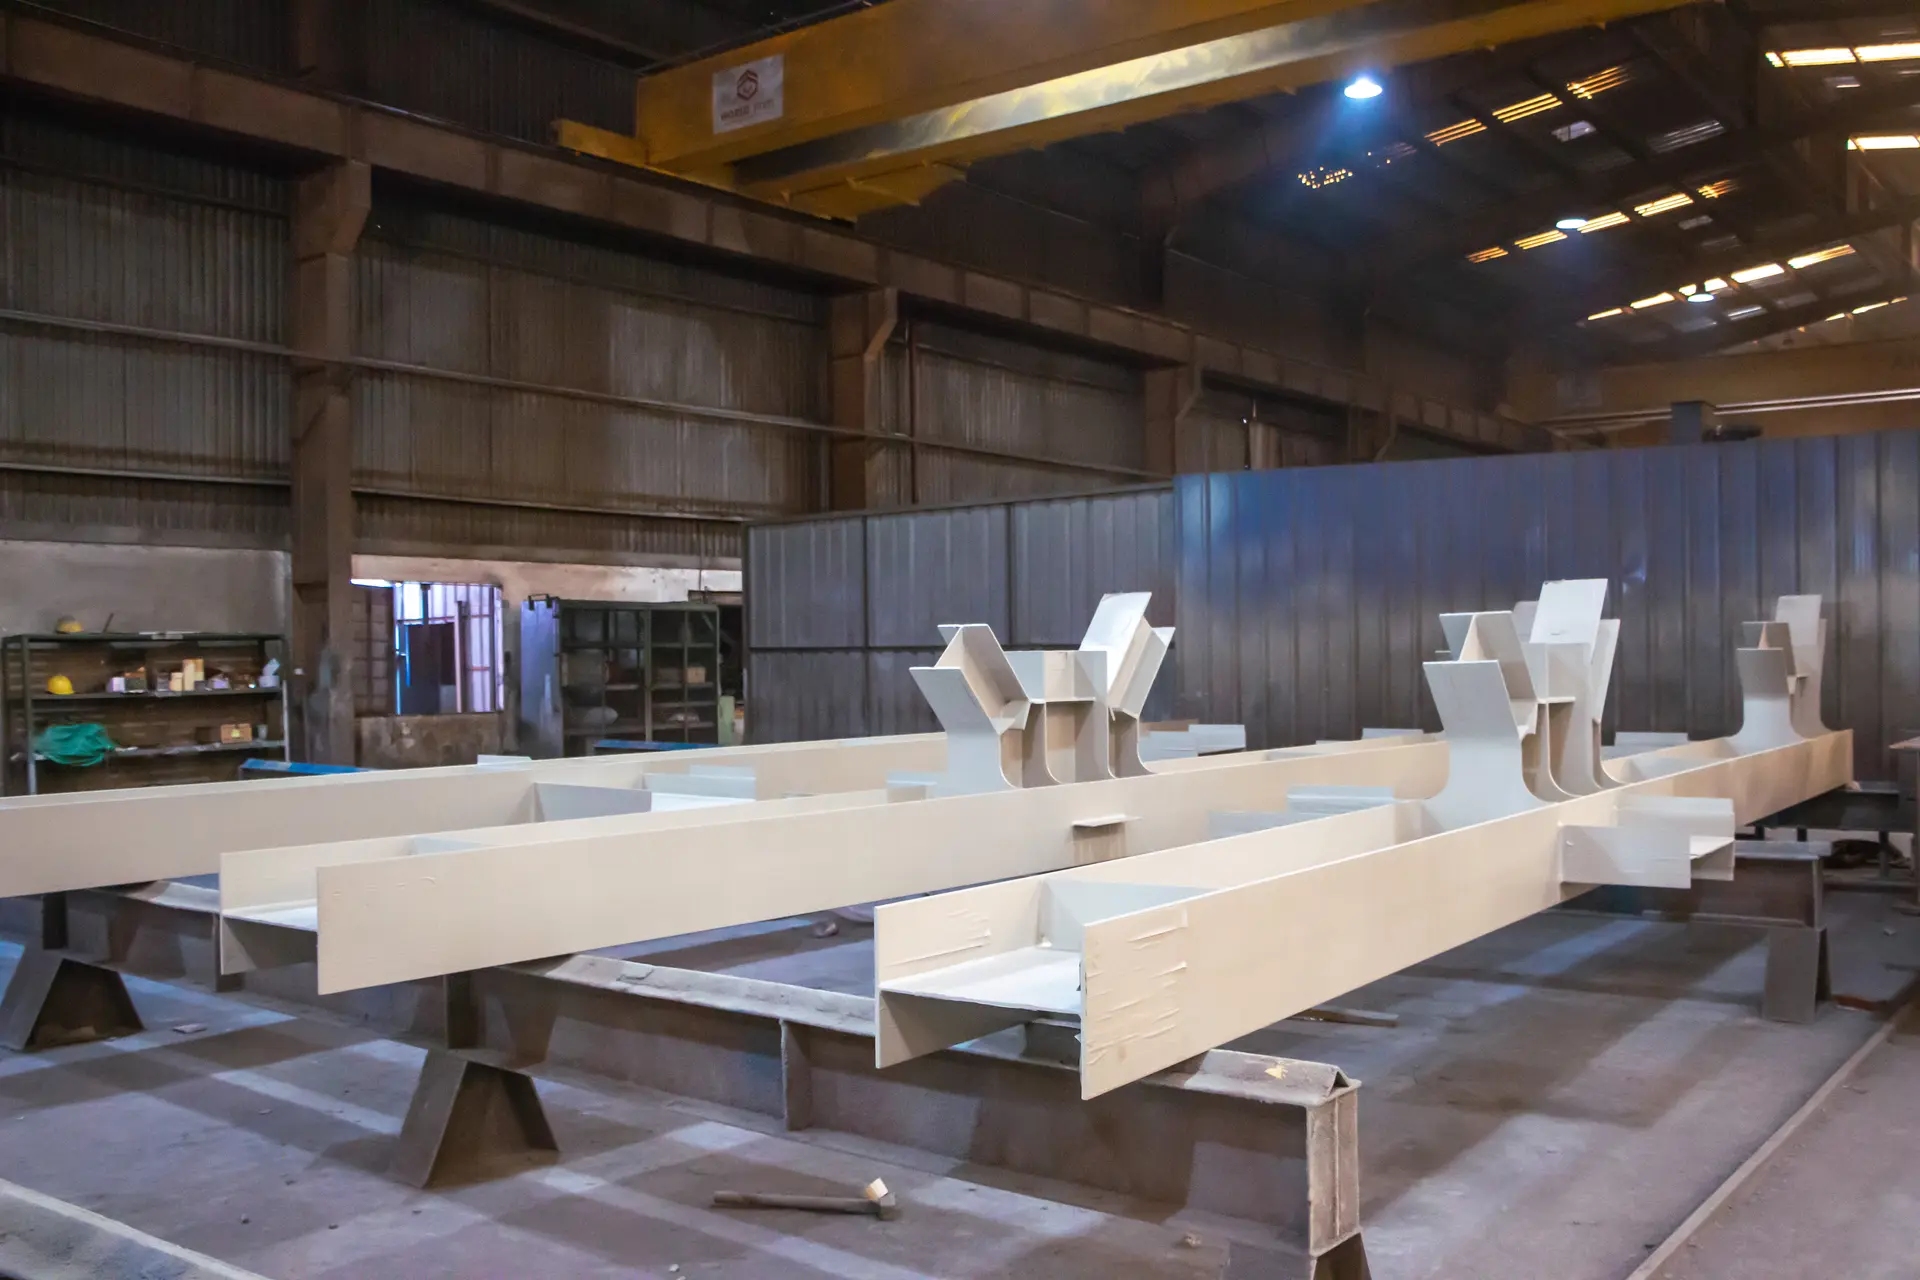
สีรองพื้น สีชั้นกลาง สีทับหน้า หรือสีกันไฟ Intumescent ทุกชั้นถูกวัดค่า ระบบสีที่คุณกำหนดจึงเป็นระบบสีที่คุณได้รับจริง

สิ่งที่เราตรวจ

  • ความหนาฟิล์มเปียกระหว่างพ่น
  • ความหนาฟิล์มแห้ง (DFT) แต่ละชั้นและรวม บันทึกทุกชิ้นงาน
  • ทดสอบการยึดเกาะตามที่ ITP กำหนด
  • ตรวจด้วยสายตาหาสีย้อย รูเข็ม และจุดที่พ่นไม่ทั่ว
  • ความหนาสีกันไฟตามอัตราการทนไฟที่กำหนด
วิธีการตรวจ
เครื่องวัด DFT ที่สอบเทียบแล้ว หวีวัดฟิล์มเปียก เครื่องทดสอบการยึดเกาะแบบ Cross-cut / Pull-off
มาตรฐานการยอมรับ
ISO 12944 · ISO 19840 · SSPC-PA 2 · ISO 2409 · ISO 4624
บันทึกที่คุณได้รับ
รายงานตรวจสีพร้อมค่า DFT
ตรวจขั้นสุดท้าย บรรจุ และปล่อยชิ้นงาน 07

ขั้นตอน 07 H จุด Hold

ตรวจขั้นสุดท้าย บรรจุ และปล่อยชิ้นงาน

ชิ้นงานออกจากโรงงานได้หลังการตรวจขั้นสุดท้ายและลายเซ็นอนุมัติปล่อยเท่านั้น จากนั้นเราบรรจุให้ถึงมือคุณในสภาพเดียวกับตอนออกจากโรงงาน

สิ่งที่เราตรวจ

  • ตรวจขนาดและตรวจด้วยสายตาขั้นสุดท้ายเทียบกับแบบผลิต
  • ทดลองประกอบจุดต่อสำคัญตามที่กำหนด
  • ปิด NCR ทั้งหมด และติดป้ายอนุมัติปล่อย
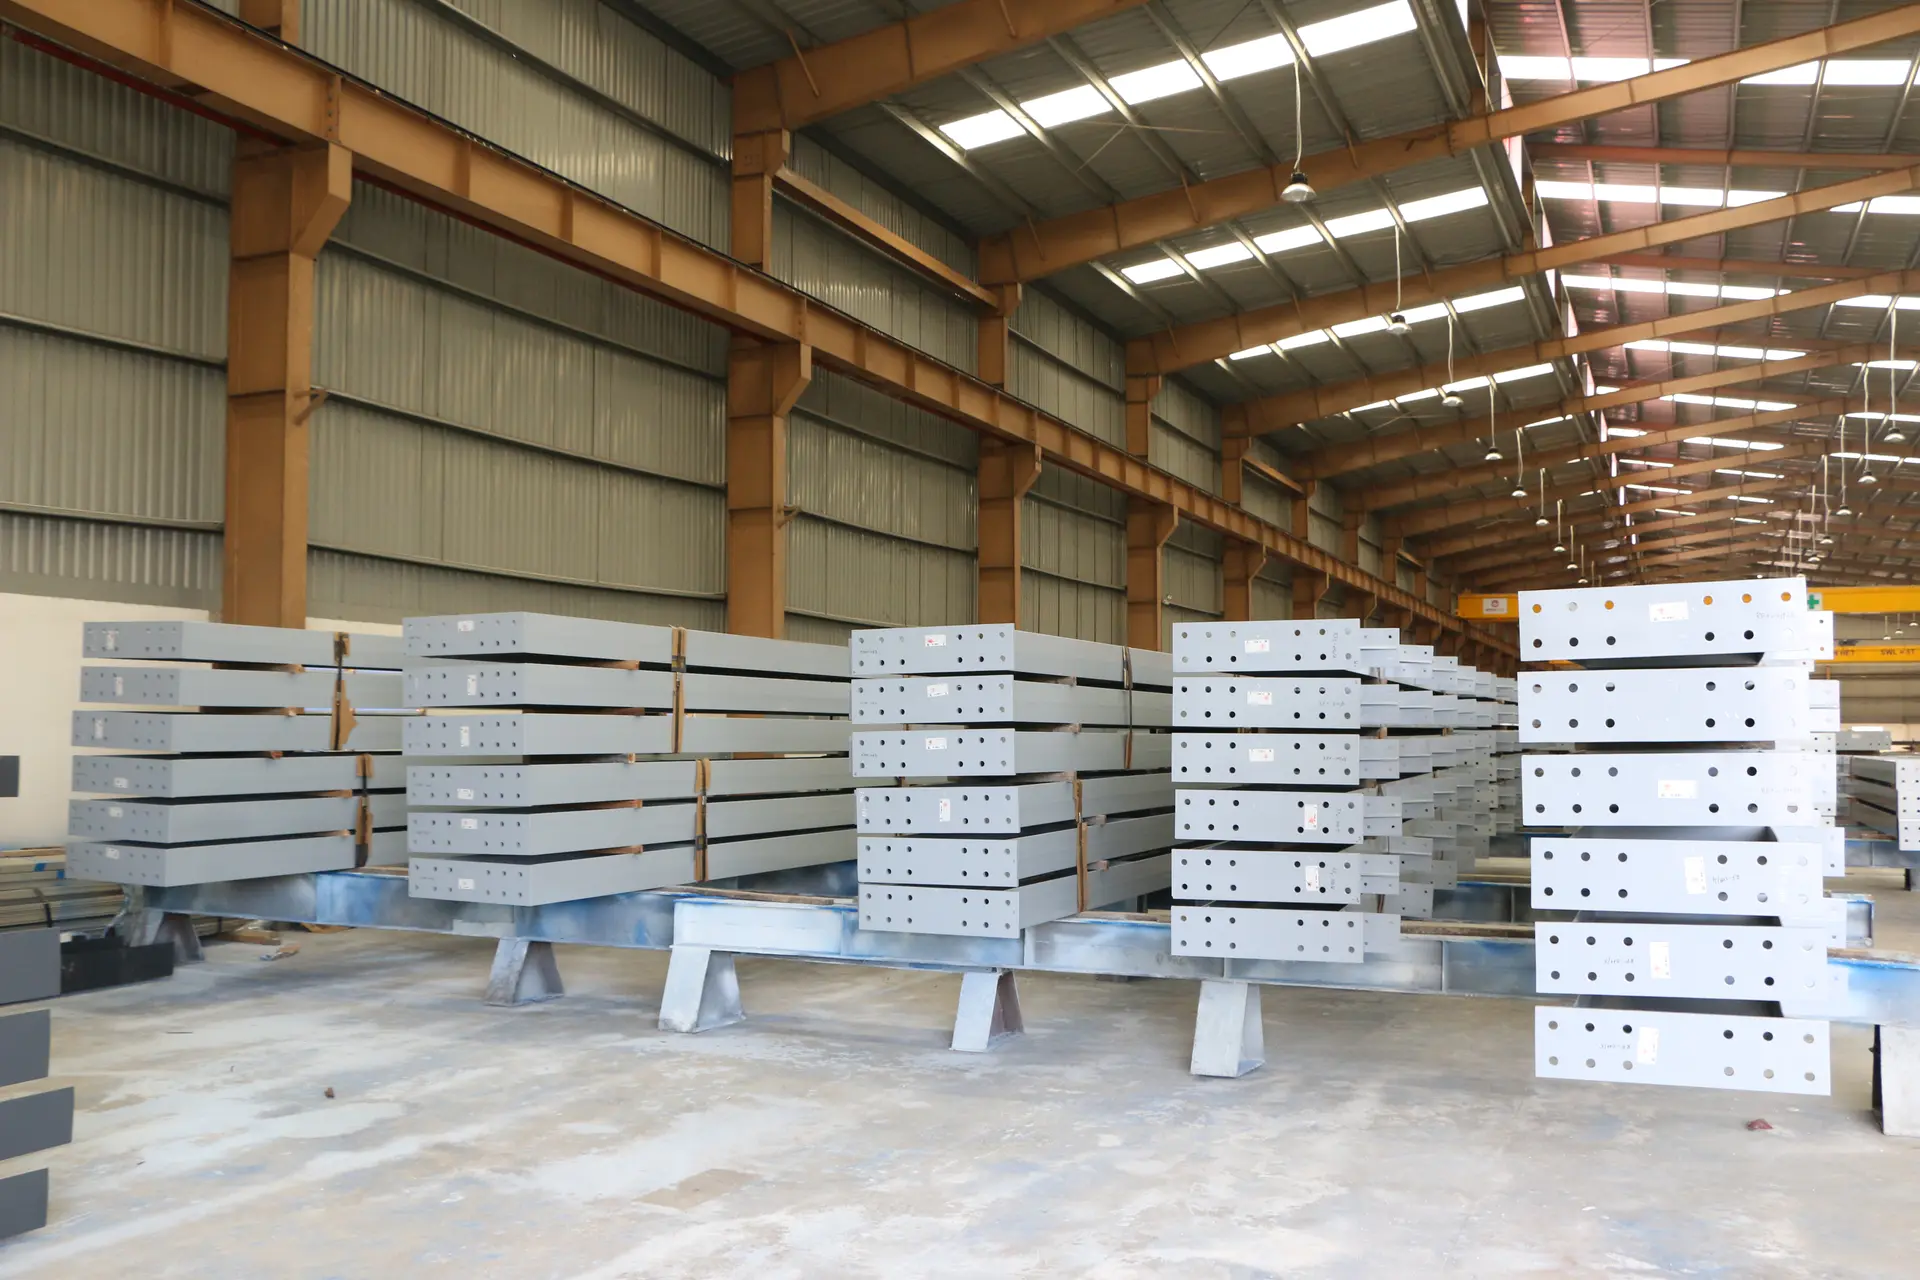
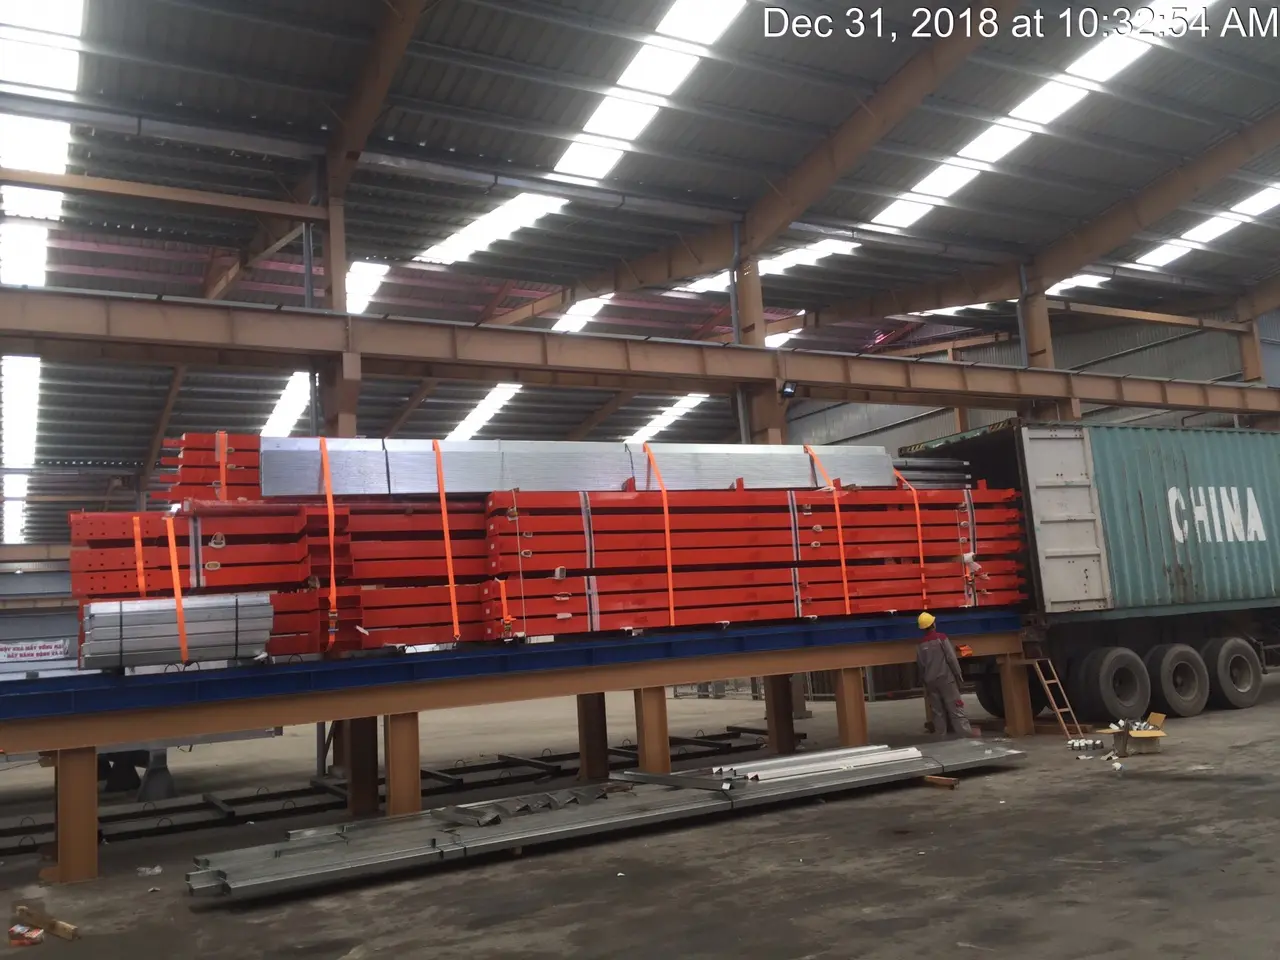
  • มัดรวม รองไม้ ป้องกันขอบ และห่อหุ้มแปเหล็ก
  • รายการบรรจุต่อตู้ ภาพการบรรจุ และหมายเลขซีล
วิธีการตรวจ
รายการตรวจขั้นสุดท้าย การทดลองประกอบ การควบคุมการบรรจุตู้คอนเทนเนอร์
มาตรฐานการยอมรับ
ITP ของโครงการ · EN 1090-2 · AS/NZS 5131
บันทึกที่คุณได้รับ
รายงานตรวจขั้นสุดท้าย ใบอนุมัติปล่อย รายการบรรจุ ภาพการบรรจุ
เอกสาร QC และการสนับสนุนหน้างาน 08

ขั้นตอน 08 R ทบทวนเอกสาร

เอกสาร QC และการสนับสนุนหน้างาน

โครงเหล็กของคุณมาถึงประเทศไทยพร้อมประวัติคุณภาพครบถ้วน และวิศวกรของเราอยู่เคียงข้างทีมติดตั้งจนอาคารตั้งตระหง่าน

สิ่งที่เราตรวจ

  • ออกเอกสาร QC (Manufacturing Data Record) พร้อมการจัดส่ง
  • แบบติดตั้งและรหัสชิ้นส่วนตรงกับแต่ละตู้
  • ตอบคำถามหน้างานโดยวิศวกรที่ตรวจแบบเอง
  • บันทึกข้อมูลจากหน้างานและนำกลับมาปรับปรุงกระบวนการในโรงงาน
วิธีการตรวจ
เอกสารดิจิทัล ชุดแบบติดตั้ง และการสนับสนุนออนไลน์กับทีมติดตั้งของคุณ
มาตรฐานการยอมรับ
ISO 9001 · ITP ของโครงการ
บันทึกที่คุณได้รับ
เอกสาร QC แบบติดตั้ง และบันทึกตามสร้างจริงเมื่อร้องขอ

การมีส่วนร่วมของคุณ

ตรวจเราได้ ทั้งที่โรงงานและออนไลน์

เรายินดีกับลูกค้าที่ต้องการตรวจสอบ ทุกจุด Hold และ Witness ใน ITP คุณ วิศวกรของคุณ หรือบริษัทตรวจสอบอิสระที่คุณเลือกเข้าร่วมได้

ตรวจที่โรงงาน

เยี่ยมชมโรงงานที่เตยนิญในจุด Witness ใดก็ได้ เราแจ้งล่วงหน้าพร้อมรายการชิ้นงานที่พร้อมตรวจ

ตรวจโดยบุคคลที่สาม

แต่งตั้งบริษัทตรวจสอบอิสระใดก็ได้ ทีม QC ของเราเตรียมชิ้นงาน บันทึก และเครื่องมือให้พร้อม

ตรวจผ่านวิดีโอสด

เดินทางไม่สะดวก? ร่วมชมชิ้นงาน รอยเชื่อม และค่า DFT ผ่านวิดีโอสดกับผู้ตรวจของเรา

รายงานภาพทุกขั้นตอน

รับภาพและบันทึกการตรวจเมื่อแต่ละขั้นตอนลงนาม ติดตามทั้งคุณภาพและความคืบหน้าได้จากประเทศไทย

การควบคุมงานที่ไม่สอดคล้อง

เมื่อพบข้อบกพร่อง งานต้องหยุด

ไม่มีโรงงานใดสมบูรณ์แบบ สิ่งสำคัญคือข้อบกพร่องต้องถูกพบ บันทึก และแก้ไขก่อนถึงหน้างานของคุณ

  1. 1

    ติดป้าย Hold

    ชิ้นงานถูกติดป้ายและแยกออก ไม่สามารถไปขั้นตอนถัดไปได้

  2. 2

    ออก NCR

    รายงานความไม่สอดคล้องบันทึกข้อบกพร่อง ภาพถ่าย และผู้รับผิดชอบ

  3. 3

    หาสาเหตุราก

    QA หาสาเหตุว่ามาจากแบบ เครื่องจักร วัสดุ หรือวิธีการ

  4. 4

    แก้ไขและตรวจซ้ำ

    ซ่อมหรือเปลี่ยนใหม่ แล้วตรวจและทดสอบซ้ำตามมาตรฐานเดิม

  5. 5

    ปิดและป้องกัน

    ปิด NCR หลังลงนามเท่านั้น และนำการแก้ไขเข้าสู่กระบวนการ

มาตรฐานและเครื่องมือ

วัดจริง ไม่ใช่ประมาณ

มาตรฐานที่เราใช้

  • ISO 9001ระบบบริหารคุณภาพ
  • ISO 3834-2คุณภาพงานเชื่อมแบบครอบคลุม
  • EN 1090-1/-2 EXC3การผลิตโครงสร้างเหล็ก เครื่องหมาย CE
  • AS/NZS 5131 CC3การผลิตโครงสร้างเหล็ก
  • IAS AC472ผู้ผลิตโครงสร้างเหล็กที่ได้รับการรับรอง
  • AWS D1.1มาตรฐานการเชื่อมโครงสร้างเหล็ก
  • ISO 12944การป้องกันการกัดกร่อนด้วยระบบสี
  • ISO 9712การรับรองบุคลากร NDT

เครื่องมือตรวจสอบ

  • เครื่องตรวจรอยบกพร่องอัลตราโซนิก (UT)
  • เครื่องตรวจด้วยผงแม่เหล็ก (MT)
  • เครื่องวัดความหนาอัลตราโซนิก
  • เครื่องวัดความหนาฟิล์มสีแห้ง
  • เครื่องวัดความหยาบผิว
  • เครื่องวัดจุดน้ำค้างและความชื้น
  • เกจวัดขนาดรอยเชื่อม
  • ตลับเมตร ฉาก และเวอร์เนียร์ที่สอบเทียบแล้ว

เครื่องมือทั้งหมดได้รับการสอบเทียบตามกำหนด พร้อมใบรับรองการสอบเทียบที่สอบย้อนกลับได้

สิ่งที่คุณได้รับ

เอกสาร QC สำหรับทุกโครงการ

วิศวกรไทย บริษัทประกัน หรือลูกค้าปลายทางของคุณเห็นได้ชัดเจนว่าทุกชิ้นงานผลิตและตรวจสอบอย่างไร

ขอตัวอย่างเอกสาร QC
QC DOSSIER · MDR
  1. 01แผนการตรวจสอบและทดสอบ (ITP) พร้อมลายเซ็นครบ
  2. 02ใบรับรองโรงงานเหล็ก (EN 10204 3.1) เชื่อมโยงกับรหัสชิ้นส่วน
  3. 03ใบรับรองสลักเกลียวและวัสดุสิ้นเปลือง
  4. 04WPS / PQR และรายชื่อช่างเชื่อมที่ผ่านการรับรอง
  5. 05รายงานขนาดและการประกอบ
  6. 06รายงานตรวจรอยเชื่อมด้วยสายตาและ NDT (UT / MT)
  7. 07รายงานการเตรียมผิวและความหนาสี DFT
  8. 08บันทึก NCR ที่ปิดแล้ว
  9. 09ใบอนุมัติปล่อยและรายการบรรจุ
  10. 10Declaration of Performance และเครื่องหมาย CE เมื่อเกี่ยวข้อง

ความหมายสำหรับโครงการในไทย

ลดเรื่องไม่คาดคิดที่หน้างาน

ประกอบได้ตั้งแต่ครั้งแรก

รูเจาะ แผ่นปลาย และความยาวตรวจแล้วที่โรงงาน ทีมติดตั้งไทยจึงขันสลักเกลียวได้ทันที ไม่ต้องตัดหรือเจาะใหม่

แผนงานที่วางใจได้

ข้อบกพร่องถูกแก้ก่อนขนส่ง ไม่ใช่ค้นพบหลังผ่านพิธีการศุลกากร ซึ่งทุกวันที่ล่าช้ามีต้นทุน

เอกสารสำหรับการอนุมัติ

เอกสารครบชุดสนับสนุนการลงนามของวิศวกรไทย บริษัทประกัน และการตรวจประเมินของลูกค้าปลายทาง

พร้อมสำหรับสภาพอากาศไทย

ตรวจความหนาสีสำหรับพื้นที่ชื้นในแผ่นดินและโรงงานริมทะเลใกล้แหลมฉบังและมาบตาพุด

ตรวจประเมินโดยหน่วยงานภายนอก

ได้รับการรับรอง ไม่ใช่รับรองตนเอง

  • IAS AC472IAS AC472
  • EN 1090 EXC3 · CEEN 1090 EXC3 · CE
  • ISO 3834-2ISO 3834-2
  • AS/NZS 5131 CC3AS/NZS 5131 CC3
  • ISO 9001ISO 9001
  • ISO 14001ISO 14001
  • ISO 45001ISO 45001

ดูใบรับรอง

คำถามที่พบบ่อย

คำถามที่ลูกค้าในไทยถามเราบ่อย

ฉันตรวจโครงเหล็กก่อนจัดส่งได้หรือไม่?

ได้ ทุกจุด Hold และ Witness ใน ITP เปิดให้คุณ วิศวกรของคุณ หรือผู้ตรวจบุคคลที่สามเข้าร่วม เราแจ้งล่วงหน้าก่อนแต่ละจุด และจัดการตรวจผ่านวิดีโอสดได้

แผนการตรวจสอบและทดสอบ (ITP) คืออะไร?

ITP ระบุทุกการตรวจของโครงการ: ตรวจอะไร อย่างไร ตามมาตรฐานใด ใครลงนาม และจุดที่ต้องหยุดงานเพื่ออนุมัติ เราตกลงร่วมกับคุณก่อนเริ่มผลิต

รอยเชื่อมใดบ้างที่ทดสอบด้วย NDT?

ทุกรอยเชื่อมตรวจด้วยสายตา ส่วนการทดสอบอัลตราโซนิกและผงแม่เหล็กใช้ตามระดับการผลิต (Execution class) และ ITP ของคุณ โดยทั่วไปคือรอยเชื่อมเต็มความหนาและรอยเชื่อมฟิลเลตสำคัญในโครงหลักและรางเครน

คุณมั่นใจได้อย่างไรว่าความหนาสีถูกต้อง?

ตรวจความสะอาดผิวและสภาพอากาศก่อนพ่น วัดฟิล์มเปียกระหว่างพ่น และวัดความหนาฟิล์มแห้งทุกชั้นด้วยเครื่องที่สอบเทียบแล้ว ค่าทั้งหมดบันทึกในรายงานสี

เอกสารอะไรบ้างที่มาพร้อมโครงเหล็ก?

เอกสาร QC ประกอบด้วย ITP ใบรับรองเหล็ก รายงานการเชื่อมและ NDT รายงานสี บันทึก NCR ใบอนุมัติปล่อย และรายการบรรจุ พร้อมแบบติดตั้งสำหรับทีมไทยของคุณ

อยากเห็นคุณภาพของเราก่อนตัดสินใจ?

ขอตัวอย่างเอกสาร QC หรือนัดตรวจที่โรงงานหรือผ่านวิดีโอกับทีมของเรา

WhatsAppขอใบเสนอราคา